Поверхность - пояс
Cтраница 1
Поверхность шарокого пояса равна длине окружности большого круга шара, умноженной на высоту. Отсюда и следует равенство поверхности шарового пояса и рассматриваемой части поверхности цилиндра. [1]
Поверхностью пояса будет, по определению, предел, к которому стремится поверхность, образованная вращением этой ломаной около данной оси, когда число ее звеньев неограниченно возрастает так, что длина каждого из звеньев стремится к нулю. [2]
Объем шарового сектора равен поверхности пояса, служащего его оснозанием, умноженной на одну треть радиуса. [3]
Для установки демпфера на поверхность поясов плотно укладывают сукно, затем листовую резину, прикрьивают все три пояса и часть изоляции около них и укрепляют демпфер шнурам. [4]
Для установки демпфера на поверхность поясов плотно укладывают сукно, затем листовую резину, прикрывают все три пояса и часть изоляции около них и укрепляют демпфер шнуром. [5]
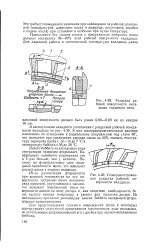 |
Разделка рабочей поверхности вкладыша торцевого типа.| Усовершенствованная разделка рабочей поверхности вкладыша. [6] |
Поверхности без уклона вместе с поверхностью запорного пояса должны составлять 30 - 40 % всей рабочей поверхности вкладыша. [7]
Остаточные напряжения на внутренней и наружной поверхностях поясов балки неодинаковы. [8]
На нижних концах стоек имеются ролики 7, катящиеся по поверхности смонтированного пояса резервуара. Налнчие этих роликов способствует равномерному качению тележек. Между стойками, а также и между роликами 7, должен быть выдержан определенный зазор для легкости установки тележек на кромку корпуса и для уменьшения сопротивления при транспортировании листа. [9]
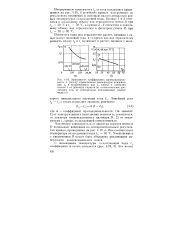
Численную зависимость а от диаметра корпуса вентиля D показывает найденная по экспериментальным результатам кривая, приведенная на рис. 4 - 19, а. Она соответствует температуре охлаждающей воды tw 30 С. Уменьшение а с увеличением D может быть объяснено увеличением поверхности конденсационного пояса. [11]
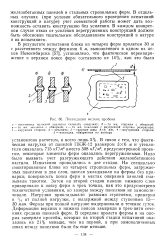 |
Ликвидация мелких пробоин. [12] |
На специально смонтированном блоке из четырех стропильных ферм, загружаемых панелями в два слоя, панели укладывали на фермы без приварки; поверхность пояса ферм в местах опирания панелей смазывали тавотом. Затем на второй стадии панели нижнего слоя приваривали к поясу ферм в трех точках, как это предусмотрено техническими условиями, но зазоры между панелями не замоноли-чивали. Нагрузки прикладывали равными ступенями, примерно в / 4 от полной нагрузки, с выдержкой между ступенями 15 - 30 мин. [13]
Страницы: 1