Поверхность - профиль
Cтраница 2
Шероховатость поверхностей профиля резьбы должна соответствовать 6-му классу. [16]
Чистота поверхности профиля VS Направление линии лопасти - правое. Допустимое отклонение наклона линии лопасти от номинального должно быть в пределах 0 015 для каждою ротора. [17]
Шероховатость поверхности профиля зубьев колеса с изменением количества резцов в головке и подачи практически не меняется. С увеличением передаточного отношения эта разница будет пропорционально увеличиваться. [18]
Шероховатость поверхностей профиля калибрующей части резьбы, а также допустимые биения совпадают с приведенными выше значениями для режущей части. [19]
Определим изнашивание поверхностей профилей кулачков в условиях воздействия абразива, не приводящего к микрорезанию. По мере втягивания абразивной частицы в зону контакта сила, действующая на частицу, постоянно возрастает. При этом частица деформирует материал поверхности профиля сначала упруго, затем упругопластически и пластически до тех пор, пока частица не разрушится под действием сжимающих ее сил. [20]
Требуемая чистота поверхности профиля эвольвенты достигается применением отделочных операций. [21]
Если между поверхностью профиля водослива и переливающейся через него струей будет свободное пространство, то в нем образуется вакуум. Такой профиль водослива называют вакуумным. [22]
Для улучшения качества поверхности профилей и уменьшения износа инструмента применяют смазки. [23]
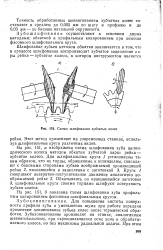 |
Схемы шлифования зубчатых колес. [24] |
Для повышения чистоты поверхности профиля зуба и уменьшения шума при работе передачи применяют хонингование зубьев колес после термической обработки. Зубохонингование производят на станке, аналогичном шевинговальному, при скрещивающихся осях хона и обрабатываемого колеса, но без механизма радиальной подачи. [25]
Для уменьшения шероховатости поверхности профиля зуба и, как следствие, уменьшения шума при работе передачи применяют хонингование зубьев колес после термической обработки. Зубохонингование производят на станке, аналогичном шевинговальному, при скрещивающихся осях хона и обрабатываемого колеса, но без механизма радиальной подачи. При этом установленное в центрах зубчатое колесо совершает кроме вращательного ( реверсируемого) и возвратно-поступательное движение вдоль своей оси. [26]
Продольные вибрации воспринимаются поперечными поверхностями профиля, а поперечные вибрации-продольными поверхностями, вращательные усилия - трением, которое возникает в заклиненных как продольных, так и поперечных поверхностях. [27]
Значительное перераспределение давления на поверхности профиля с ростом числа М при М Мкр, естественно, сказывается и на коэффициенте момента. [28]
Влага, попавшая на поверхность профиля с начальной скоростью У00 ( нормально к поверхности профиля), на входном участке профиля движется в сторону входной кромки, а на выходном - в сторону выходной. Под действием кориолисовых сил при малых углах наклона элементов профиля капли сбрасываются с входных кромок лопаток против потока. Эти капли попадают на выходные кромки сопловых лопаток и вновь возвращаются на рабочие лопатки; этот процесс может многократно повторяться. Отметим, что коэффициент / Ст зависит от со. С ростом со увеличивается веерообразность профиля скорости в двухфазном пограничном слое, интенсифицируется взаимодействие между пленкой и парокапельным слоем. [29]
Рассматривая распределение давления на поверхности профиля крыла, мы видим, что давление в передней части профиля больше атмосферного. У ребра атаки давление равно атмосферному. [30]
Страницы: 1 2 3 4