Поверхность - рукоятка
Cтраница 3
Длина рукоятки зависит от массы ( веса) молотка. Для легких молотков она составляет 250 - 300 мм, а для молотков среднего веса ( 400 - 600 г) средняя длина рукоятки принимается равной 350 мм. Поверхность рукоятки должна быть гладкой и чистой. [31]
После удаления пятен очищенное место насухо вытирают. Особенно внимательно нужно следить, чтобы бензин не попал на рукоятки руля и другие резиновые детали. Поверхность резиновых рукояток при попадании на нее масла или бензина размягчается, становится скользкой и сильно пачкает руки. [32]
К ручному инструменту предъявляют следующие требования. Он должен быть в исправном состоянии, плотно насажен на рукоятки, изготовленные из сухой древесины твердых и вязких пород. Поверхность рукояток инструментов и колодок рубанков должна быть гладкой, без отколов и задиров. Рукоятки ударных инструментов должны иметь в поперечном сечении овальную форму и утолщаться к свободному концу. Длина рукояток стамесок и долот должна быть равной 120 - 140 мм, столярного топора - 2 5 - 3 высотам самого топора. [33]
Деревянные рукоятки ударных инструментов ( слесарных молотков и кувалд) должны быть изготовлены из древесины твердых и вязких пород ( кизила, бука, граба или березы) влажностью не более 12 %, гладко обработаны и надежно закреплены с помощью деревянных ( на клею) или металлических ( с заершением) клиньев или металлических специальных скоб. Важно, чтобы направление волокон древесины шло по длине рукоятки, так как при косом направлении волокон неизбежна поломка рукоятки при ударах. На поверхности рукоятки не допускаются выбоины, сколы и сучки. Рукоятки молотков должны быть длиной не менее 300 мм и слегка утолщаться к свободному концу. Закрепляемый конец рукоятки не должен выступать за край молотка или кувалды. [34]
По тем же соображениям должны быть всемерно сокращены физические усилия, прилагаемые рабочим к рукояткам, педалям и другим органам управления. Лишь ту конструкцию этих органов можно считать рациональной, которая обеспечивает быстроту и точность движений при минимальной утомляемости рабочего. Вот почему форма, величина и свойства поверхности рукояток различных механизмов управления должны обеспечивать удобный захват без излишнего напряжения в руке. Кроме того, направление движения рукояток управления должно соответствовать направлению движения перемещаемых элементов машины. [35]
Для удобства и безопасности опиливания на хвостовик напильника насаживают деревянную рукоятку из березы, липы или прессованной бумажной массы. Длина рукоятки выбирается в зависимости от размера напильника. Обычно рукоятка в полтора раза длиннее хвостовика напильника. Поверхность рукоятки должна быть чистой п ровной. [36]
Для удобства и безопасности опиливания на хвостовик напильника насаживают деревянную рукоятку из березы, липы или прессованной бумажной массы. Длина рукоятки выбирается в зависимости от размера напильника. Обычно она в полтора раза длиннее хвостовика напильника. Поверхность рукоятки должна быть чистой и ровной. [37]
Для удобства и безопасности опиливания на хвостовик напильника насаживают деревянную рукоятку из березы, липы или прессованной бумажной массы. Длина рукоятки выбирается в зависимости от размера напильника. Обычно рукоятка в полтора раза длиннее хвостовика напильника. Поверхность рукоятки должна быть чистой и ровной. [38]
Точность обработки сопрягаемых поверхностей обычно выше и зависит от характера сопряжения и эксплуатационных требований к поверхностям, детали и машине. Шероховатость сопрягаемой поверхности определяется этими же требованиями и зависит от квалитета и размеров поверхности. Шероховатость несопрягаемой поверхности зависит от эксплуатационных требований и требований внешнего вида и техники безопасности. Так, например, поверхность рукоятки часто выполняют полированной или рифленой. Точность и параметры шероховатости поверхностей детали ( сборки) задаются ее чертежом. [39]
Осадка - для набивки стальных обручей на бочки, наварная. Присадочная часть изготовляется из стали марки Ст. На торец рукоятки набивается стальное кольцо толщиной 5 мм и шириной 20 мм. Кольцо сажается в вырез, сделанный на поверхности рукоятки так, чтобы поверхность кольца была заподлицо с поверхностью рукоятки. [40]
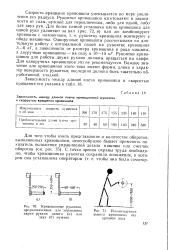 |
Кривошипные рукоятки. [41] |
Скорость вращения кривошипа уменьшается по мере увеличения его радиуса. Рукоятки кривошипов изготовляют в зависимости от силы, нужной для переключения, либо для одной, либо для двух рук. Рукоятки кривошипов для работы двумя руками должны вращаться на цапфе. Для одноручных кривошипов это не рекомендуется. Важное значение для кривошипов этого типа имеют форма, длина и характер поверхности рукоятки; последняя должна быть тщательно обработанной, гладкой. [42]
Осадка - для набивки стальных обручей на бочки, наварная. Присадочная часть изготовляется из стали марки Ст. На торец рукоятки набивается стальное кольцо толщиной 5 мм и шириной 20 мм. Кольцо сажается в вырез, сделанный на поверхности рукоятки так, чтобы поверхность кольца была заподлицо с поверхностью рукоятки. [43]
Страницы: 1 2 3