Поверхность - сегмент
Cтраница 1
Поверхность сегмента, отсекаемого шаром О от шара О, равна п - ОР-ОН. Отсюда для поверхности рассматриваемого сегмента получаем величину тг - ГМ2, равную площади большого круга данного шара, незаьмсимо от выбора второго шара. [1]
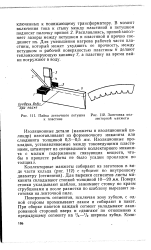 |
Пайка ленточного петушка [ IMAGE ] Заготовка кол-к пластине лекторной манжеты. [2] |
Поверхность сегментов, исключая зону зубцов, с одной стороны промазывают лаком и собирают в пакет. При сборке пакетов каждый сегмент укладывают лакированной стороной вверх и сдвигают по отношению к предыдущему сегменту на Д - / 2 ширины зубца. [3]
Поверхность сегмента, обращенная к упорному гребню, заливается слоем баббита толщиной примерно 1 5 мм. Для лучшего прилегания баббитовой заливки в сегменте выполняются пазы типа ласточкин хвост. Для равномерного прилегания сегментов к гребню их периодически подшабривают, и поэтому толщина баббитовой заливки постепенно уменьшается. При ее уменьшении до 0 8 - 0 9 мм сегменты перезаливают новым слоем баббита. [4]
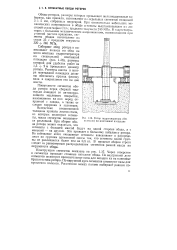 |
Ротор гидрогенератора ( без полюсов на монтажной площадке. [5] |
Поверхности сегментов обода ротора перед сборкой тщательно очищают от антикоррозийного масляного покрытия, наложенного на них перед отправкой с завода, а также от следов коррозии и заусенцев. [6]
Площадь поверхности сегмента и пояса равна произведению длины окружности, дуга которой своим вращением образует поверхность, на высоту поверхности. [7]
Для вычисления площади поверхности сегментов s g ( x, t, 9) удобно ввести радиус у этих сегментов ( рис. И. [8]
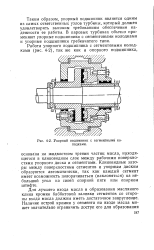 |
Упорный подшипник с сегментными колодками. [9] |
Клиновидные зазоры между поверхностями сегментов и упорным диском образуются автоматически, так как каждый сегмент имеет возможность поворачиваться ( наклоняться) на небольшой угол на своей опорной пяте или опорном штифте. [10]
Доля связанных с поверхностью сегментов обычно колеблется в пределах 0 2 - 0 5, уменьшаясь с ростом адсорбции. Эти результаты подтверждают модель адсорбционного слоя в виде выходящих в раствор петель и хвостов. [11]
После дробеструйной очистки или латунирования поверхность сегмента обезжиривают бензином Галоша и просушивают, а затем покрывают тонким слоем клея Лейконат, просушивают и снова покрывают слоем клея. [12]
После окончательной пришабровки рабочей; поверхности сегментов производят сборку вкладышей и регулировку положения сегментов относительно шейки вала. Для регулировки устанавливают верхний и нижний вкладыши на выступ шаблона и скрепляют их шпильками между собой. Если корпуса верхнего и нижнего вкладышей не соединяются вплотную, то ребра лабиринтового уплотнения полуколец снимают шабером в необходимых пределах. Далее с регулировочных винтов снимают пружины, запирающие их, и поворотом винтов устанавливают сегменты так, чтобы они плотно прилегали к поверхности шаблона. [13]
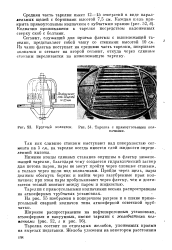 |
Круглый колпачок.| Тарелка с прямоугольными колпачками. [14] |
Так как сливные стаканы выступают над поверхностью сегмента на 5 см, на тарелке всегда имеется слой жидкости определенной высоты. [15]
Страницы: 1 2 3 4