Поверхность - выточка
Cтраница 3
При таком исполнении выточки ось ее будет точно совпадать с центровой линией станка, поэтому выточка может служить ориентиром для проверки положения закрепленного в люнете вала. Проверка заключается в измерении расстояния а от поверхности вала в разных местах по его окружности до поверхности выточки. Если эти расстояния одинаковы, значит вал закреплен правильно. [31]
Если требуется обеспечить соосность цилиндрических поверхностей ступенчатого отверстия ( рис. 6.36, з), то втулку целесообразно выполнять с внутренней выточкой. Это позволяет обе ступени обрабатывать с одной установки заготовки на станке и одним расточным резцом. Поверхность выточки не обрабатывают. Такая конструкция втулки повышает точность расположения обрабатываемых поверхностей и сокращает время обработки. [32]
Если требуется обеспечить соосность цилиндрических поверхностей ступенчатого отверстия ( рис. VI.51, з), то втулку целесообразно выполнять с внутренней выточкой. Это позволяет обе ступени обрабатывать с одной установки заготовки на станке и одним расточным резцом. Поверхность выточки не обрабатывают. Такая конструкция втулки повышает точность расположения обрабатываемых поверхностей и сокращает время обработки. [33]
Если требуется обеспечить соосность цилиндрических поверхностей ступенчатого отверстия ( рис. VI.51, з), то втулку целесообразно выполнять с внутренней выточкой. Это позволяет о бе ступени обрабатывать с одной установки заготовки на стапке и одним расточным резцом. Поверхность выточки не обрабатывают. Такая конструкция втулки повышает точность расположения обрабатываемых поверхностей и сокращает время обработки. [34]
При толщине комплекта дисков менее допускаемой и хорошем состоянии накладок разрешается устанавливать дополнительно один ведущий и один ведомый диск. Запрещается постановка накладок, не приклеенных к дискам. Сухарики должны плотно охваты вать поверхность выточек на шпильке, а торцевые поверхности - плотно прилегать к седлу пружин. [35]
На наружной поверхности мокрой гильзы имеются два точно обработанных пояса. Посадка верхнего пояса гильзы выполнена с зазором, чтобы предохранить металл от трещин при тепловом расширении. Верхним поясом гильза опирается на поверхность выточки в рубашке цилиндра. Для предохранения от прорыва газов стык между головкой блока, гильзами и рубашкой цилиндров уплотняется общей алюминиевой, стале - или медноасбестовой прокладкой. При обжатии шпильками головки блока или крышки прокладка деформируется и уплотняет соединение. Нижняя часть мокрой гильзы цилиндра не может быть уплотнена жестко, так как она в процессе работы двигателя нагревается и удлиняется. Здесь применяют подвижную посадку, предохраняющую гильзовую втулку от деформации. [36]
Коллекторы на пластмассе уже в течение многих лет применяются в машинах малой мощности. Пластмасса впрессовывается во внутреннее отверстие коллектора, поэтому отпадают требования к точности и чистоте поверхности выточек в пластинах, и обработка на станках может быть заменена штамповкой пластин. [37]
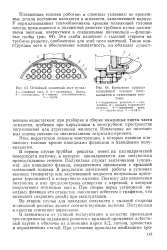 |
Отбойный защитный лист пучка.| Крепление крышки плавающей головки полукольцами и нажимными винтами. [38] |
В первом случае трубйая решетка имеет на цилиндрической поверхности выточку, в которую закладываются два полукольца прямоугольного сечения. Полукольца служат заплечиками ( упорами) для накидного фланца, соединяемого шпильками с крышкой плавающей головки. В результате длительной работы в условиях высоких температур или загрязненной жидкости полукольца пригорают ( прилипают) к поверхности выточки. Поэтому для извлечения полуколец в них предусмотрены отверстия с нарезкой, в которые вворачивают отжимные винты. При сборке перед установкой накидных фланцев эти отверстия заполняют асбестом с графитом, что позволяет сохранять резьбу при эксплуатации. [39]
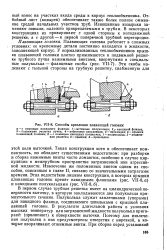 |
Способы крепления плавающей головки. [40] |
В первом случае трубная решетка имеет на цилиндрической поверхности выточку, в которую закладываются два полукольца прямоугольного сечения. Полукольца служат заплечиками ( упорами) для накидного фланца, соединяемого шпильками с крышкой плавающей головки. В результате длительной работы в условиях высоких температур или загрязненной жидкости полукольца пригорают ( прилипают) к поверхности выточки. Поэтому для извлечения полуколец в них предусмотрены отверстия с нарезкой, в которые вворачивают отжимные винты. [41]
& 0 143) касалась поверхности оболочки, а ее центр кривизны лежит на торце. Здесь возникают две точки концентрации напряжений. Наибольшее напряжение образуется на поверхности выточки и несколько меньшее - на поверхности скрепления. Результаты исследования концентрации напряжений в таких выточках приведены на рис. 5.6. Концентрация напряжений с увеличением1 радиуса выточки уменьшается, причем на поверхности скрепления она ниже, чем а поверхности выточки. Проведенные исследования на моделях показали также, что уменьшение толщины свода приводит к снижению концентрации напряжений. [42]
Пример картины полос для меридионального среза одной из таких моделей приведен на рис. 19, а. Выточка радиусом R 5 мм ( Rib 0 143) касалась поверхности оболочки, а ее центр кривизны лежал на торце. Здесь возникают две точки концентрации напряжений. Наибольшее напряжение образуется на поверхности выточки и несколько меньшее - на поверхности скрепления. Результаты исследования концентрации напряжений в таких выточках приведены на рис. 20, на котором кривая / соответствует точке концентрации, лежащей на поверхности выточки, а кривая / / - точке концентрации на поверхности скрепления. Как следует из этих графиков, концентрация напряжений с увеличением радиуса выточки уменьшается, причем на поверхности скрепления она всегда ниже, чем на поверхности выточки. [43]
& 0 143) касалась поверхности оболочки, а ее центр кривизны лежит на торце. Здесь возникают две точки концентрации напряжений. Наибольшее напряжение образуется на поверхности выточки и несколько меньшее - на поверхности скрепления. Результаты исследования концентрации напряжений в таких выточках приведены на рис. 5.6. Концентрация напряжений с увеличением1 радиуса выточки уменьшается, причем на поверхности скрепления она ниже, чем а поверхности выточки. Проведенные исследования на моделях показали также, что уменьшение толщины свода приводит к снижению концентрации напряжений. [44]
Они вооружены твердосплавными зубками двух размеров: диаметром 12 и 10 мм. Размещение зубков характеризуется переменным шагом за счет неравномерного расположения на венцах второй шарошки и сдвига на половину шага по полувенцам первой и третьей шарошек. Форма выполнения шарошек и их вооружение приводят к образованию ( с последующим разрушением) Б центре забоя неперекрытого участка диаметром 14 мм и гребней высотой 3 5 мм. Форма рабочей головки зубков также необычна: она представляет собой сочетание конической и сферической поверхностей. Тыльная сторона шарошки армирована твердосплавными вставками Г-54 диаметром 8 мм. Герметизация полости шарошки обеспечивается резинометаллическими манжетами торцового типа, контактирующими с поверхностью выточки на торце шарошки. В качестве компенсатора используют резиновый эластичный колпачок. Опора выполнена по схеме РШС с фрикционной парой и подпятником. Смещение осей шарошек относительно оси долота 1 мм. [45]
Страницы: 1 2 3 4