Поверхность - гайка
Cтраница 2
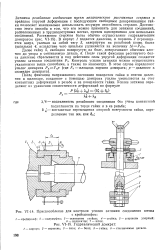 |
Гидравлический домкрат. [16] |
После фиксации напряженного состояния поворотом гайки и снятия давления в цилиндре, созданное с помощью домкрата усилие уменьшается за счет контактных деформаций в резьбе и на поверхности гайки. [17]
Перемещение гайки 3 ограничивается штифтом 4, который находится в пазу гайки. На поверхности гайки нанесены деления. С винтом жестко связан стакан 5, имеющий деления для точного отсчета. [18]
По размерам различают гайки с обыкновенными ( нормальными) размерами шестигранника ( или квадрата), уменьшенными размерами ( облегченные), нормальной высоты, низкие, высокие и особо высокие. По характеру обработки поверхностей гайки подразделяются на чистые, у которых обработаны все поверхности, получистые, у которых обработаны опорные поверхности и фаски, и черные, полученные путем горячей или холодной штамповки и не подвергающиеся дополнительной обработке. [19]
Для разметки рисок на гайке применяется обычный рейсмус 6, скрепленный со специальной подставкой 1, изготовленной по форме направляющей. Риски наносят на боковой и верхней поверхностях гайки по всей ее длине. [20]
Исследование работы захвата и длительные усталостные испытания образцов диаметром 8 мм на машине МУБ-5 показали, что номинальные напряжения сжатия от осевых усилий в прилегающих к торцам образца слоях сплава не должны превышать 1 8 - 2 2 дан / мм2 при обязательном молекулярном сцеплении между образцом ( или гайкой) и сплавом. Последнее может быть получено при удалении окислов с поверхности гайки и ее покрытии мягким припоем на основе олова или сплавом, заливаемым в камеру захвата. [21]
Часто выход может быть только в применении зубила. Для предотвращения этих явлений нужно смазывать вазелином резьбовые соединения, а также поверхности гаек, винтов и болтов. [22]
Часто выход может быть только в применении зубила. Для предотвращения этих явлений нужно смазывать вазелином резьбовые соединения, а также поверхности гаек, винтов и болтов. [23]
При встречном фрезеровании в первый момент резания зазор в сопряжении винт-гайка находится справа от винта. Такое положение сохраняется и в дальнейшем, так как по мере врезания зуба фрезы в металл сила резания прижимает витки винта к соответственным поверхностям гайки. После выхода зуба из металла сила резания исчезает, если в работе находится один рассматриваемый зуб, или несколько уменьшается, если в резании участвует несколько зубьев. Но в том и другом случаях контакт в сопряжении винт-гайка не прекращается и зазор между ними ( фиг. [24]
Гайкой называют деталь с резьбовым отверстием, используемую для навинчивания на стержень болта, винта или шпильки при осуществлении разъемного резьбового соединения деталей. Гайки под ключ могут быть круглые, квадратные, шестигранные и др. Шестигранные гайки ( рис. 40) бывают нормальной высоты, низкие, высокие и особо высокие; нормальной, повышенной и грубой точности, отличающейся степенью шероховатости резьбы и поверхностей гайки. [25]
Гайкой называют деталь с резьбовым отверстием, используемую для навинчивания на стержень ( болта, шпильки и др.) с такой же резьбой при осуществлении разъемного резьбового соотношения деталей. Гайки под ключ могут быть круглые, квадратные, шестигранные и др. Шестигранные гайки ( рис. 40) бывают нормальной высоты, низкие, высокие и особо высокие; нормальной, повышенной и грубой точности ( классов точности А, В и С соответственно), отличающейся степенью шероховатости резьбы и поверхностей гайки. [26]
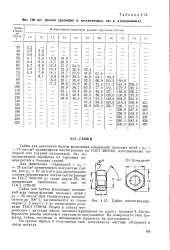 |
Вес 100 шт. болтов ( размеры в миллиметрах, вес в килограммах. [27] |
Гайки для болтов фланцевых соединений всех типов фланцев тепловых сетей с РУ 25 кгс / см2 при температурах теплоносителя до 300 С изготовляются из стали марок Ст. На поверхности резьбы вмятины и рванины не допускаются. На поверхности гаек трещины, плены, заусенцы и несмываемая ржавчина не допускаются. [28]
Резьба должна быть чистой и обработана на станке. Незначительное местное выкрашивание резьбы допускается на одном витке в начале и на одном витке в конце нарезки на гайке и на каждом из нарезанных концов шпильки. При этом легко удаляемые заусеницы на поверхности гаек не являются браковочным признаком. [29]
В промежутке между ними расположен в плоскости, перпендикулярной к оси вращения шпинделей, поворотный диск. На окружности диска имеется 12 гнезд для закладывания гаек. При нажиме рычага диск поворачивается на 30 и устанавливает центр гайки на оси шпинделей Затем сдвигают при помощи особого механизма вращающиеся шпиндели и приводят в соприкосновение ножи с поверхностями гайки. После нескольких оборотов, в течение к-рых рабочий устанавливает следующую заготовку в гнездо в диске, отфрезерованная гайка вынимается, диск сдвигается на следующее деление ( 30), и процесс продолжается. Производительность болто-гаечного станка в среднем в смену 2 000 - 400 болтов или 1 500 - 250 гаек, а полуавтомата 2 500 - 400 гаек. Получаемые болты и гайки по своему внешнему виду мало отличаются от точеных, превосходя их по своей прочности и дешевизне. [30]
Страницы: 1 2 3