Опорная поверхность - головка - болт
Cтраница 2
Естественное стремление к увеличению радиуса скругления приводит к уменьшению опорной поверхности головки болта и существенному увеличению контактных давлений на стыке. Последнее нежелательно, например, для корпусных деталей с невысокими механическими характеристиками. Кроме того, возмущение от контактных напряжений передается и в область сопряжения, повышая тем самым концентрацию напряжений. Так как опасным сечением галтели является сечение малого диаметра ( см. рис. 4.19) у перехода галтели в цилиндрическую часть стержня, то больший радиус следует применять на участке, прилегающем к цилиндрической части стержня. [16]
Принять, что линия действия растягивающей силы проходит через центр тяжести опорной поверхности головки болта. [17]
При осмотре шатунных болтов проверяется целостность шплинтов, неизменность затяжки болтов, прилегание опорных поверхностей головок болта и гайки, остаточное удлинение болтов. Упругое удлинение болтов из углеродистой стали должно составлять 0 0003, а из легированной стали - 0 0004 длины болта. Длина болта не должна отличаться от установленной при затяжке более чем на 0 03 мм. [18]
При осмотре шатунных болтов проверяется целостность шплинтов, неизменность затяжки болтов, прилегание опорных поверхностей головок болта и гайки, остаточное удлинение болтов. Упругое удлинение болтов из углеродистой стали должно быть равно 0 0003, а из легированной стали - 0 0004 длины болта. [19]
Эти плиты передают давление от головки болта на фундамент; иначе говоря, увеличивают опорную поверхность головки болта во избежание смятия фундамента. [20]
Перпендикулярность опорной поверхности головки болта к оси стержня контролируется угловым шаблоном или щупом по просвету между опорной поверхностью головки болта и торцовой поверхностью контрольной матрицы. При установке в матрицу болт должен быть затянут гайкой. Уклон граней головки и отклонения по величине угла потайной головки проверяются угловым шаблоном. Длина болта в случае косого среза стержня измеряется по его короткой стороне. Радиус закругления под головкой болтов ( за исключением болтов с квадратным подголовком) и прямолинейность стержня проверяются на свободное вхождение стержня болта в контрольную матрицу с отверстием, диаметр которого для чистых болтов не должен превышать диаметра соответствующего проходного отверстия по 2 - й точной сборке, а для получистых и черных болтов по 1 - й грубой сборке. Допускается также проверка радиуса закругления соответствующим шаблоном. [21]
Разрушение болтов может носить также ЧЕСТО усталостный характер от дополнительных напряжений изгиба, вызываемых недостаточной жесткостью кривошипной головки и непараллельностью опорных поверхностей головки болта и гайки. Величина этих напряжений не может быть учтена расчетным путем. По опытным данным, напряжения изгиба могут составить 25 - 30 % напряжений растяжения, возникающих при затяжке. Для снижения напряжений изгиба уменьшают диаметры головки болта и гайки и применяют сферические опоры. [22]
При затяжке болта с резьбой МЗО в его поперечном сечении возникла продольная сила N 32 кн. В результате неточности изготовления центр тяжести опорной поверхности головки болта смещен от оси стержня на 1 мм. Насколько ( в процентах) наибольшие нормальные напряжения в поперечном сечении такого болта больше напряжений в сечении болта, изготовленного точно. [23]
При затяжке болта с резьбсл МЗО в его поперечном сечении возникла продольная сила N 32 кн. В результате неточности изготовления центр тяжести опорной поверхности головки болта смещен от оси стержня на 1 мм. Насколько ( в процентах) наибольшие нормальные напряжения в поперечном сечении такого болта больше напряжений в сечении болта, изготовленного точно. [24]
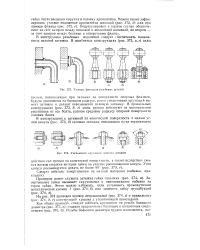 |
Угловая фиксация резьбовых деталей.| Уменьшение крутящего момента затяжки. [25] |
В правильных конструкциях ( рис. 373, б, г) силы трения действуют на минимальном расстоянии от оси болта, равном среднему радиусу опорной поверхности головки болта. [26]
При затяжке фланцевых болтов часть действующего на ключ крутящего момента расходуется на растяжение болта, а часть - на преодоление сил трения в резьбе и по опорной поверхности головки болта или гайки. [27]
От прямой / - - / откладываем отрезок, равный высоте головки болта ( / / - 10 мм), и проводим линию, являющуюся проекцией опорной поверхности головки болта. [28]
Не являются браковочными признаками: а) для чистых болтов - следы от зачистки заусенцев на наружной торцовой поверхности головки, следы от центровых углублений и разъемы штампов, вогнутость и выпуклость торца головки до 4 в пределах допуска на высоту головки, винтообразный след на стержне болта от роликов или резца; б) для получистых и черных болтов - местные обгорания поверхности, срезы металла на гранях головки, следы от зажимов, швы в местах разъема штампов и следы закатов, а также незначительные, легко снимаемые при затяжке болтов заусенцы, незначительный слой окалины и легко смываемая ржавчина. Опорные поверхности головок болтов должны быть плоскими и перпендикулярными к оси стержня. Грани шестигранных или квадратных головок болтов перпендикулярны к опорной поверхности. Уклон граней не должен превышать 1 для чистых и 2 для получистых и черных болтов. Допускается по соглашению сторон изготовление болтов с одним отверстием в головке, а также изготовление по соглашению сторон получистых болтов с отверстием в головке. Чистота поверхности чистых болтов и опорной поверхности головки получистых болтов должна соответствовать требованиям, указанным в размерных стандартах. Для болтов к отверстиям из-под развертки допускается недовод резьбы от сбега до ненарезанной части стержня. [29]
Опорные поверхности головок болтов и гаек должны быть перпендикулярны оси болта. Гайки должны плотно прилегать к фланцу, без зазора. Резьбы гаек и болтов ( шпилек) должны соответствовать друг другу и навертываться друг на друга вручную с небольшим усилием. [30]
Страницы: 1 2 3 4