Окончательно обработанная поверхность
Cтраница 3
К 6-му классу чистоты ( VV6) относятся цилиндрическая поверхность вкладыша подшипника; рабочие поверхности шпонок и шпоночных пазов неподвижных соединений ответственного назначения; окончательно обработанные поверхности зубцов цилиндрических, конических и червячных колес; торцевые соединительные плоскости фланцев, соединяемых без прокладок. [31]
При ее помощи втрехкулачковом патроне токарного станка крепят прутки или заготовки из четырех -, шести - и восьмигранных прутков, а также с окончательно обработанной поверхностью. [32]
Поверхности, которые должны быть наиболее точными и с наименьшей шероховатостью, должны обрабатываться последними; этим исключается или уменьшается возможность изменения размеров и повреждения окончательно обработанных поверхностей. Если такие поверхности были обработаны ранее и потом выполнялись еще другие операции, то их обрабатывают повторно для окончательной отделки. [33]
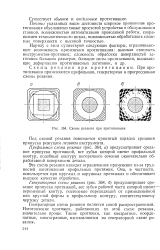 |
Схемы резания при протягивании. [34] |
Профильная схема резания ( рис. 364, а) предусматривает срезание припуска протяжкой, все зубья которой имеют профильный контур, подобный контуру поперечного сечения окончательно обработанной поверхности детали. [35]
Молотки со вставными бойками из мягких м е-т а л л о в ( см. рис. 163, в) применяются при правке деталей с окончательно обработанной поверхностью и деталей или заготовок из цветных металлов и сплавов. [36]
При копировании фасонным инструментом профильная поверхность образуется в результате воспроизведения этой поверхности инструментом, режущие кромки которого образуют при движении резания тело вращения, имеющее линейный контакт с окончательно обработанной поверхностью. В результате движения подачи линия резания перемещается по профильной поверхности ротора, образуя ее. [37]
Овальность и конусообразность шеек допускается не более 0 02 мм на всей длине каждой шейки. Биение окончательно обработанных поверхностей не должно превышать 0 1 мм. Резьба на концах оси должна быть чистой, полной, без сорванных ниток. [38]
На окончательно обработанных поверхностях не допускаются трещины, чврно-вины, закаты, расслоения и неметаллические включения. [39]
На поверхности шеек не должно быть поперечных или кольцевых трещин. После наплавки на окончательно обработанной поверхности допускаются поры диаметром до 0 5 мм, расположенные не ближе 10 мм одна от другой. [40]
Толщина восстановительных покрытий состоит из двух составляющих. Первая составляющая соответствует расстоянию от Окончательно обработанной поверхности до поверхности, на которую наносят покрытие. Вторая составляющая - это припуск на обработку. [41]
Производится окончательная обработка ступеней отверстия. Заготовку закрепляют в сырых кулачках пат - рона окончательно обработанной поверхностью уступа И5Хз Работа производится по упорам и лимбам подачи. [42]
При снятии основных сдоев металла действуют наибольшие усилия резания, вследствие чего требуется более мощный зажим детали. Усилия резания и усилия зажима могут оказать влияние на точность окончательно обработанной поверхности, если обдирка какой-либо части детали выполняется после чистовой обработки другой ее части. [43]
Для обработки поверхностей сложного профиля применяются фасонные фрезы с зубьями сложного очертания. Контур режущей кромки зуба такой фрезы должен в точности соответствовать профилю окончательно обработанной поверхности изделия. Профили фасонных фрез весьма разнообразны. [44]
Окончательный профиль детали как бы разбивается на отдельные участки, каждый из которых обрабатывается одним зубом протяжки. Профильная и генераторная схемы резания предусматривают наличие нескольких калибрующих зубьев, размеры которых соответствуют размерам окончательно обработанной поверхности детали. [45]
Страницы: 1 2 3 4 5