Необработанная поверхность - деталь
Cтраница 2
Выбранная черная база должна обеспечивать в возможной степени равномерное снятие припуска при последующей обработке поверхностей с базированием на обработанную установочную базу и наиболее точное взаимное положение обработанных и необработанных поверхностей детали. [16]
Кроме установочных, существуют измерительные базы, от которых ведут разметку детали для ее обработки. Если в качестве базовых используют необработанные поверхности детали, то такую базу называют черновой; обработанные базовые поверхности называют чистовыми базами. [17]
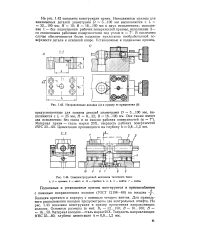 |
Направляющая колодка ( а и пример ее применения ( б.| Самоцентрирующий механизм тисочного типа. [18] |
На рис. 1.42 показаны конструкции призм. В последнем случае обеспечивается более надежное прилегание необработанной поверхности детали к основной опоре. [19]
Центровые риски на обработанных поверхностях обычно не на-керннвают. А чтобы следы их не исчезли, если есть в этом необходимость, переносят на боковые необработанные поверхности детали и накернивают по длине или по концам. [20]
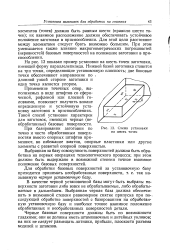 |
Схема установки на шесть точек. [21] |
В качестве черной установочной базы могут быть выбраны поверхности заготовки либо вовсе не обрабатываемые, либо обрабатываемые в дальнейшем. Выбранная черная база должна обеспечивать в возможной степени равномерное снятие припуска при no-i следующей обработке поверхностей с базированием на обработанную установочную базу и наиболее точное взаимное положение обработанных и необработанных поверхностей детали. [22]
Рукоятка предназначена для установки рычага 11 ( во время настройки) в исходное положение, при котором поверхность пластинки перпендикулярна штоку миниметра. Рукоятка служит также для отвода измерительного наконечника рычага 7 от обрабатываемой поверхности на небольшую величину ( 0 5 мм) в начальный период шлифования, когда износ измерительного наконечника значителен из-за скольжения по необработанной поверхности детали. [23]
При проектировании технологических процессов большое значение с точки зрения обеспечения заданной точности имеет выбор баз. Обработку заготовок обычно начинают с создания технологических баз. Эти поверхности могут быть либо необрабатываемые, либо обрабатываемые в дальнейшем. Выбранная черновая база должна обеспечивать равномерное снятие припуска при последующей обработке поверхностей с базированием на обработанную технологическую базу и наиболее точное взаимное положение обработанных и необработанных поверхностей детали. Черновые базовые поверхности должны быть по возможности гладкими; не иметь штамповочных и литейных уклонов; на них не следует размещать литники, прибыли, делать плоскости разъема литейных форм и штампов. [24]
Страницы: 1 2