Действительная поверхность
Cтраница 4
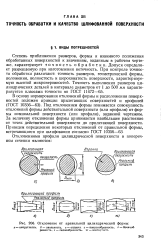 |
Отклонение от правильной цилиндрической формы. [46] |
Под отклонением формы понимается совокупность отклонений формы действительной поверхности ( или профиля) от формы номинальной поверхности ( или профиля), заданной чертежом. За величину отклонения формы принимается наибольшее расстояние от точек действительной поверхности до прилегающей поверхности. [47]
Шероховатость, представляющая собой возвышения и впадины действительной поверхности, расстояния между которыми малы по сравнению с их высотой. Шероховатость обусловливается формой и состоянием лезвия режущего инструмента. Кроме того, она обусловлена химическими, электролитическими и другими процессами. [48]
Предполагается при этом, что направляющая кривая действительной поверхности разложима в тригонометрический ряд. За период ряда считается один оборот шпинделя. Этот анализ погрешностей в настоящее время весьма распространен. Вот почему важно знать уравнение поверхности, ее характеристики или направляющей кривой. [49]
Под отклонением формы понимается совокупность отклонений формы действительной поверхности ( или профиля) от формы номинальной поверхности ( или профиля), заданной чертежом. Например, изготовленный валик в поперечном сечении некруглый, а в продольном - конусный. За величину отклонения формы принимается наибольшее расстояние от точек действительной поверхности до прилегающей поверхности. Волнистость входит в отклонение формы; при необходимости она может нормироваться и контролироваться самостоятельно. Шероховатость при рассмотрении отклонений формы исключается. [50]
Прилегающая плоскость - плоскость, соприкасающаяся с действительной поверхностью вне материала детали и расположенная по отношению к действительной поверхности так, чтобы расстояние от ее наиболее удаленной точки до прилегающей плоскости было наименьшим ( фиг. [51]
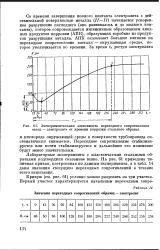 |
Экспериментальная зависимость переходного сопротивления анод - электролит от времени коррозии стального образца. [52] |
Со времени завершения полного контакта электролита с действительной поверхностью металла ( / / - / /) начинается ускоренное разрушение последнего ( оно развивалось и до полного контакта), которое сопровождается интенсивным образованием анодных продуктов коррозии ( АПК), образующих пробки из продуктов разрушения металла. АПК оказывают большое влияние на переходное сопротивление металл - окружающая среда, которое увеличивается во времени. [53]
Авторы утверждают, что путем сопоставления с известной действительной поверхностью массопередачи можно с достоверностью предсказывать физический тип коэффициента масеоотдачи в газовой пленке. [54]
Здесь нужно еще указать на одно обстоятельство: действительная поверхность деталей, полученных методами порошковой металлургии, намного больше геометрически замеренной; в зависимости от объема пор она может превышать последнюю в несколько раз. Это должно быть учтено при вычислении плотности тока и необходимого времени обработки в гальванических ваияах для получения определенной толщины покрытия. В большинстве случаев бывает полезно определить оптимальную плотность тока путем нескольких предварительных испытаний, так как вычисление действительной поверхности практически невозможно. [55]
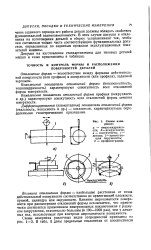 |
Схемы измерения. [56] |
Величина отклонения формы - наибольшее расстояние от точек действительной поверхности соответственно до прилегающей плоскости, прямой, цилиндра или окружности. Влияние шероховатости поверхности при рассмотрении отклонений формы исключается, что практически достигается применением измерительных наконечников с радиусом закругления, значительно большим ( в 100 - 1000 раз), чем у алмазных игл, используемых при контроле шероховатости поверхности. [57]
Страницы: 1 2 3 4