Рабочая поверхность - копир
Cтраница 2
При работе с плоским пальцем точка контакта пальца с рабочей поверхностью копира по своему расположению иа торце пальца не остается постоянной. [16]
В связи с тем, что удельное давление щупа копировального датчика на рабочую поверхность копира в программном автоматическом управлении незначительно, требования к прочности материала копира невысоки. Копиры могут быть изготовлены не только из металла, но и из пластмасс, керамики, гипса и пр. По сведениям, имеющимся в литературе, одна из канадских фирм использовала в качестве копира фольгу, зажатую между двумя дисками так, что фольга выступает за их пределы на величину всего 0 5 мм. [17]
К шпиндельной бабке присоединен кронштейн, несущий щуп, наконечник которого соприкасается с рабочей поверхностью копира. Диаметр наконечника равен диаметру фрезы. [18]
Механические копировальные устройства требуют изготовления довольно сложных копиров ( устройство В. К. Семинского) с обеспечением высокой поверхностной твердости, так как величины удельных давлений на рабочие поверхности копиров оказываются значительными. Поэтому рентабельность применения этих устройств в конкретных производственных условиях должна быть подтверждена расчетами экономической эффективности в сравнении с гидросуппортами. [19]
Программоносителями в копировальных следящих системах являются копиры. Рабочая поверхность копира определяет программу работы станка. [20]
Копир 5 представляет стальную закаленную оправку с двумя фрезерованными лысками. Рабочая поверхность копира имеет ряд ступеней, соответствующих профилю обрабатываемого вала. [21]
Щуп 18 и копир 19 образуют реле. При соприкосновении щупа и рабочей поверхности копира двигатель 1 ставит ось вращения шара в такое положение, при котором результирующая обоих перемещений отводит щуп от копира, а как только это соприкосновение прекращается, двигатель 1 так меняет положение оси вращения шара, что щуп вновь подводится к копиру. [22]
Программоносителями в системах программного управления ( СПУ) являются перфорированные ленты и карты. Если в копировальных системах программу работы станка определяет рабочая поверхность копира, то в программных системах - отверстия, расположенные в определенной последовательности на ленте. [23]
Наиболее точным и производительным методом копирования является к о п и р о - н а н и е по коноиду-эталону. Сущность метода состоит в том, что по учащенной таблице по точкам точно изготовляют эталон, по которому обрабатывают рабочую поверхность копира. [24]
Обработка по копиру значительно повышает точность фасонного фрезерования. При обработке по копиру положение стола станка с деталью относительно оси фрезы при продольном и поперечном перемещениях стола ограничивается рабочей поверхностью копира. На обрабатываемую деталь 1, установленную в приспособлении 4, накладывают копир 2 с контуром, точно соответствующим контуру детали после обработки. Концевая фреза 3 кроме режущей имеет цилиндрическую часть диаметром, равным диаметру режущей части. Для воспроизведения по детали требуемого контура цилиндрическая часть фрезы должна находиться в процессе работы в контакте с поверхностью копира. Это достигается благодаря одновременному управлению вручную продольной и поперечной подачами стола. [25]
Рассмотрим принцип плоского копирования. Особенностью рассматриваемой системы автоматического управления копированием является то, что командные сигналы, необходимые для осуществления перемещений стола или бабки, даются в зависимости от давления между щупом и рабочей поверхностью копира. Для этого щуп выполнен в виде стержня, пропущенного сквозь втулку 8 ( фиг. Положение оси щупа меняется в зависимости от направления давления копира на его наконечник. [26]
Чром имеются отверстия для державки 3, резца 2 и копира 1 ( фиг. В процессе обработки суппорт движется с автоматической продольной подачей, а поперечная подача обеспечивается копиром. Закаленный упор 4 державки пружиной 11 прижимается к рабочей поверхности копира. При подходе к уступу на копире ( так, как это показано на схеме) упор соскальзывает с одной ступеньки копира на другую, и такая же ступенька образуется на обрабатываемой детали. [27]
Если проходное сечение В мало, то масло, выходящее из полости Б, испытывает большое, сопротивление и давление в полости Б станет вдвое меньше, чем в полости А, сила, действующая на цилиндр уравновешивается, и гидросуппорт остается неподвижным относительно своей оси. Происходит обработка цилиндрической поверхности. Когда щуп 6 сходит с цилиндрической поверхности копира 5, золотник 7 меняет проходное сечение 8, и суппорт с резцедержателем или отходит или подходит к заготовке ( как было описано выше), копируя своим движением рабочую поверхность копира. [28]
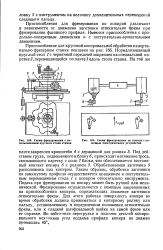 |
Схема фрезерования с использованием круглого стола станка.| Схема фрезерования по копиру с помощью электрического устройства. [29] |
Обрабатываемая заготовка 9 расположена над копиром. Таким образом, обработка заготовки по замкнутому профилю осуществляется вращением и поступательным перемещением стола 1 с копиром относительно инструмента. Подача при фрезеровании по копиру может быть ручной или механической. Фрезерование осуществляется с помощью закрепленных на приспособлении копиров, определяющих движение заготовки относительно фрезы. Для этого рабочая поверхность копира во время обработки должна прижиматься к копирному ролику или пальцу, установленному в определенном положении относительно фрезы, или к гладкой шлифовальной шейке на самой фрезе или ее оправке. [30]
Страницы: 1 2