Рабочая поверхность - губка
Cтраница 2
На рабочих поверхностях губок предусмотрена насечка, обеспечивающая надежное закрепление деталей. [16]
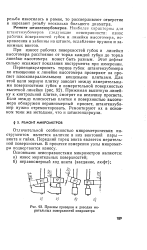 |
Приемы проверки и доводки мерительных поверхностей микрометра. [17] |
При износе рабочих поверхностей губок и линейки высотомера расстояние от торца каждой губки до торца линейки высотомера может быть разным. Этот дефект сильно искажает показания инструмента при измерении. [18]
Верхние кромки рабочих поверхностей губок тисков должны быть прямолинейными, на всей длине рабочего хода параллельны и лежать в одной плоскости, перпендикулярной Плоскости симметрии тисков. Допускаемая суммарная погрешность непрямолинейности и непараллельности на ширине губок в сжатом состоянии не должна быть более 0 1 мм, а смещение от плоскости, в которой лежат верхние кромки рабочих поверхностей губок, не более 0 3 мм. [19]
Верхние кромки рабочих поверхностей губок тисков должны быть прямолинейными, на всей длине рабочего хода параллельны и лежать в одной плоскости, перпендикулярной плоскости симметрии тисков. Допускаемая суммарная погрешность непрямолинейности и непараллельности на ширине губок в сжатом состоянии не должна быть более 0 1 мм, а смещение от плоскости, в которой лежат верхние кромки рабочих поверхностей губок, не более 0 15 мм. [20]
В сомкнутом состоянии рабочие поверхности губок должны плотно прилегать друг к другу, а боковые и торцовые поверхности быть гладкими. [21]
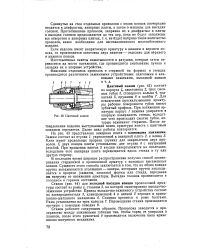 |
Цанговый зажим. [22] |
Для исключения проскальзывания арматуры рабочие поверхности губок имеют зубчатый профиль. При натяжении арматуры корпус / зажима упирается в опорную поверхность стенда, вследствие чего происходит сжатие губок, которые зажимают стержень. После затвердевания изделия выступающий конец арматуры вместе с цанговым зажимом отрезается. Далее цикл работы повторяется. [23]
Мало Язаш - Мала рабочая поверхность губок. [24]
Для прочного захвата деталей рабочую поверхность губок насекают; поверхности губок полируют, г л Кр гЛК уб1 У ( фиг1 152) применяют для загибания проволоки. [25]
В сжатом состоянии допускается непараллельность рабочих поверхностей губок не более 3 мм. [26]
Надежного закрепления достигают при полном прилегании рабочих поверхностей губок 1 и 2 к поверхностям обрабатываемых заготовок. [27]
Наиболее характерны для штангензубомеров следующие неисправности: износ рабочих поверхностей губок и линейки высотомера, искривления и забоины на штанге, ослабление пружин и зажимных винтов. [28]
При измерении детали подвижную губку штангенциркуля перемещают по масштабной линейке, пока рабочие поверхности губок не будут плотно прилегать к поверхности измеряемой детали. Штангенциркули изготовляют с ценой деления нониуса 0 1, 0 05 и 0 02 мм. [29]
Параллельные тиски обеспечивают удобное и надежное крепление изделия, так как оно зажимается всей рабочей поверхностью губок. Но параллельные тиски недостаточно прочны, поэтому для тяжелых работ ( рубки, гибки) их использовать - не рекомендуется. [30]
Страницы: 1 2 3 4 5