Передняя поверхность
Cтраница 5
Передние поверхности сборного инструмента можно затачивать алмазными кругами без предварительной заточки, так как перед сборкой инструмента ножи по передней поверхности шлифуют. Заточку передних поверхностей напайного инструмента следует производить предварительно абразивными кругами КЗ, а затем алмазными. [61]
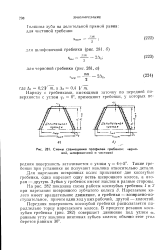 |
Схемы совмещения профилей гребенок. черновой, шлифовочной и чистовой. [62] |
Передняя поверхность косозубой гребенки располагается параллельно торцу нарезаемого колеса. [63]
Передняя поверхность формы I применяется у резцов всех типов при обработке стали. [64]
Передняя поверхность формы II применяется при отсутствии электроискровой установки. [65]
Передняя поверхность дискового резца располагается ниже его оси на величину h ( рис. 213, в), что создает необходимый задний угол. При этом условии упрощается изготовление резца; кроме того, резец не затягивается в деталь и обработанная поверхность последней получается качественной. Ширина фасонных резцов не превышает обычно 40 мм, но иногда применяются фасонные резцы шириной до 100 мм. [66]
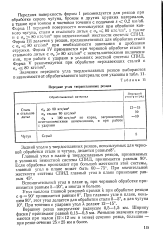 |
Передние углы твердосплавных резцов. [67] |
Передняя поверхность формы I рекомендуется для резцов при обработке серого чугуна, бронзы и других хрупких материалов, а также при тонком и чистовом точении с подачами s 0 2 мм / об. Форма II передней поверхности используется при обработке ковкого чугуна, стали и стального литья с ав е 80 кгс / мм2, а также и с ств 80 кгс / мм2 при недостаточной жесткости системы СПИД. Форма III делается у резцов, предназначенных для обработки стали с ов 8Q кгс / мм2 при необходимости завивания и дробления стружки. Форма IV применяется при черновой обработке стали и стального литья с 0 80 кгс / мм2 с неметаллическими включениями, при работе с ударами в условиях жесткой системы СПИД. [68]
Страницы: 1 2 3 4 5