Полируемая поверхность
Cтраница 4
Для высокого вакуума подвергать детали глянцевому никелированию и хромированию не рекомендуется, так как при подготовительной и окончательной полировке на кругах с различными пастами во все изъяны полируемой поверхности забиваются частицы пасты, - клея и материала полировальных кругов, которые затем могут быть закрыты заваленными в полировке гребешками рисок и микровыступов металла. Эти склады грязи могут так и не очиститься в процессе дальнейшей обработки и оказать весьма вредное влияние при эксплуатации аппаратуры. Лучше иметь чистую матовую поверхность, чем блестящую, но глубоко загрязненную. [46]
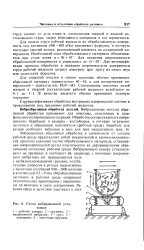 |
Схема вибрационной установки. [47] |
Для подачи струи рабочей жидкости на обрабатываемую поверхность под давлением ( 400 - 800 кПа) применяют форсунку, в которую поступает сжатый воздух, распыляющий жидкость по полируемой поверхности. Для интенсификации процесса обработки и снижения шероховатости поверхности струи рабочей жидкости подают навстречу друг другу из сопел двух или нескольких форсунок. [48]
Решение этого вопроса может быть осуществлено посредством применения соответствующих фотоэлектронных измерительных приборов, используемых в других отраслях промышленности, в частности в текстильной, для аналогичных целей, а также для определения качества полируемых поверхностей. Для иллюстрации на рис. XV-3 показан прибор, могущий выполнять эти функции. [49]
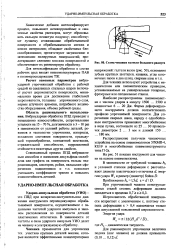 |
Схема чеканки галтели большого радиуса. [50] |
Химические добавки интенсифицируют процесс, повышают антикоррозийные и смазочные свойства растворов, могут образовывать сильную пенистую подушку; способствуют лучшему сглаживанию обрабатываемой поверхности и обрабатываемости мягких и вязких материалов; обладают свойствами бле-скообразования; препятствуют загрязнению и затемнению полируемых поверхностей; предотвращают слипание плоских поверхностей и обеспечивают их равномерную обработку. [51]
До начала работы на полировальный круг наносят достаточное количество пасты, последующее нанесение пасты повторяют затем каждые 10 мин. Полируемую поверхность осторожно прижимают к полировальному кругу, избегая сильных и длительных нажимов, так как это ведет к местному перегреву материала, вызывает прижог и изменение цвета. После полирования детали протирают с помощью сухого фланелевого круга. При таком способе полировки и ручной поддержке материала грани изделия получаются несколько закругленными. [52]
 |
Полированные детали. [53] |
В жимки закладывают наждачную шкурку или засыпают наждачный порошок. Рекомендуется смазать полируемую поверхность машинным маслом или смешать с маслом порошок, тогда поверхность получается более блестящей. [54]
Страницы: 1 2 3 4