Цилиндрическая поверхность - деталь
Cтраница 3
Когда щуп опирается на цилиндрическую поверхность детали, золотник занимает указанное выше положение, при котором гидросуппорт остается неподвижным. Если профиль образцовой детали имеет подъем, то при продольном движении суппорта рычаг / будет отклоняться и перемещать золотник 2 назад. [31]
Когда щуп опирается на цилиндрическую поверхность детали, золотник занимает указанное выше положение; гидросуппорт при этом остается неподвижным. Если профиль образ-новой детали имеет подъем, то при продольном движении суппорта рычаг / будет отклоняться и перемещать золотник 2 назад. [32]
На величину зазора между цилиндрическими поверхностями базируемой детали и базирующего отверстия влияют погрешности изготовления деталей ( вала и отверстия) и заданная величина гарантированного зазора. Причем величина зазора определяется методом наихудшего случая, вероятностным методом или методом Монте-Карло на электронно-вычислительной машине. При вероятностном методе значения зазора получают близкие к действительным. [33]
Разметочные риски нанесены на торцовых и цилиндрических поверхностях детали. Проверка правильности положения детали производится в этом случае чертилкой так же, как и в предыдущем, но только уже не по кромкам и не по наружной поверхности, а по соответствующим разметочным рискам. [34]
Электролитическое натирание применяют при восстановлении цилиндрических поверхностей деталей, имеющих небольшой износ. Восстанавливаемую деталь, являющуюся катодом, устанавливают в патроне токарного станка или другого устройства, обеспечивающего ее вращение со скоростью 10 - 20 м / мин ( рис. III. На анод непрерывно подается электролит, который пропитывает адсорбирующий материал. Процесс осуществляется при относительном перемещении анода и катода. В зависимости от применяемого электролита можнр наносить покрытия из хрома, цинка, меди, железа и других металлов. [35]
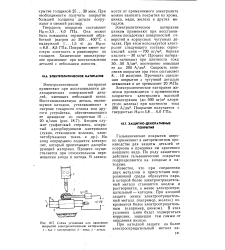 |
Схема установки для нанесения покрытий электролитическим натиранием. [36] |
Электролитическое натирание применяют при восстановлении цилиндрических поверхностей деталей, имеющих небольшой износ. На анод непрерывно подается электролит, который пропитывает адсорбирующий материал. Процесс осуществляется при относительном перемещении анода и катода. [37]
При базировании в призмах ось Цилиндрической поверхности детали независимо от отклонения в размерах ее диаметра устанавливается в плоскости симметрии призмы. [38]
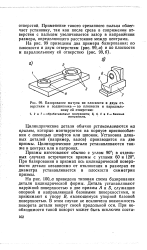 |
Базирование шатуна по плоскости и двум отверстиям и подшипника - по плоскости и параллельному ей отверстию. [39] |
При базировании в призмах ось цилиндрической поверхности детали независимо от отклонения в размерах ее диаметра устанавливается в плоскости симметрии призмы. [40]
Для образования винтовой канавки на цилиндрической поверхности детали необходимы два согласованных движения - вращение детали и перемещение ее вдоль собственной оси. Соотношение скоростей этих движений должно быть таким, чтобы за один оборот детали она переместилась на величину шага фрезеруемой канавки. [41]
Патрон можно настроить на обработку эксцентрично расположенных цилиндрических поверхностей деталей. После настройки торцовое колесо опять вводится в зацепление с валами-шестернями. [42]
При роликовой сварке кольцевых швов на цилиндрической поверхности деталей из алюминиевых сплавов на машинах МШШИ и МШШТ иногда не удается обеспечить необходимое и стабильное про-плавление внутренней детали. [43]
Чистовое точение является окончательной операцией обработки цилиндрических поверхностей деталей машин на многих заводах строительного и дорожного машиностроения, сельскохозяйственного и тяжелого машиностроения, а также при ремонте всевозможных машин. На заводах крупносерийного и массового производства чистовое точение является подготовительной операцией для последующей отделки поверхности шлифованием. В этом случае целью чистового точения является создание чистой и точной поверхности с минимальными припусками на дальнейшую ее обработку. [44]
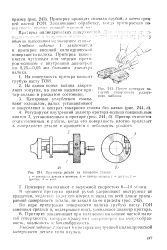 |
Прием притирки вогнутой поверхности радиусного шаблона.| Притирка детали на токарном станке. [45] |
Страницы: 1 2 3 4