Опиленная поверхность
Cтраница 2
После рихтовки поверхность панели слегка зачищают личным напильником, при помощи которого обнаруживаются углубления. Эти низкие места растягивают рихтовкой до получения сплошной опиленной поверхности. [16]
Не доходя примерно 0 3 - 0 5 мм до риски, драчевый напильник заменяют личным. Правильность формы распиливания проверяют по шаблону на просвет, а перпендикулярность опиленной поверхности торцу заготовки - угольником. [17]
Не доходя примерно 0, 3 - 0, 5 мм до риски, драчевый напильник заменяют личным. Правильность формы распиливания проверяют по шаблону на просвет, а перпендикулярность опиленной поверхности торцу заготовки - угольником. [18]
Не доходя примерно 0 3 - 0 5 мм до риски, драчевый напильник заменяют личным. Правильность формы распиливания проверяют по шаблону на просвет, а перпендикулярность опиленной поверхности торцу заготовки - угольником. [19]
Опиловка применяется для снятия с поверхностей шероховатостей и заусенцев. Опиловкой исправляют неточности формы, размеров и относительного расположения поверхностей деталей. Для придания опиленным поверхностям большей чистоты отделки их зачищают напильниками с мелом, шкуркой и шлифовальными кругами различных марок. [20]
Для измерения глубины канавки используют щуп, которым проверяют просвет между дном канавки и линейкой, установленной на бурт цилиндра. Затем постепенно снимают слои металла между канавками и той частью бурта, на которой толщина опиливаемого слоя должна быть нулевой. Для окончательной доводки опиленной поверхности применяют шабрение, проверяют поверхность на краску с помощью контрольного чугунного кольца. Прилегание кольца к исправленной поверхности цилиндра должно быть плотным - не менее восьми пятен на площадке 25X25 мм. Для ускорения пригонки применяют переносные шлифовальные машинки. [21]
Опиловку применяют для снятия с поверхностей шероховатостей и заусенцев с целью подгонки сопрягаемых поверхностей. Опиловкой исправляют неточности формы, размеров и относительного расположения поверхностей деталей. Для придания большей чистоты отделки опиленные поверхности зачищают напильниками с мелом, шкуркой и шлифовальными кругами различных марок. [22]
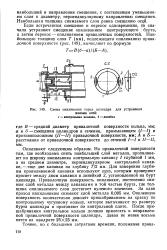 |
Схема опиливания торца цилиндра для устранения. [23] |
Для измерения глубины пропиливаемой канавки используют щуп, которым проверяют просвет между дном канавки и линейкой 2, установленной на бурт цилиндра. Привалочную поверхность опиливают, постепенно снимая слой металла между канавками и той частью бурта, где толщина опиливаемого слоя достигает нулевого значения. За один проход напильником снимают слой металла 0 005 мм. Опиленную поверхность окончательно доводят пришабриванием на краску по контрольному чугунному кольцу, которое вытачивают по размеру бурта цилиндра и пригоняют по контрольной плите. После при-шабривания контрольное кольцо должно прилегать к исправленной привалочной поверхности цилиндра, давая не менее восьми пятен на квадрате 25X25 мм. [24]
Молоток должен быть прочно насажен на рукоятку и заклинен. Поверхность ударной части не должна быть скошенной; при нормальном захвате инструмента рукой ударная часть должна выступать из-под большого пальца руки на 20 - 25 мм. Рукоятки инструмента должны быть без трещин и отколов; напильники не должны иметь трещин, отколов и заточенных концов, хвостовая часть не должна быть сломанной. На конце рукояток должны быть насажены предохранительные кольца. Гаечные ключи подбирают по размеру гаек; не следует производить наращивания ключа. Нельзя сметать руками металлические опилки и стружку с тисков и опиленной поверхности. При выполнении операции рубки необходимо пользоваться установленными на верстаке защитными сетками. [25]
Страницы: 1 2