Наклонная поверхность
Cтраница 3
Как обрабатывают внутренние наклонные поверхности. [31]
Далее шабрят боковые наклонные поверхности ползушки и добиваются взаимопараллельности их образующих с допуском 0 02 мм по всей длине поверхностей. Отремонтированную ползуш-ку сопрягают с постоянной направляющей кулисы и с клином, который в большинстве случаев изготовляют заново. Ползушка должна перемещаться по направляющим кулисного зубчатого колеса без всякого качания. [32]
Далее шабрят боковые наклонные поверхности ползушки и добиваются взаимопараллельности их образующих едопуском 0 02 мм по всей длине поверхностей. Отремонтированную ползушку сопрягают с постоянной направляющей кулисы и с клином, который в большинстве случаев изготовляют заново. Ползушка должна перемещаться по направляющим кулисного зубчатого колеса без всякого качания. [33]
Далее шабрят боковые наклонные поверхности ползушки и добиваются взаимопараллельности их образующих с допуском не выше 0 02 мм по всей длине поверхностей. Отремонтированную ползушку сопрягают с постоянной направляющей кулисы и с клином, который в большинстве случаев изготовляют заново. Ползушка должна перемещаться по направляющим кулисной шестерни ровно и гладко, без всякого качания. [34]
Далее шабрят боковые наклонные поверхности ползушки и добиваются взаимной параллельности их образующих с допуском 0 01 мм по всей длине поверхностей. Отремонтированную ползушку сопрягают с направляющей кулисной шестерни и с клином, который в большинстве случаев изготовляют заново. Ползушка должна равномерно перемещаться по направляющим кулисной шестерни без заметного качания. [35]
Далее шабрят боковые наклонные поверхности ползушки и добиваются взаимной параллельности их образующих с допуском 0 01 мм по всей длине поверхностей. Отремонтированную ползушку сопрягают с направляющей кулисной шестерни и с клином который в большинстве случаев изготовляют заново. [36]
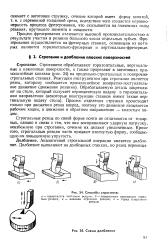 |
Способы строгания.| Схема долбления. [37] |
Строганием обрабатывают горизонтальные, вертикальные и наклонные поверхности, а также прорезают в заготовках прямолинейные канавки ( рис. 34) на продольно-строгальных и поперечно-строгальных станках. Процесс отделения стружки происходит только при движении резца вперед, поэтому это движение называется рабочим ходом, а движение в обратном направлении - холостым ходом. [38]
При обработке наклонных поверхностей суппорт может устанавливаться под углом. [39]
Каждая точка наклонной поверхности, соприкасающейся с жидкостью, испытывает различное давление в зависимости от глубины погружения. [40]
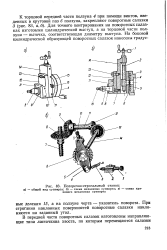 |
Поперечно-строгальный станок. [41] |
При строгании наклонных поверхностей поворотные салазки наклоняются на заданный угол. [42]
При обработке наклонных поверхностей используют те же резцы, что и при обработке вертикальных поверхностей. Затем устанавливают длину хода, число двойных ходов, подачу и глубину резания. После этого производят обработку наклонной плоскости в несколько проходов. Если требуется получить точное угловое расположение наклонной поверхности, то в процессе работы после черновых проходов производят проверку угломером. [43]
Для фрезерования наклонных поверхностей рама вместе с фрезой поворачивается гидроцилиндрами на угол до 10 в вертикальной поперечной плоскости относительно оси машины. [44]
Для получения наклонных поверхностей проволока должна быть установлена в наклонном положении под соответствующим углом. [45]
Страницы: 1 2 3 4 5