Зашпатлеванная поверхность
Cтраница 2
Эмали применяют для окраски предварительно загрунтованных или загрунтованных и зашпатлеванных поверхностей автомобилей, автобусов и различных промышленных изделий, эксплуатируемых в атмосферных условиях и внутри помещений. Для окраски изделий в электростатическом поле эмали разбавляют разбавителями РЭ-1В или РЭ-2В до рабочей вязкости 18 - 22 с по ВЗ-4 при 20 ЭС. При окраске краскораспылителем эмали разбавляют до рабочей вязкости 24 - 32с по ВЗ-4 растворителем Р-198 или сольвентом. [16]
Эмали применяют для окраски предварительно загрунтованных или загрунтованных и зашпатлеванных поверхностей автомобилей, автобусов и. При окраске краскораспылителем эмали разбавляют до рабочей вязкести 24 - 32с по ВЗ-4 растворителем Р-198 или сольвентом. [17]
Шлифовальная шкурка на бумажной основе ( ГОСТ 6456 - 75) предназначается для шлифования зашпатлеванных поверхностей и нанесенных лакокрасочных и мастичных покрытий. [18]
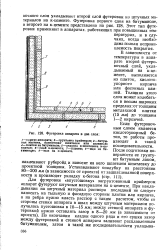 |
Футеровка аппарата в два слоя. [19] |
Устанавливают опалубку на расстоянии 80 - 200 мм ( в зависимости от проекта) от зашпатлеванной поверхности и производят укладку к-бетона ( стр. [20]
В процесс окраски входят следующие операции: подготовка поверхности ( очистка от загрязнений и обезжиривание); грунтование ( нанесение грунта ровным слоем с последующей сушкой); шпатлевание ( выравнивание загрунтованной поверхности); шлифование ( зачистка шкуркой зашпатлеванной поверхности); окраска кистью, краскораспылителем или в электрическом поле; сушка окрашенной поверхности. [21]
Процесс окраски состоит из следующих операций: подготовка поверхности ( очистка от загрязнений и обезжиривание); грунтование ( нанесение грунта ровным слоем с последующей сушкой); шпатлевание ( выравнивание загрунтованной поверхности); шлифование ( зачистка шкуркой зашпатлеванной поверхности); окраска кистью, краскораспылителем или в электрическом поле; сушка окрашенной поверхности. [22]
Первый слой эмали по шпатлевке является выявительньш, его наносят более тонко, чем последующие. Выявительньш слой служит для обнаружения дефектов на зашпатлеванной поверхности. Высушенные зашпатлеванные участки обрабатывают шкуркой и удаляют продукты зачистки. После устранения дефектов наносят несколько тонких слоев эмали. Нанесение эмалей производят распылителем. [23]
Марка шпатлевки определяется маркой эмали, наносимой на зашпатлеванную поверхность, например, под эмали ПФ-115 или МЛ-152 применяют шпатлевку ПФ-002, а для выправки - МС-006. Под эмали ХВ-113 или ХВ-124 применяют шпатлевку ХВ-005 или ХВ-004. После высыхания шпатлевку шлифуют наждачным полотном или пемзой. [24]
Эмаль П-9, также содержит лак на основе нентафтале-вой смолы. Эмаль применяют для окраски деревянных полов; ее наносят кистью в два слоя по загрунтованной и зашпатлеванной поверхности. [25]
Процесс нанесения лакокрасочного покрытия включает в себя грунтование, шпатлевание и нанесение поверхностной краски. После подготовки поверхности на нее наносится слой грунта, который должен защищать деталь от коррозии и обеспечивать хорошее сцепление с металлом и последующими декоративными слоями краски. Далее наносится слой шпатлевки для выравнивания неровностей, который затем шлифуется абразивной водостойкой шкуркой для удаления шероховатости и мелких неровностей. На загрунтованную и зашпатлеванную поверхность наносится краска. [26]
Шпатлевка наносится с помощью шпателя или пистолета-распылителя. Наносимый пистолетом шпатлевочный слой сразу же разглаживают резиновым шпателем ( по-лутерком), совершая два взаимно перпендикулярных движения. При нанесении шпателем его располагают под углом 60 к обрабатываемой поверхности. При меньшем угле наклона слой получается толще, под углом 80 - самый тонкий слой шпатлевки. При применении срезанного шпателя ( 10 - 120 к продольной оси) при его движении шпатлевка с укороченной стороны шпателя снимается без остатка, а с удлиненной - сползает валиком. Короткой стороной шпатель прикладывается к уже зашпатлеванной поверхности под углом 10 - 15, перекрывая ее на 2 - 3 см. После высыхания шлифуют шпатлевку и удаляют пыль. [27]
Поверхности крупных листоштампованных деталей выравнивают путем пайки оловянно-свинцовистыми припоями с последующей зачисткой, а поверхности крупных отливок шлифованием ручными машинами. Используют также газопламенное напыление пластмассами с последующим шлифованием дефектных мест. Применяют лакомасляные, битумо-масляные, нитроразбавляемые и водоразбавляемые грунты. Загрунтованную поверхность подвергают шпатлевке. Толщина шпатле-вочного слоя должна быть минимальной; при большой толщине слоя снижается прочность покрытия. Наибольшее применение в машиностроении получили лакомасляные и быстровысыхающие нитро-шпатлевки. Неровности зашпатлеванной поверхности устраняют шлифованием механизированным инструментом. [28]
Страницы: 1 2