Отремонтированная поверхность
Cтраница 2
Шабрят направляющие /, 2, 3 к 4 каретки по сопрягаемым отремонтированным поверхностям левой стойки. Количество отпечатков пятен - не менее 10 - 15 на площади 25X25 мм. [16]
Объем работ по § 2 и 3 надлежит исчислять на 100 м2 действительно отремонтированной поверхности. [17]
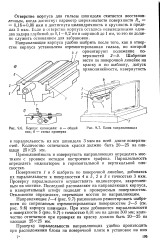 |
Корпус шпинделя. а - общий вид. б - схема проверки.| Блок направляющих. [18] |
Направляющие / - 4 ( рис. 9.7) рационально ремонтировать шабрением по сопрягаемым отремонтированным поверхностям 2 - 5 ( см. рис. 9.6) корпуса шпинделя. При этом добиваются параллельности к поверхности 5 ( рис. 9.7) с точностью 0 01 мм на длине 300 мм; количество отпечатков при проверке на краску должно быть 20 - 25 на площади 25x25 мм. [19]
Шабрят направляющие 1, 2, 3 и 4 каретки ( рис. 140) по сопрягаемым отремонтированным поверхностям левой стойки. [20]
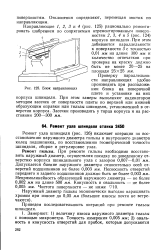 |
Блок направляющих нии блока на поверочной. [21] |
Направляющие /, 2, 3 и 4 ( рис. 125) рационально ремонтировать шабрением по сопрягаемым отремонтированным поверхностям 2, 3, 4 и 5 ( рис. 124) корпуса шпинделя. При этом добиваются параллельности к поверхности 5 с точностью 0 01 мм на длине 300 мм и количество отпечатков при проверке на краску должно быть не менее 20 - 25 на площади 25x25 мм. [22]
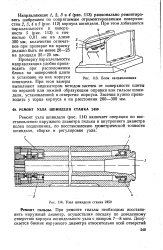 |
Блок направляющих.| Узел шпинделя станка 2450. [23] |
Направляющие /, 2, 3 и 4 ( рис. 113) рационально ремонтировать шабрением по сопрягаемым отремонтированным поверхностям 2, 3 4 к 5 ( рис. 112) корпуса шпинделя. [24]
Если непараллельность поверхности 1 направлению движения стола превышает 0 05 мм, ее необходимо прострогать, снимая минимальный слой металла. Отремонтированные поверхности 2 и 3 проверить на точность сопряжения с поверхностями станины, щуп 0 03 мм не должен проходить, отпечатки краски должны занимать не менее 60 - 70 % поверхности. [25]
Если непараллельность поверхности / направлению движения стола преаышает 0 05 мм, ее необходимо прострогать, снимая минимальный слой металла. Отремонтированные поверхности 2 и 3 проверить на точность сопряжения с поверхностями станины, щуп 0 03 мм не должен проходить, отпечатки краски должны занимать не менее 60 - 70 % поверхности. [26]
Отремонтированные поверхности шеек вала не должны иметь волнистости, рисок и царапин. [27]
После заделки трещины блок цилиндров выдерживают 25 - 28 ч до полного затвердевания пасты. Отремонтированную поверхность зачищают драчевым напильником или абразивным кругом. Потеки пасты срубают зубилом. [28]
После заделки трещины блок цилиндров оставляют на 25 - 28 ч до полного затвердевания пасты. Отремонтированную поверхность зачищают дра-невым напильником или абразивным кругом. Подтеки пасты срубают зубилом. Пробоины, поддающиеся ремонту, заделывают наложением заплат. Вначале осуществляют зачистку и обезжиривание краев и поверхности вокруг пробоин. [29]
На очищенную и отремонтированную поверхность наносят грунт из целлюлозной эмульсии и после ее впитывания приступают к устройству бандажа. Если ткань редкая, на поверхность наносят грунтовочный клеевой раствор с добавлением отмученного мела. [30]
Страницы: 1 2 3