Поверхность - наконечник
Cтраница 3
Контактные соединения между кабелем и выводами обмотки, учитывая невозможность контроля за их состоянием при работе двигателя, должны быть выполнены надежно, с гарантией, исключающей их ослабление и нагрев. Поэтому поверхность наконечников должна быть зачищена, отсутствующие контргайки или пружинящие шайбы добавлены, гайки при подсоединении кабеля затянуты достаточно плотно. [31]
Существуют также электромагниты, имеющие полюсные наконечники с вогнутой поверхностью. В рассматриваемых случаях поверхности наконечников изготавливались в виде вогнутых полусфер, при этом радиальная неоднородность поля частично компенсировалась. В целом однородность была улучшена более чем на порядок, но это было достигнуто за счет существенного ( в рассматриваемом случае на 37 %) снижения величины поля и усложнения процесса обработки полюсов. [32]
В таких условиях в силу пластического деформирования наружной поверхности свариваемого металла последний как бы запрессовывается в эти трещины. Возникает налипание его на поверхности наконечника. И чем больше и глубже трещины, тем это налипание выражено сильнее. [33]
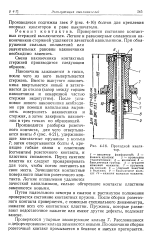 |
Проходной изолятор. [34] |
Наконечник зажимается в тиски, после чего из него вывертывается стержень. После установки нового наконечника необходимо при помощи напильника выровнять поверхность наконечника и стержня, а затем закернить наконечник в трех точках по образующей. [35]
Прогревают наконечник пламенем пропан-кислородной горелки, паяльной лампы или паяльником и заливают предварительно расплавленный припой ПОССу 40 - 0 5, наблюдая за тем, чтобы припой проник между проволоками жилы. Сразу после этого тканью, смазанной паяльной мазью, сгоняют и разглаживают подтеки припоя на поверхности наконечника. Асбестовый бандаж снимают и на его место накладывают изоляцию. [36]
Прогревают наконечник пламенем пропан-бутановой горелки, паяльной лампы или паяльником и заливают предварительно расплавленный припой, наблюдая за тем, чтобы припой проник между проволоками жилы. Сразу после этого тканью, смазанной паяльной мазью, сгоняют и разглаживают подтеки припоя на поверхности наконечника. Асбестовый бандаж снимают и на его место накладывают изоляцию. [37]
Прогревают наконечник пламенем пропан-бутановой горелки, паяльной лампы или паяльником и заливают предварительно расплавленный припой ПОС-40, наблюдая за тем, чтобы припой проник между проволоками жилы. Сразу после этого тканью, смазанной паяльной мазью, сгоняют и разглаживают подтеки припоя на поверхности наконечника. Асбестовый бандаж снимают и на его место накладывают изоляцию. [38]
Прогревают наконечник пламенем пропан-бутановой горелки, паяльной лампы или паяльником и заливают предварительно расплавленный припой ПОС-40, наблюдая за тем, чтобы припой проник между проволоками жилы. Сразу после этого тканью, смазанной паяльной мазью, сгоняют и разглаживают подтеки припоя на поверхности наконечника. Асбестовый бандаж снимают и на его место накладывают изоляцию. [39]
Прогревают наконечник пламенем пропан-кислородной горелки, паяльной лампы или паяльником и заливают предварительно расплавленный припой ПОССу 40 - 0 5, наблюдая за тем, чтобы припой проник между проволоками жилы. Сразу после этого тканью, смазанной паяльной мазью, сгоняют и разглаживают подтеки припоя на поверхности наконечника. Асбестовый бандаж снимают и на его место накладывают изоляцию. [40]
Форма поверхности наконечников существенно сказывается на точности и надежности контрольной системы, так как она прежде всего предопределяет функциональные зависимости перемещения наконечника. С метрологической точки зрения, для того чтобы результаты контроля были стабильными, необходимо осуществление точечного контакта поверхности наконечника с контролируемым изделием, при этом гарантируется осуществление контроля по заданной, а не произвольной линии измерения, легче выдавливаются из-под контактирующих тел твердые и жидкие частицы и положение наконечника и детали становится более устойчивым. Однако, например, при контроле размеров деталей в процессе обработки такая форма наконечника неприемлема: осуществление точечного контакта приведет к быстрому износу наконечника, и в результате приработки форма наконечника быстро видоизменится и станет близкой по виду к сопрягаемой поверхности. Анализ формы поверхности применяемых новых наконечников, а также выявление форм наконечников, бывших в работе, позволяет выделить восемь основных типов наконечников: конусный, призматический ( кромочный), сферический, цилиндрический выпуклый, седлообразный, двояковыпуклый, плоский и цилиндрический вогнутый. Конусный и призматический наконечники применяют в том случае, когда радиусом скругле-ния можно пренебречь, например при оснащении головок наконечниками, выполненными из монокристаллического алмаза ввиду малой величины зерна вставки, или при контроле прерывистых поверхностей. [41]
В том случае, когда наконечник представляет собой произвольное затупление, также можно воспользоваться этой зависимостью, полагая, что в является углом между внешней нормалью к поверхности наконечника и обратным направлением к вектору набегающего потока. [42]
При пайке литьем из ковша прогрев наконечника производится разогретым припоем, сливающимся с наконечника до нагрева его до необходимой температуры. При заполнении наконечника припоем необходимо следить за тем, чтобы он проник в пространство между отдельными проволоками жил, и после этого согнать и разгладить подтеки припоя по поверхности наконечника тряпкой. После напайки наконечников подмотку из огнеупорного материала заменяют изоляционной лентой. [43]
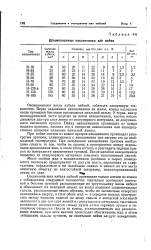 |
Штампованные наконечники ДЛЯ пайки. [44] |
При пайке литьем из ковша прогрев наконечника производят разогретым припоем, сливающимся с наконечника при нагреве его до необходимой температуры. При заполнении наконечника припоем необходимо следить за тем, чтобы он проник в пространство между отдельными проволоками жил, и после этого согнать и разгладить подтеки припоя по поверхности наконечника тряпкой. После напайки наконечников подмотку из огнеупорного материала заменяют изоляционной лентой. [45]
Страницы: 1 2 3 4