Поверхность - наконечник
Cтраница 4
Вследствие этого в полюсных наконечниках индуктируются вихревые токи, причем они протекают только в тонком поверхностном слое, так как /, имеет порядок тысячи и более герц. Эти потери зависят от 1) величины пульсаций индукции, которая больше при открытых пазах на якоре, 2) частоты пульсаций fa и 3) толщины листов стали полюсов и степени их изолированности друг от друга на поверхности наконечника полюса. [46]
Вследствие этого в полюсных наконечниках индуктируются вихревые токи, причем они протекают только в тонком поверхностном слое, тдк как /, имеет порядок тысячи и более герц. Эти потери зависят от 1) величины пульсаций индукции, которая больше при открытых пазах на якоре, 2) частоты пульсаций /, и 3) толщины листов стали полюсов и степени их изолированности друг от друга на поверхности наконечника полюса. [47]
В большинстве случаев используют зонды из твердых материалов с полусферическими наконечниками из осмия, карбида вольфрама, сплавов рутения. Радиус кривизны типичньх полусферических наконечников зондов составляет примерно 25 мкм, а радиус контакта - около 4 мкм. Поверхность наконечников должна иметь высокий класс точности обработки. Для получения восдро-изводимых свойств контакта к зондам прикладывлют усилия до 102 - 103 Н - см-2, причем нагрузка на зонд должка быть строго фиксирована. При таких давлениях острие зон а прокалывает поверхностный слой оксида, в результате чего в то. Конструкция манипулятора должна обеспечить плавное пеэемещение зондов строго по вертикали, чтобы предотвратить механическое повреждение поверхности полупроводника. [48]
Температура корпуса 3 на 3 - 4 выше температуры медного наконечника; эта разность температур отмечается двумя термопарами 4, расположенными на внутренней и наружной поверхностях медного наконечника. При этом повысится температура поверхности наконечника и уменьшится разность температур, что будет отмечено чувствительным гальванометром схемы, измеряющей разность температур. Понижая давление, испаряют жидкость, вновь увеличивая разность температур. Повторяя несколько раз эту операцию, уточняют давление начала конденсации или точки росы. Точность, полученная с помощью этого прибора12, составляла 0 07 кГ / сма. [49]
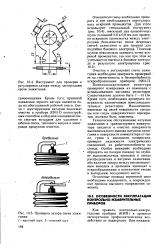 |
Инструмент для проверки и регулировки зазора между электродами, свечи зажигания.| Проверка зазора свечи зажигания. I-круглый щуп. 2-плоский щуп. [50] |
Помехоподавительные резисторы проверяют измерением их номинала с использованием магазина резисторов. Сопротивление должно быть 7 - 14 Ом. Кроме того, необходимо проверить поверхность наконечников помехоподави-тельных резисторов. Наконечники, имеющие на своей поверхности трещины или следы поверхностного перекрытия, должны быть заменены. [51]
Из-за того, что контролируемое сечение АА не совпадает с теоретическим сечением 00, проходящим через ось симметрии наконечника, возникает погрешность измерения Д ФОР. Рассматриваемую погрешность Д фор можно определить, если заданы уравнения поверхностей наконечника и контролируемой поверхности, например, на основе первого (3.36) и второго (3.37) условий соприкосновения поверхностей, а также закона движения наконечника. [52]
Герхардт и Эю [235] подробно изучали условия, при которых возникают отрицательные сигналы. По мнению авторов, увеличение внутреннего диаметра таблетки, высокий расход водорода и малая скорость газа-носителя благоприятствуют появлению отрицательных пиков. Существенную роль играет контакт между пламенем и щелочным источником, что вызывает увеличение фонового тока. Воспроизводимость сигнала зависит от поверхности солевого наконечника. [53]
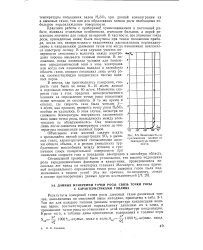 |
Зависимость сопротивления пленки от температуры поверхности. [54] |
В то же время в опытах, где скорость газа была меньше 3 - 4 м / сек, как правило, измерить точку росы H2SO4 вообще не удавалось. В этом случае, несмотря на снижение температуры поверхности наконечника явно ниже точки росы, проводимость между электродами не обнаруживалась. [55]
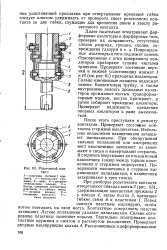 |
Розеточный контакт. [56] |
После этого приступают к ремонту контактов. Проверяют состоя ие контактов стержней выключателя. Небольшие оплавления наконечников зачищают напильником. При обнаружении сильных оплавлений или выгоревших мест наконечники заменяют: их зажимают в тиски и вывертывают стержень. Поверхности наконечника и стержня выравнивают напильником, и наконечник закернивают в трех точках. [57]
Подготовленные для сварки трубы зажимают в патронах сварочного станка и сближают передвижной бабкой станка друг с другом так, чтобы зазор между ними составлял 4 - 6 мм. Такой зазор вполне достаточен для равномерного прогрева торцов труб. В приспособлении, смонтированном на суппорте станка, в специальных гнездах устанавливают под разными углами и на различной высоте горелки, используемые для высокочастотной сварки труб. Газовые горелки должны обеспечить нагрев деталей в области сварки до температуры 500 - 700 С. Пламя горелок должно быть узким и острым, чтобы стекло разогревалось лишь на небольшом участке, так как только в этом случае может быть достигнуто необходимое и правильное прохождение тока через торцы свариваемых труб. Форма и размеры наконечников горелок должны быть такими, чтобы ток плавно стекал с поверхности наконечника и попадал в пламя горелки. Этим требованиям удовлетворяют горелки ГС-53, которые предназначены для ацетилено-кислородной сварки черных и цветных металлов. [58]
Снимается изоляция с конца жилы на участке, равном длине гильзы наконечника П ( 8 - 10 мм) плюс 10 мм. Жиле придается плоскогубцами круглая форма, соответствующая форме наконечника. С конца жилы удаляются грязь, остатки изоляции, и жила протирается тканью, смоченной бензином. На конец жилы наносится флюс или паяльный жир, и она облуживается. Затем на жилу надевают наконечник, который прогревается пламенем пропановоздушной горелки, и в его цилиндрическую часть заливается предварительно расплавленный припой ПОССу-30. Для того, чтобы припой не вытекал из гильзы наконечника, она предварительно подматывается тонким асбестом. После образования при пайке подтеков припоя их разглаживают тканью по поверхности наконечника. Разрешается применение соединения жилы проводов с наконечником типа П методом опрессовки с помощью пресс-клещей ПК-3. [59]
Сечение медного наконечника с покрытием из железа показано на рис. 118, где два участка даны в десятикратном увеличении. На снимке видны слой припоя ( ввиду своей малой толщины он выделяется при данном увеличении не совсем четко), железное покрытие и медное тело наконечника. На сечении стержня видно покрытие из нержавеющей стали. Как уже отмечено выше, медь была бы наиболее подходящим материалом для него, если бы она в расплавленном оловянно-свинцовом припое не эродировала столь быстро. Поэтому наконечник покрывают железом, обладающим примерно той же теплоемкостью, что и медь, но имеющим значительно меньшую теплопроводность. Так как железо не реагирует с расплавленным припоем, такое покрытие придает наконечнику достаточную долговечность. Однако вследствие непрерывного истирания поверхности наконечника о паяемые детали покрытие разрушается, и после того как обнажится медь, наконечник необходимо менять. Если применяется необлуженный покрытый железом наконечник, то его следует офлюсовывать еще в холодном состоянии и сразу же по достижении температуры пайки смачивать оловянно-свинцовым припоем, предпочтительно погружением в тигель с припоем. [60]
Страницы: 1 2 3 4