Поверхность - ножая
Cтраница 1
Поверхности ножей тех разъединителей, которые в каких-либо случаях разрывают цепи под током ( например рубильник батареи), не смазывают. В токоведущих шарнирных соединениях ( осях) разъединителей прижимные детали не должны утрачивать пружинящих свойств. [1]
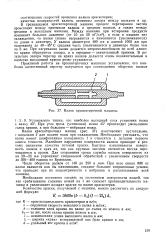 |
Валок краскотерочной машины. [2] |
Необходимо постоянно следить за состоянием поверхности ножей, так как срабатывание съемных ножей на 1 мк снижает производительность машины и увеличивает возврат краски на валки краскотерки. [3]
Вставные стружколоматели должны плотно прилегать к поверхности ножей по всей их длине, быть одинаковой формы и не иметь выработанных и выщербленных мест. [4]
Вставные стружколоматели должны плотно прилегать к поверхности ножей по всей их длине, не иметь выработок, выщербленных мест к быть одинаковой формы. [5]
При размоле давление на волокна неодинаково по всей поверхности ножей и максимальное его значение приходится на рабочую кромку шириной 2 - 3 мм. Давление на кромке ножей достигает 3 4 МПа, что в 13 раз выше удельного давления, рассчитанного на всю площадь контакта ножей. Поэтому применяемые ранее методики расчета среднего удельного давления между ножами при размоле следует считать устаревшими и не соответствующими действительным явлениям процесса размола, значит нужно учитывать удельную нагрузку на кромку ножей. Исходя из сказанного, следует также считать устаревшим мнение о том, что с увеличением толщины ножей происходит усиление степени гидратации и фибрилляции целлюлозных волокон. [6]
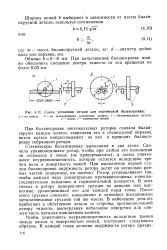 |
Схема установки детали для статической балансировки. [7] |
Чтобы уничтожить неуравновешенность вследствие трения между валом и поверхностью ножей, поступают следующим образом. [8]
Важной особенностью неподвижных контактов является создание плотного прилегания контактных губок к поверхности ножей подвижных контактов. Это достигается при помощи пружинящих устройств ( рис. 39), создающих нужные усилия. [9]
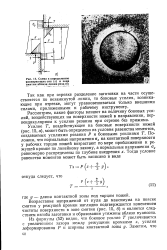 |
Схема к определению распирающих сил ( а и зова смятия вблизи линии реза ( б. [10] |
Рассмотрим, какие факторы влияют на величину боковых усилий, воздействующих на поверхности ножей в направлении, перпендикулярном к усилию резания при отрезке без прижима. [11]
Иногда ножи делают со стружкоделительными канавками, расположенными на задней ( торцовой) поверхности ножей. [12]
Иногда качество гарнитуры характеризуют по так называемой размалывающей способности, т.е. по отношению площади поверхности ножей к общей площади гарнитуры. Если это отношение составляет 65 - 70 %, то размол идет в основном в направлений фибриллирования волокна, при 50 % идет фибриллирование и частичное укорачивание, а если 30 - 35 % только укорачивание. Таким образом, размалывающая способность гарнитуры находится в прямой зависимости от секундной режущей длины ножей и является очень важным фактором процесса размола. [13]
Для деления стружки ножи иногда снабжают стружкоделительными канавками, расположенными на задней ( торцовой) поверхности ножей. При сверлении отверстий в твердых сталях применяют кольцевые головки, оснащенные пластинками твердого сплава ( фиг. Режущее лезвие резца состоит из трех отдельных лезвий благодаря наличию выступающей части в середине резца. Для дробления стружки на передней поверхности резца затачивается порожек. Головка со стеблем соединяется посредством прямоугольной резьбы. [14]
Для деления стружки ножи иногда снабжают стружкоделительньши канавками, расположенными на задней ( торцовой) поверхности ножей. При сверлении отверстий в твердых сталях применяют кольцевые головки оснащенные пластинками твердого сплава ( фиг. Го ловка снабжается одним резцом с напаянной пластинкой твердого сплава Т15К6 Режущее лезвие резца состоит из трех отдельных лезвий благодаря наличию выступающей части в середине резца. Для дробления стружки на передней поверхности резца затачивается порожек. Головка со стеблем соединяется посредством прямоугольной резьбы. [15]
Страницы: 1 2 3