Поверхность - ножая
Cтраница 2
Поскольку вода натекает на ковши с огромной скоростью, то предъявляются очень высокие требования к точности и чистоте обработки поверхности ножей и рабочих поверхностей ковшей, которые шлифуются и полируются до блеска. [16]
Для этого щель открывают полностью, осторожно вводят в нее острие палочки и одним или несколькими движениями сверху вниз очищают поверхность ножей. После этого устанавливают барабан щели на деление 0 005 - 0 010 мм и фотографируют спектр железа. Если линии на спектрограмме еще порезаны, очистку щели следует повторить. [17]
Основные технологические характеристики дисковых мельниц ( и других размалывающих аппаратов): секундная режущая длина ножей, площадь контакта рабочих поверхностей ножей ротора и статора, секундная размалывающая поверхность ножей и их удельная нагрузка на кромку ножей. Расчетные формулы гарнитуры, учитывающие совокупность всех технологических факторов, довольно сложны и они приводятся в специальной литературе. [18]
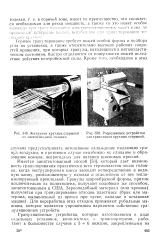 |
Экструзия круглых стержней из многогнездной головки.| Разрезающее устройство для грануляции круглых стержней. [19] |
Горячее гранулирование требует ножей особой фирмы и подбора угла их установки, а также относительно высоких рабочих скоростей вращения, при которых гранулы, находящиеся в мягкопласти-ческом состоянии, быстро отделяются от поверхности ножей вследствие действия центробежной силы. [20]
Электровозы и моторные вагоны электропоездов оборудуются пантографами для снятия тока с контактной сети. Поверхности ножей, отклю-чателей моторов, разъединителей цепей, алюминиевые рычаги быстродействующего выключателя, контактные поверхности сегментов и пальцев, перемычки аккумуляторов следует смазывать техническим вазелином, подшипники качения и зубчатую передачу электроаппаратов82 - смазкой 1 - ЛЗ. [21]
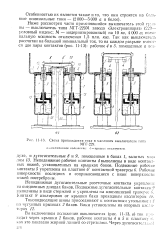 |
Схема прохождения тока п масляном выключателе типа. [22] |
Неподвижные рабочие контакты 4 выполнены в виде контактных ножей, установленных на крышках баков. Рабочие поверхности последних и соприкасающиеся с ними поверхности ножей посеребрены. [23]
Для передних и задних поверхностей режущей части шероховатость должна быть не ниже 7 или 8-го класса, поверхности опорных торцов и поверхности посадочного отверстия - не ниже 7-го класса. Для опорных поверхностей пазов корпуса и клиньев, а также задней и опорной поверхностей ножей шероховатость должна быть не ниже 6 или 7-го класса. [24]
Следует, наконец, отметить необходимость очень точной сборки ножевых валов. Сборку следует производить в условиях высокой чистоты окружающего воздуха, так как попадание пылинок между поверхностями ножей может нарушить их точную установку на валу и снизить качество среза магнитной ленты. [25]
Отключение двигателей производят, переключая ножи 3 ( контактные элементы) от-ключателей ОД из верхнего положения в нижнее; при этом срабатывают мостиковые блок-контакты 5 и выполняют соответствующие переключения в цепях управления. Локомотивная бригада должна следить за тем, чтобы был обеспечен надежный электрический контакт между выступами, выштампованными на поверхности ножей, и поверхностью пластины. [26]
Статическую балансировку выполняют в два этапа. Сначала уравновешивают ротор, чтобы при любом его положении он оставался в покое ( не провертывался), а затем уничтожают неуравновешенность, которая остается вследствие трения вала о поверхность ножей. Ротор устанавливают так, чтобы каждая пара диаметрально противоположных точек последовательно оказалась в горизонтальной плоскости. В этих точках к ротору прикрепляют грузики из замазки или магнитные, уравновешивая его для каждой пары точек. После этого грузики снимают, взвешивают и заменяют постоянными металлическими грузами той же массы. В небольших деталях прибегают к облегчению детали со стороны, противоположной центру тяжести, высверливая небольшие отверстия или снимая часть металла наждачным камнем. [27]
Ножи в продольном и поперечном направлениях должны устанавливаться с точностью 0 02 мм на длине 1000 мм. Прогиб ножей или перемещение пх во время балансировки не допускаются. Поверхность ножей должна быть точной, без каких-либо дефектов - повреждений или неровностей. [28]
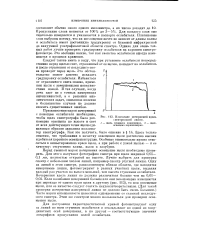 |
Изменение почернений вдоль спектральной линии. [29] |
Следует также иметь в виду, что при установке ослабителя непосредственно перед щелью свет, отраженный от ее щечек, попадает на ослабитель и после отражения от последнего снова проходит через щель. Это обстоятельство может заметно исказить градуировку ослабителя. Избавиться от отраженного света можно, применяя щели с зачерненными поверхностями ножей. В тех случаях, когда речь идет не о точных измерениях интенсивностей, а о решении аналитических задач, описанное явление в большинстве случаев не должно вносить существенных ошибок. [30]
Страницы: 1 2 3