Поверхность - плашка
Cтраница 2
В (1.3.12) и (1.3.13) ат - предел текучести материала труб обсадной колонны; п - число плашек ( по радиусу); а - угол конуса плашки; D, d, h - наружный и внутренний диаметры и толщина стенки трубы обсадной колонны; / пл - высота плашек ( длина по вертикали); Lnn - длина хорды плашки; fm - стрела дуги поверхности плашки. [16]
При нарезании резьбы плашкой надо иметь в виду, что в процессе образования профиля резьбы металл тянется. Давление на поверхность плашки усиливается, что приводит к ее нагреву и прилипанию частиц металла, поэтому резьба получается рваной. [17]
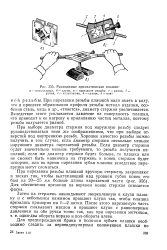 |
Раздвижные призматические плашки. [18] |
При нарезании резьбы плашкой надо иметь в виду, что в процессе образования профиля резьбы металл изделия, особенно сталь, медь и др., тянется, диаметр стержня увеличивается. Вследствие этого усиливается давление на поверхность плашки, что приводит к ее нагреву и прилипанию частиц металла, поэтому резьба получается рваной. [19]
Каким бы видом плашки ни производилось нарезание резьбы, следует учитывать, что во время образования резьбы изделие увеличивается в диаметре. Увеличиваясь в диаметре, нарезаемое изделие начинает давить на поверхность плашки, которая нагревается. В связи с этим, чтобы резьба не получалась рваной, диаметр заготовки изделия следует брать несколько меньше требуемого. [20]
Таким образом, в закрытом положении задвижки смазка поступает через штуцер в щеку ho кольцевой канавке, расположенной на цилиндрической бобышке щеки, и через перемычку на плашке. В открытом положении перемычка в плашке перемещается вверх от канала в щеке, разобщая его с кЬльдевой канавкой на уплотнительной поверхности щеки, тем самым предотвращая поступление смазки в канавку. Поверхности плашек и щек обработаны азотированием и имеют твердость порядка 900 - 1100 НВ. Азотированный слой составляет 30 - 40 мкм. [21]
Под действием пластовых вод интенсивному коррозионному разрушению подвергаются трубопроводы, оборудование, арматура, насосы и колонны насосно-компрессорных труб нагнетательных и поглощающих скважин. Срок службы трубопровода без специальных мер защиты исчисляется 1 5 - 4 годами. В большинстве случаев выход из строя водопроводов обусловлен сквозной коррозией вблизи сварных швов. В задвижках разрушению подвержены поверхности плашек и корпуса, в связи с чем они становятся негерметичными. Наибольшему разрушению в них подвергаются рабочие колеса, направляющие аппараты и детали уплотнений. Разрушение насосов вызвано одновременным действием коррозии и эрозии, а также повышенной плотности воды и наличием в ней растворенного газа. При работе насосов на всасывании ( без подпора) ускоряется кавитационный износ рабочих колес. [22]
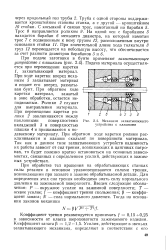 |
Механизм захватывающего устройства с плашками. [23] |
Подача материала осуществляется при перемещении каретки /, захватывающей материал. При ходе каретки вперед механизм 5 захватывает материал и подает его вперед, разматывая бунт. При обратном ходе каретки материал, зажатый в зоне обработки, остается неподвижным. Ролики 2 служат для выправления материала. При перемещении каретки ролики 2 заклиниваются между наклонными поверхностями вкладышей 3 и поверхностью плашки 4 и прижимаются к подаваемому материалу. При обратном ходе каретки ролики расклиниваются и плашки скользят по поверхности материала. Так как в данном типе захватывающих устройств надежность их работы зависит от сил трения, возникающих в цанговых патронах, то будет полезно кратко остановиться на основных зависимостях, связанных с определением усилий, действующих в зажимных устройствах. [24]
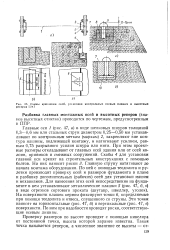 |
Схемы крепления скоб, установки контрольных осевых плашек и высотных реперов [ 7Ь ]. [25] |
Главные оси 1 ( рис. 47, а) в виде шелковых шнуров толщиной 0 3 - 0 6 мм или стальных струн диаметром 0 25 - 0 50 мм устанавливают по контрольным меткам ( маркам) 2, закрепляют вне контура машины, подлежащей монтажу, и натягивают усилием, равным 0 75 разрывного усилия шнура или нити. При этом проектные размеры откладывают от главных осей здания или от осей колонн, приямков и смежных сооружений. Скобы 4 для установки главной оси крепят на строительных конструкциях с помощью болтов. Главную струну натягивают до начала монтажа оборудования. По ней с помощью теодолита и рулетки производят проверку осей и размеров фундамента в плане и разбивку дополнительных ( рабочих) осей для установки машин и механизмов. На поверхности плашек керном фиксируют точки б, определяемые при помощи теодолита и отвеса, спущенного со струны. Эти точки наносят на горизонтальные ( рис. 47, б) и вертикальные ( рис. 47, б) поверхности. По ним при надобности проводят риски, соответствующие осевым линиям. [26]
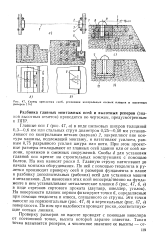 |
Схемы крепления скоб, установки контрольных осевых плашек и высотных реперов [ 78J. [27] |
Главные оси / ( рис. 47, а) в виде шелковых шнуров толщиной 0 3 - 0 6 мм или стальных струн диаметром 0 25 - 0 50 мм устанавливают по контрольным меткам ( маркам) 2, закрепляют вне контура машины, подлежащей монтажу, и натягивают усилием, равным 0 75 разрывного усилия шнура или нити. При этом проектные размеры откладывают от главных осей здания или от осей колонн, приямков и смежных сооружений. Скобы 4 для установки главной оси крепят на строительных конструкциях с помощью болтов. Главную струну натягивают до начала монтажа оборудования. По ней с помощью теодолита и рулетки производят проверку осей и размеров фундамента в плане и разбивку дополнительных ( рабочих) осей для установки машин и механизмов. На поверхности плашек керном фиксируют точки 6, определяемые при помощи теодолита и отвеса, спущенного со струны. Эти точки наносят на горизонтальные ( рис. 47, б) и вертикальные ( рис. 47, в) поверхности. По ним при надобности проводят риски, соответствующие осевым линиям. [28]
Страницы: 1 2