Поверхность - прессформ
Cтраница 1
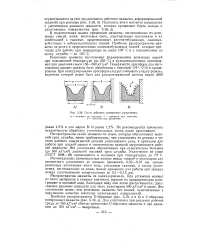 |
Схема действия манжетного уплотнения. [1] |
Поверхности прессформ для изготовления манжет должны быть обработаны с чистотой у9 - уЮ и хромированы. [2]
Поверхности прессформ, оформляющие изделие, рекомендуется11 обрабатывать до чистоты VlO-V12. Однако получение такой чистоты обработки оформляющих поверхностей в крупных прессформах сопряжено с большими трудностями, так как площадь этих поверхностей может достигать нескольких тыся ч квадратных сантиметров. [3]
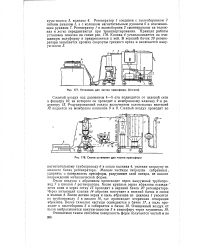 |
Установка для чистки прессформ ( Англия.| Схема установки для чистки прессформ. [4] |
Мелкие частицы скорлупы ( абразива), ударяясь о поверхность прессформ, разрушают слой нагара, не нанося повреждений металлической форме. [5]
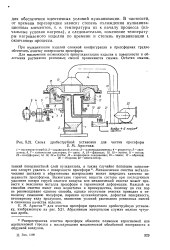 |
Схема дробеструйной установки для чистки прессформ. [6] |
При вулканизации изделий сложной конфигурации в прессформах трудно обеспечить очистку поверхности прессформ. [7]
При формовании пленок, а также других изделий было показано, что при использовании веществ, являющихся искусственными зародышами структурообразования, в качестве подложек или покрытий поверхностей прессформ поверхность формуемых образцов оказывается модифицированной. [8]
При формовании пленок, а также других изделий было показано, что при использовании веществ, являющихся искусственными зародышами структурообразования, в качестве подложек или покрытий поверхностей прессформ поверхность формуемых образцов оказывается модифицированной. Этот модифицированный слой содержит плотно упакованные элементы структуры, которые, вследствие высокой концентрации центров кристаллизации у поверхности, росли не во все стороны, как в случае сферолитов ( не соприкасающихся с подложкой, инициирующей кристаллизацию), а преимущественно в одном направлении: от поверхности пленки к ее внутренней части ( рпс. [9]
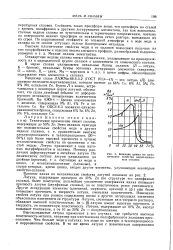 |
Влияние цинка на механические свойства медно-цинко-вых сплавов. [10] |
Стойкость таких прессформ выше, чем прессформ из сталей с хромом, вольфрамом и другими легирующими элементами, так как высокопластичные медные сплавы не чувствительны к термическим напряжениям, поэтому на поверхности медных прессформ не появляется сетка разгара, выводящая их из строя. По коррозионной стойкости во влажной атмосфере и в воде медь и сплавы на ее основе уступают только благородным металлам. [11]
Более рациональным методом очистки прессформ является их обработка в горячем 20 % - ном растворе едкого натра в течение 3 - 8 час. После этого поверхность прессформ очищается при помощи щетки и обтирается тряпками. [12]
Прессформы выполняются по 3-му классу точности. Внутренняя или вся поверхность прессформ хромируется или никелируется. Хромирование упрочняет рабочую поверхность прессформы и обеспечивает длительное время чистоту ее. Никелевое покрытие прессформы менее долговечно, но более дешево и доступно. Это особенно характерно для химического никелирования. Применяют также прессформы и без защитного покрытия, но они менее долговечны и требуют большего ухода. Оформляющая поверхность таких прессформ изготовляется с чистотой поверхности не ниже 8-го класса, остальная - по 6-му классу. [13]
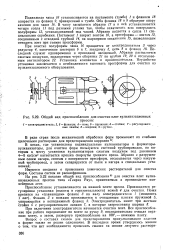 |
Общий вид приспособления для очистки плит вулканизационных. [14] |
В цехах, где установлены индивидуальные вулканизаторы и форматоры-вулканизаторы, для очистки форм пользуются системой трубопроводов, по которым к месту установки вулканизаторов сжатым воздухом под давлением 4 - 5 кгс / см нагнетается крошка скорлупы грецкого ореха. Абразив с разрушенным слоем нагара, снятым с поверхности прессформ, отсасывается через вакуумный трубопровод, а затем сепарируется от пыли и нагара в специальных установках. [15]
Страницы: 1 2