Поверхность - электродная проволока
Cтраница 2
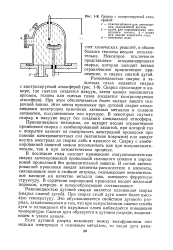 |
Сварка с контролируемой атмосферой. [16] |
При этом обеспечивается более полная защита сварочной ванны. Этот метод применяют при дуговой сварке неплавящимся электродом химически активных металлов и сплавов автоматом, полуавтоматом или вручную. В некоторых случаях сварку в вакууме ведут без создания специальной атмосферы. Принципиально возможна, но находит весьма ограниченное применение сварка с комбинированной защитой, при которой газ и покрытие наносят на поверхность электродной проволоки при помощи электромагнитных сил ( магнитное покрытие) или вводят внутрь электрода до сварки либо в процессе ее. [17]
Свариваемые кромки перед сваркой в углекислом газе должны быть очищены от грязи, масла, ржавчины и окалины. Допускается сварка деталей после газовой резки при условии очистки поверхности от окислов. При сборке деталей прихватки должны выполняться электродами с качественным покрытием или сваркой в углекислом газе. Прихватка голыми электродами или электродами с меловым покрытием не допускается, так как это вызывает образование пор в металле шва. Поверхность применяемой электродной проволоки должна быть чистой. Наличие на поверхности электродной проволоки технологических смазок, антикоррозийных покрытий и масел вызывает неустойчивость режима сварки, усиленное разбрызгивание жидкого металла, колебание размеров шва и образование пор. Лихачева применена промывка проволоки перед сваркой в дихлорэтане. [18]
Главной причиной образования пор является попадание в металл шва водорода и азота. Эти газы, попавшие в расплавленный металл, растворяются в нем. С началом затвердевания металла растворимость газов резко падает. Избыток их собирается в пузырьки, которые всплывают на поверхность жидкой ванны. Не успевшие всплыть до затвердевания металла пузырьки образуют поры. Источниками водорода и азота в зоне сварки являются воздух, вода или ее пары, грязь, масло и ржавчина на кромках свариваемых деталей и поверхности электродной проволоки, а также смазка, остающаяся на электродной проволоке после волочения. [19]
Страницы: 1 2