Поверхность - разъем
Cтраница 3
Выбор типа поверхности разъема и ее положения оказывает влияние на стоимость изготовления штампов, а следовательно, и на стоимость поковок, величину отходов металла в стружку, ее деталей и объем механической обработки. Найти в процессе конструирования правильное решение этого вопроса не всегда бывает просто, так как сделанный выбор может быть верным с точки зрения одного какого-либо фактора и может противоречить другим. [31]
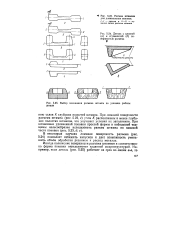 |
Разъем штампов для длинноосных поковок.| Деталь с плоской ( а и ступенчатой ( б поверхностью разъема.| Выбор положения разъема штампа по условию работы детали. [32] |
Иногда положение поверхности разъема штампов и соответственно форма поковки определяются заданной макроструктурой. [33]
Осмотрев состояние поверхностей разъема стояков и нижних вкладышей ( ( обнаруженные забоины и следы ржавчины очищают и запиливают), уровнем проверяют горизонтальность верхней плоскости стояков подшипника. При необходимости регулировку производят при помощи прокладок из фольги между стояком и подставкой подшипника. [34]
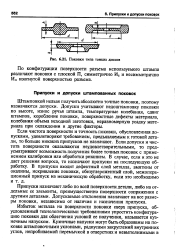 |
Поковки типа тонких дисков. [35] |
По конфигурации поверхности разъема используемого штампа различают поковки с плоской П, симметрично Ис и несимметрично Ин изогнутой поверхностью разъема. [36]
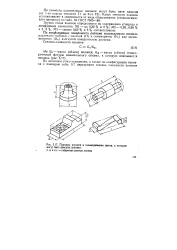 |
Примеры поковок и геометрических фигур, в которые. [37] |
По конфигурации поверхности разъема используемого штампа различают поковки с плоской ( П) и симметрично ( Ис) или несимметрично ( Ин) изогнутой поверхностью разъема. [38]
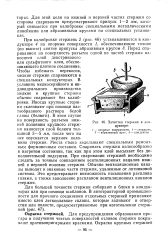 |
Зачистка стержня в кондукторе. [39] |
Перед спариванием на поверхность разъема одной из частей стержня наносится слой декстринового или сульфитного клея, обеспечивающего плотное соединение. Чтобы избежать перекосов, мелкие стержни спариваются в специальных кондукторах. В условиях мелкосерийного и индивидуального производства мелкие и крупные стержни обычно спаривают без калибровки. В этом случае на поверхность разъема нижней половины крупного стержня наносится слой белюги толщиной 3 - 5 мм, после чего на нее опускается верхняя половина стержня. Места стыка заделывают специальным ремонтным формовочным составом. Спаривать стержни целесообразно в нагретом состоянии, так как при этом клей высыхает без дополнительной подсушки. При спаривании стержней необходимо следить за точным совпадением вентиляционных каналов нижней и верхней половин стержня. Обычно вентиляционные каналы выводят в знаковые части стержня, удаленные от литниковой системы. Это предотвращает возможность насыщения расплава газами, а также заполнение расплавом вентиляционных каналов стержня. [40]
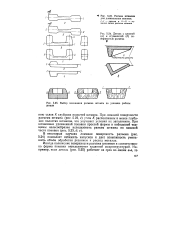 |
Разъем штампов для длинноосных поковок.| Деталь с плоской ( а и ступенчатой ( б поверхностью разъема.| Выбор положения разъема штампа по условию работы детали. [41] |
В некоторых случаях ломаная поверхность разъема ( рис. 5.24) позволяет избежать напусков и дает возможность уменьшить объем обработки резанием и расход металла. [42]
Желательно, чтобы поверхность разъема штампа была плоской ( рис. 5.23, а), что обеспечивает относительно простое изготовление штампов и хорошие условия обрезки заусенца. Ломаная линия разъема ( рис. 5.23, б) снижает расход металла за счет уменьшения высоты уклонов, но усложняет изготовление штампов. [43]
Для лучшего уплотнения поверхности разъема смазывают жидким стеклом или спиртовым лаком. Во фланце крышки рекомендуется предусматривать отжимные болты. [44]
Затем выбирают положение поверхности разъема штампа. При этом прежде всего предусматривают возможность свободного выхода поковки из полости штампа. Для этого площадь любого сечения поковки выше и ниже поверхности разъема штампа должна уменьшаться по мере удаления от этой поверхности за счет соответствующих естественных откосов или штамповочных уклонов. Смещение поверхности разъема в положении 2 - 2 ( рис. 5.18 6) приводит к напускам и потере металла, искажению формы поковки. [45]
Страницы: 1 2 3 4