Поверхность - твердый сплав
Cтраница 2
Формы рабочих поверхностей кругов ЧК1, ЧК2, ЧКЗ, Tl, T2 и ТЗ лучше приспособлены для обработки затачиваемых участков поверхности твердого сплава инструмента. Например, круги чашечные конические ( ЧК1) по форме наиболее пригодны для заточки и доводки твердосплавных инструментов по фаскам передней и задней поверхностей у резцов, фрез, фрезерных и расточных головок, расточных пластин, заточки задних поверхностей заборного конуса зенкеров, шпоночных, квадратных и других протяжек. [16]
Практика показала, что при пайке твердых сплавов группы WC-Со с большим содержанием кобальта стандартные флюсы ПВ200 и ПВ201 обе-спечивают получение качественных соединений, но при пайке сплавов группы WC-TiC - Со и WC-Со с малым содержанием кобальта ( Т15К6 и ТЗОК4) активность этих флюсов недостаточна, поэтому требуется вводить дополнительные операции подготовки поверхности твердого сплава: пескоструйную или дробеструйную, электрохимическую или химико-механическую. [17]
На поверхности твердого сплава наблюдаются темные участки. [18]
Согласно подсчетам, износ от разрушения поверхности твердого сплава не соответствует режимам резания, применяемым на практике. Приведенные подсчеты очень грубы, потому что не известна точно температурная зависимость коэффициента диффузии углерода в карбиде вольфрама и температурная зависимость коэффициента диффузии вольфрама в железо. Тем не менее полученные качественные зависимости подтверждаются опытом. Так, при очень низких скоростях резания ( v 0 02 - - 0 5 м / мин) в интервале 1000 - 1200 износ, наряду с диффузионным растворением, протекает с разрушением поверхности, в то время как при обычных скоростях резания этого не наблюдается. [19]
Интенсивность съема металла определяется составом металла, и условиями проведения процесса. В нормальных условиях абсолютные значения съема с поверхности твердых сплавов составляют десятки миллиграммов в минуту на 1 см шлифуемой поверхности. По сравнению с другими способами химико-механический характеризуется незначительной интенсивностью съема металла. [20]
Данные, представленные в табл. 2, позволяют отметить заметное влияние температуры ионной бомбардировки на стойкость инструмента и коэффициенты вариации стойкости. При температуре 800 С ионная бомбардировка оказывает наиболее благоприятное влияние на субструктуру поверхности твердого сплава, что способствует ее термомеханической активации и прочному удержанию покрытия на такой поверхности. При низких температурах наблюдается тенденция полного отслаивания покрытия, при этом стойкость твердосплавных пластинок увеличивается весьма незначительно, коэффициент вариации стойкости практически не изменяется. При температурах выше оптимальной ( 1000 - 1200 С) имеется тенденция разупрочнения твердого сплава. Для пластин ВК6 особенно заметно возрастает коэффициент вариации стойкости. [21]
Флюс плавится при 500 С и имеет температуру активного действия 900 - 1100 С. Использование этого флюса позволяет в 4 - 8 раз увеличить площадь растекания припоя по поверхности твердого сплава и повысить прочность паяных соединений; содержание в его составе токсичных фтористых соединений является его недостатком. Этот флюс целесообразно применять только на мелкосерийных предприятиях при условии хорошей вентиляции на рабочих местах. На крупных предприятиях вместо флюса Ф100 применяют стандартные флюсы, по поверхности твердого сплава обрабатывают специальным методом. Сущность этого метода заключается в нагреве сплава в печах в атмосфере воздуха до 800 С в течение 10 - 20 мин с последующим удалением окисленного слоя во вращающемся барабане со смесью речного песка, древесных опилок и раствора каустической соды. [22]
Пайка низкотемпературными припоями в индукторах или газовом пламени повышает надежность крепления, но прочность самого соединения мала из-за наличия больших напряжений в паяном шве вследствие разницы в КЛТР материалов. Кроме того, неконтролируемые скорости нагрева и охлаждения в процессе пайки приводят к появлению микротрещин на поверхности твердого сплава, которые впоследствии вызывают разрушение инструмента. [23]
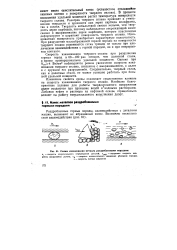 |
Схемы изнашивания металла раздробленными породами. [24] |
В процессе повышения удельной мощности растет температура поверхности, твердого сплава, Разогрев твердого сплава приводит к уменьшению твердости и прочности как зерен карбида вольфрама, так и связки. Твердость кобальтовой связки меньше, чем твердость зерен карбидов, поэтому наблюдается опережающий износ связки и выкрашивание зерен карбидов, которые пластически деформируют и царапают поверхность твердого сплава. Изнашиваемая поверхность приобретает характерную полосчатость. При разрушении малоабразивной горной породы на поверхности твердого сплава развивается сетка трещин не только при циклическом взаимодействии с горной породой, но и при непрерывном контакте. [25]
В настоящее время существуют опытные образцы генераторов такого типа. Поверхность твердого сплава после такой обработки имеет чистоту, соответствующую 6-му классу по ГОСТу. [26]
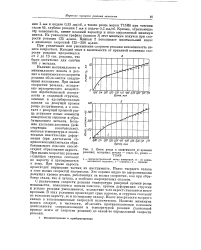 |
Износ резца в зависимости от времени. [27] |
С увеличением скорости резания температура режущей кромки резца повышается, появляются пленки окислов, причем деформация стружки и усилие резания уменьшаются, вследствие чего нарост становится менее прочным. В этих условиях происходит срыв нароста, и стружка скользит не только по наросту, но и по твердому сплаву. Износ поверхности твердого сплава в зоне повышенных скоростей незначителен. Наличие минимума износа следует, в частности, объяснить противоположным влиянием длительности соприкосновения и температурой рсзапия ( зависящей прежде всего от скорости резания) до какой-то определенной скорости резания. [28]
С увеличением скорости резания температура на режущей кромке резца повышается, появляются пленки окислов, деформация стружки и усилия резания уменьшаются, вследствие чего нарост менее прочен. В этих условиях происходит срыв нароста, и стружка скользит не только по наросту, но и по твердому сплаву. Износ поверхности твердого сплава в зоне повышенных скоростей незначителен. Наличие минимума износа следует объяснить, в частности, противоположным влиянием длительности соприкосновения и температурой процесса резания до какой-то определенной с. [29]
При изготовлении твердосплавных резцов заточка и доводка производятся в следующей последовательности. Затем доводится передняя поверхность по фаске шириной 2 - 4 мм. Затачивать всю площадь передней поверхности нецелесообразно, так как чистая ( без припоя) поверхность твердого сплава обеспечивает требования технических условий по шероховатости поверхности. [30]
Страницы: 1 2 3