Поверхность - деталь
Cтраница 2
Поверхности деталей, которыми они не соприкасаются с другими деталями, относят к свободным поверхностям. [16]
Поверхности деталей, отремонтированные наращиванием гальваническим путем - хромированием или осталиванием, должны быть гладкими без отслоений и трещин. На торцах и острых кромках деталей не должно быть образований грубокри-сталлических осадков. [17]
Поверхности деталей, которые соприкасаются с землей, подвергаются обычно после закалки обдирке, шлифованию, а иногда и полировке. Обдирка и шлифование собранных на корпусе отвала и лемеха производится одновременно на наждачных кругах или же на песчаных точилах большого диаметра. При этом нередко с обрабатываемой детали снимается самый ценный твердый верхний слой с рабочей поверхности и обнажается следующий, бол ее мягкий а следовательно и более быстро изнашивающийся. При этом способе обдирке подвергается сталь в листах, еще до вырезки из нее отвалов, на особом станке с наждачным вальцом, собранным из наждачных кругов. Им с листа снимается окалина и обнажается свежая металлич. После обдирки из листа вырезается отвал, штампуется, закаливается. При закалке на ободранной поверхности уже не появляется большой окалины и достаточно по ней пройти суконным кругом с мелким наждаком или с крокусом, чтобы, не снимая верхнего твердого слоя, получить хорошо обработанную поверхность. Этот способ должен найти большое применение при массовом изготовлении плужных деталей и на других з-дах СССР. [18]
Поверхность деталей, подготовленных под сварку, в процессе хранения, сборки и сварки следует предохранять от загрязнения и пыли. [19]
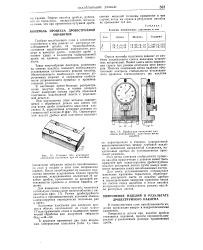 |
Размеры контрольных пластинок в мм. [20] |
Поверхность детали при наклепе дробью становится неровной, причем неровность возрастает с увеличением размера применяемой дроби. [21]
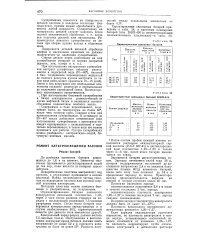 |
Характеристики свинцовых батарей.| Характеристики панцырных батарей 26ВП - 400. [22] |
Поверхности деталей никакой обработке олифой и масляными красками не должны подвергаться1 до нанесения суперобмазки. [23]
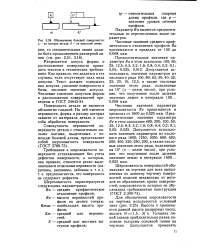 |
Обозначение базовой поверхности. а - на контуре детали. б - на выносной линии. [24] |
Поверхность детали не является абсолютно гладкой. На ней имеются неровности, форма и размер которых зависят от материала детали и способа обработки поверхности. [25]
Поверхность детали, несущая три опорные точки, называется главной базирующей поверхностью, боковая поверхность с двумя точками - направляющей; торцовая поверхность с одной опорной точкой - упорной. [26]
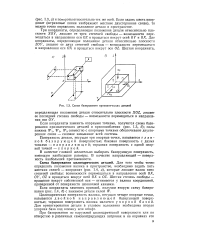 |
Схема базирования призматических деталей. [27] |
Поверхность детали, несущая три опорные точки, называется главной базирующей поверхностью; боковая поверхность с двумя точками - направляющей; торцовая поверхность с одной опорной точкой - упорной. [28]
Поверхности деталей, работающих при высоких циклических нагрузках, следует обрабатывать с максимальной, экономически приемлемой чистотой. Отделочные операции ( полирование, притирка, суперфиниширование) способствуют повышению усталостной прочности, особенно у деталей из прочных и твердых материалов. [29]
 |
Кривые зависимости удельного сопротивления от температуры. [30] |
Страницы: 1 2 3 4