Поверхность - деталь
Cтраница 3
Поверхность деталей имеет выступы и впадины. Поэтому при сближении детали соприкасаются лишь в отдельных точках. Суммарная площадь контактирующих участков значительно меньше сечения всего проводника. Поверхность их, к тому же, не всегда бывает идеально чистой. Величина контактного сопротивления RK зависит также от свойств металла и давления, приложенного в контакте. С ростом давления часть выступов сминается, площадь соприкосновения деталей увеличивается, окисные и другие пленки на поверхности разрушаются, что в конечном счете приводит к падению контактного сопротивления. [31]
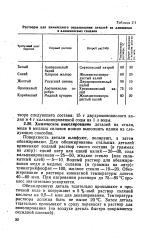 |
Растворы для химического окрашивания деталей из алюминия. [32] |
Поверхность детали шлифуют, полируют, а затем обезжиривают. Обезжиривание в растворе комнатной температуры длится 40 - 60 мин. При нагревании раствора до 75 - 85 С процесс значительно ускоряется. [33]
Поверхность детали, подлежащая наплавке, тщательно очищается и обезжиривается, а затем нагревается газовой горелкой до температуры, близкой к температуре плавления присадочного металла. При больших габаритных размерах детали наплавка может выполняться на предварительно нагретую деталь. [34]
Поверхности деталей, прилегающие к другим поверхностям, но не являющиеся посадочными, опорные плоскости корпусов, кронштейнов, крышек, торцы бобышек, платиков для крепления. [35]
Поверхности деталей, прилегающие к другим поверхностям и являющиеся базовыми. [36]
Поверхности деталей, обрабатываемых давлением, по форме очень разнообразны. Они могут иметь вид плоскостей, фасонно-линейных поверхностей, наружных и внутренних цилиндрических или конических поверхностей, а также и фасонных, относящихся к поверхностям вращения. На них могут быть сквозные канавки, выемки, галтели ( на поверхностях вращения), проходящие через всю поверхность в направлении ее обработки. [37]
Поверхности детали, не подвергающиеся наплавке, в случае необходимости защищаются от брызг и налетов окислов сухим или мокрым асбестовым картоном. [38]
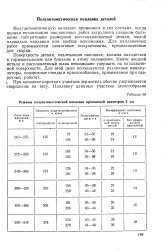 |
Режимы полуавтоматической наплавки проволокой диаметром 2 мм. [39] |
Поверхность детали, подлежащая наплавке, должна находиться в горизонтальном или близком к этому положении. Иначе жидкий металл и расплавленный шлак невозможно удержать на наплавляемой поверхности. Для этой цели используются различные манипуляторы, поворотные стенды и приспособления, применяемые при сварочных работах. [40]
Поверхности деталей, подлежащие обработке, целесообразно оформлять в виде плоскостей или их сочетаний в пространстве. Следует избегать в конструкциях деталей сложных фасонных поверхностей, обработка которых требует изготовления специальных копиров. [41]
Поверхности детали, расположенные под углом друг к другу, необходимо разделять канавками для выхода резца из материала заготовки ( рис. VI.60, в), что обеспечит правильную сборку этой детали с сопрягаемой. [42]
Поверхность детали перед обработкой тщательно обезжиривают бензином и высушивают от остатков его, после чего деталь обрабатывают в течение 2 - 3 ч при 20 С или 2 - 5 мин при 60 С. Затем деталь промывают в воде и сушат. Одного литра указанной смеси достаточно для обработки 4 - 5 м2 поверхности. [43]
Поверхность деталей, свариваемые кромки, сварочная проволока и присадочные прутки перед сваркой подвергаются очистке механическим или химическим путем. [44]
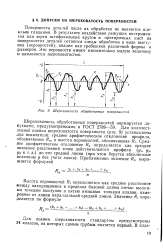 |
Шероховатость обработанных поверхностей. [45] |
Страницы: 1 2 3 4