Поверхность - литая деталь
Cтраница 1
Поверхности литых деталей после обрубки должны подвергаться обдирке на шлифовально-обдирочных станках, иногда зачищаться металлическими щетками - крацеваться, обрабатываться в голтовоч-ных барабанах или колоколах, гидроабразивных ( гидропескоструйных) или дробеструйных и дробеметных установках. [1]
На поверхности литых деталей не должно быть раковин, наплывов, пригаров, остатков формовочной смеси и других дефектов. Все дефекты должны быть удалены до поступления деталей на окрашивание. [2]
Чистота поверхности литых деталей характеризуется неоднородностью. [3]
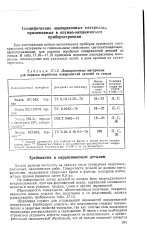 |
Лакокрасочные материалы для окраски нерабочих поверхностей деталей из стекла. [4] |
На поверхностях литых деталей не должно быть неметаллических макрозключений, пригара формовочной земли, нарушений сплошности металла в виде раковин, трещин, спаев и других неровностей. [5]
Если часть поверхностей литой детали в дальнейшем должна быть обработана на металлорежущих станках, то указывают не более одного размера по каждому из трех координатных направлений, связывающего обрабатываемые поверхности с литыми, не обрабатываемыми. Поэтому перед нанесением размеров на чертежах литых деталей необходимо выбрать основные базы: технологические ( литейные-необработанные поверхности, их оси или плоскости симметрии возможно меньшие по размеру поверхности) и конструкторские. [6]
Если часть поверхностей литой детали в дальнейшем должна быть обработана на металлорежущих станках, то указывают не более одного размера но каждому из трех координатных направлений, связывающего обрабатываемые поверхности с литыми, не обрабатываемыми. Поэтому перед нанесением размеров на чертежах литых деталей необходимо выбрать основные базы: технологические ( литейные-необработанные поверхности, их оси или плоскости симметрии возможно меньшие по размеру поверхности) и конструкторские. [7]
Выступающие на поверхностях литых деталей части, которые на моделях выполняются отъемными ( фиг. [8]
Следует ограничивать на поверхности литых деталей количество выступающих частей, особенно тех, которые на модели выполняются отъемными. Для контроля выполнения этого требования должны отсутствовать теневые участки при воображаемом освещении детали параллельными лучами в направлении, перпендикулярном к плоскости разъема формы ( фиг. [9]
Оформление выступающих частей на поверхности литых деталей: а - рекомендуемое; б - нерекомендуемое. [10]
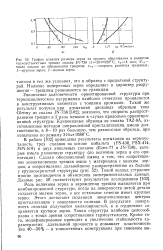
Роль величины зерна в зарождении трещин выявляется при комбинированной структуре, когда на поверхности литой детали создается мелкое зерно, а все остальное сечение имеет крупное зерно. Этого достигают созданием многочисленных центров кристаллизации у поверхности отливки. В результате поверхность отливки получается мелкозернистой, а в сердцевине сохраняется крупное зерно. Такая структура наиболее целесообразна с точки зрения сопротивления термоусталости. [12]
К таким признакам относятся плавные сочленения различных необработанных поверхностей между собой по так называемым литейным радиусам ( скруглениям), относительная равномерность толщины стенок, наличие приливов, бобышек, ребер и др. Кроме того, поверхности литых деталей выполняют с литейными уклонами, необходимыми для облегчения изготовления формы. Величину и направление этих уклонов выбирают в зависимости от принятой технологии изготовления модели и формы для отливки данной детали. [13]
Детали не должны иметь на своей поверхности трещин, раковин и других дефектов как в местах, подвергшихся механической обработке, так и на необработанных поверхностях. Поверхности литых деталей должны быть тщательно очищены от песка, пригара, шлака и пр. [14]
Товарный вид арматуры, выпускаемой в СССР, значительно уступает товарному виду арматуры ведущих фирм капиталистических стран. Часто поверхность литых деталей имеет раковины, приливы, нечетко выполненную маркировку, плохо зачищенные швы от сварки. Встречаются случаи плохой шпаклевки и окраски. [15]
Страницы: 1 2 3