Поверхность - литая деталь
Cтраница 2
 |
Принципиальная схема гелиевого течеискателя. [16] |
Снижение шероховатости поверхности литых деталей имеет большое значение для повышения их служебных свойств и сокращения зачист-ных работ. [17]
Хорошее качество обеспечивает заделка пор бакелитовым лаком. В этом случае поверхность литой детали обезжиривают нитрораст-ворителем, а затем тщательно просушивают. На поверхность сухой детали наносят слой бакелитового лака и снова производят сушку вначале в течение 8 - 12 час. [18]
С использованием НП разработаны составы противопригарных покрытий для окраски рабочих поверхностей разовых литейных форм и стержней, которые полностью предотвращают образование трудноудалимого пригара на поверхности крупнотоннажных стальных и чугунных отливок машиностроительного и общетехнического назначения. В результате применения разработанных противопригарных покрытий повышается чистота и улучшается качество поверхности литых деталей, предотвращается образование газовых раковин, практически отпадает необходимость проведения обрубных и зачистных работ, улучшаются санитарно-гигиенические условия труда. [19]
Если загрязнение с поверхности не удается снять обработкой в ванве состава, указанного в табл. 136, то допустима пескоструйная обработка изделий. Такая обработка, как правило, обязательна при удалении пригоревшей земли, окислов и других загрязнений с поверхности литых деталей. [20]
Сталь для гуммированных аппаратов и деталей применяется в виде проката и поковок. Литую сталь вследствие неизбежной пористости отливок подвергать гуммированию нежелательно, так как остающийся в порах воздух при вулканизации расширяется и нарушает сцепление резины с поверхностью литых деталей. Литые чугунные детали, предназначенные для гуммирования, рекомендуется заливать в хорошо высушенные формы, при этом поверхности деталей, подлежащие гуммированию при отливке, должны быть обращены вниз для получения плотной, свободной от пор поверхности. Усадочные пустоты, включения шлака, песка и формовочной земли, а также раковины всех видов и размеров не допускаются. [21]
Специальные требования к отливкам оговариваются в технических условиях или непосредственно в чертеже литой детали. Эти требования обеспечиваются прежде всего выбором литейного сплава, в максимальной степени отвечающего функциональному назначению отливки, рациональностью технологических процессов изготовления, механической и термической обработкой отливки, а также специальной отделкой поверхности литых деталей для нанесения различных декоративных, защитных, теплостойких и других видов покрытий. [22]
Специальные требования к отливкам оговариваются в технических условиях или непосредственно в чертеже литой детали. Эти требования обеспечиваются прежде всего выбором литейного сплава, в максимальной степени отвечающего функциональному назначению отливки, рациональностью технологических процессов изготовления, механической и термической обработкой отливки, а также специальной отделкой поверхности литых деталей для нанесения различных декоративных, защитных, теплостойких и других видов покрытий. [23]
Специальные требования к отливкам оговариваются в технических условиях или непосредственно в чертеже литой детали. Обеспечение этих требований, как уже отмечалось ранее, достигается прежде всего: выбором литейного сплава, в максимальной степени отвечающего функциональному назначению отливки; рациональным технологическим процессом изготовления; механической и термической обработкой отливки, а также специальной отделкой поверхности литых деталей, предусматривающей нанесение различных защитных, теплостойких отбеленных слоев и других видов покрытий. [24]
О самосмазывающей способности пористых подшипников из композиции металл-графит известно давно. Позже и независимо от этого было установлено, что цилиндры двигателей из стального литья работают лучше, чем изготовленные из обработанных давлением заготовок. Поверхность литой детали лучше смачивается смазочными маслами благодаря пористости материала, которую можно выявить глубоким травлением. Поры служат резервуаром для смазочного материала и способствуют более быстрому восстановлению разрушившейся граничной пленки. [25]
Если отливка подвергается обработке кругом, то на рабочем чертеже детали, естественно, не может быть поверхностей с литейными уклонами. В этом случае задание формовочных уклонов и переходов является компетенцией исключительно технологов-литейщиков и модельщиков. Что же касается поверхностей литых деталей, не подвергаемых механической обработке, то они, если это требуется по условиям формовки, обязательно должны ыть показаны на рабочих чертежах с соответствующими уклонами. [26]
Выпускают эмали четырех цветов - зеленого, красно-коричневого, серого и салатного. Их применяют для окраски поверхностей литых деталей автомобилей, соприкасающихся с минеральным маслом, а также тракторов и сельскохозяйственных машин. Перед нанесением на поверхность краскораспылителем или окунанием эмали разбавляют растворителем 646 до рабочей вязкости 25 - 35 с по ВЗ-4 при 20 CL Более подробные сведения об эмали НЦ-5123 приведены в гл. [27]
Выпускают эмали четырех цветов - зеленого, красно-коричневого, серого и салатного. Их применяют для окраски поверхностей литых деталей автомобилей, соприкасающихся с минеральным маслом, а также тракторов и сельскохозяйственных машин. Перед нанесением на поверхность краскораспылителем или окунанием эмали разбавляют растворителем 646 до рабочей вязкости 25 - 35 с по ВЗ-4 при 20 СС. Более подробные сведения об эмали НЦ-5123 приведены в гл. [28]
На результат травления оказывает влияние только различное соотношение азотной и соляной кислот в обоих растворах. В то время как большее содержание соляной кислоты приводит к потемнению поверхности шлифа, при повышенном содержании азотной кислоты она остается более светлой. Чтобы устранить возникающий осадок, поверхность шлифа во время травления следует протирать мягкой щеткой или тканью. Поверхности, подвергаемые травлению, могут быть грубо шлифованными, чисто обточенными, строгаными или фрезерованными. Поверхности литых деталей, в частности отлитых под давлением, подвергают травлению без предварительной механической обработки. [29]
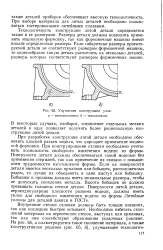 |
Улучшение конструкции узла. а - нетехнологично. б - технологично. [30] |
Страницы: 1 2 3