Боковая поверхность - диск
Cтраница 3
Когда якорь притягивается к магнитопроводу, он своей верхней частью прижимает диски 6 и 8 друг к другу и тем самым вводит ведомую часть муфты в зацепление с ведущей частью за счет сил трения, возникающих на боковых поверхностях дисков. [31]
Учет массообмена со стенками канала может быть записан в виде где jw - интенсивность вброса массы с единичной площади, a 2тг [ г ( dr / dz Az / 2 ] Az o ( z) - площадь боковой поверхности диска. [32]
Входная сторона гребня диска первой ступени омывается воздухом, отбираемым от компрессора и протекающим через лабиринтное уплотнение, расположенное на фланце, соединяющем роторы компрессора и турбины. Боковые поверхности дисков первой ( со стороны выхода газа), второй и третьей ( со стороны входа и выхода) ступеней омываются воздухом, циркуляция которого в соответствующих полостях создается вращением ротора. [33]
Для дымососов газоотводящих трактов мартеновских печей также характерно отложение пыли; при перемещении увлажненных потоков пыль оседает на всех поверхностях рабочего колеса. Даже боковые поверхности дисков, перпендикулярные к оси вращения, бывают покрыты слоем пыли различной плотности. Отложения имеют место и при транспортировании тяжелых окислов железа. Особенно плотные отложения образуются, если температура газа на входе в дымосос ниже точки росы и, следовательно, через колесо проходят капли влаги. [34]
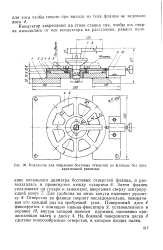 |
Кондуктор для сверления болтовых отверстий во фланцах без предварительной разметки. [35] |
Отверстия во фланце сверлят последовательно, поворачивая его каждый раз на требуемый угол. На боковой поверхности диска 4 сделаны конусообразные отверстия, в которые входит палец. [36]
В дальнейших - опытах диски были неподвижны и утоплены в гнезде, вырезанном в пластине из резины. При этом боковые поверхности диска надежно защищены от коррозии. [37]
Наплавку лопаток боковой поверхности дисков и внутренней поверхности улиток, изготовленных из углеродистой стали, производят штучными наплавочными электродами Т-590, Т-620 при помощи ручной сварки и полуавтоматическим способом полуавтоматами А-765, А-1114 и др. порошковой проволокой ПП АН-170 или ПП АН-125. Наплавку порошковой проволокой указанных марок производят в один слой толщиной до 6 мм. [38]
Подставные электроды бывают в виде дисков диаметром 100 - 120 мм, толщиной 1 - 2 мм, или в виде стержней ( цилиндрические) диаметром 8 - 12 мм. Концы стержней или боковую поверхность дисков тщательно зачищают. Стержни затачивают на плоскость или на усеченный конус. На поверхности образца также зачищают до блеска площадку 10x10 мм на наждачном круге или напильником. Эту площадку располагают против зачищенной поверхности подставного электрода. Перед каждым анализом заменяют или вновь затачивают цилиндрический электрод, а диск поворачивают, подставляя против образца чистый участок его боковой поверхности. [39]
Подставные электроды бывают в виде дисков диаметром 100 - 120 мм, толщиной 1 - 2 мм, или в виде стержней ( цилиндрические) диаметром 8 - 12 мм. Концы стержней или боковую поверхность дисков тщательно зачищают. Стержни затачивают на плоскость или на усеченный конус. На поверхности образца также зачищают до блеска площадку 10 хЮ мм на наждачном круге или напильником. Эту площадку располагают против зачищенной поверхности подставного электрода. Перед каждым анализом заменяют или вновь затачивают цилиндрический электрод, а диск поворачивают, подставляя против образца чистый участок его боковой поверхности. [40]
 |
Устройство бесконтактной муфты. [41] |
При снятии напряжения с обмотки муфты электромагнитная сила исчезает и якорь 2 перемещается влево под действием возвратных пружин. Силы трения между боковыми поверхностями дисков 3 и 5 исчезают и муфта выходит из зацепления. [42]
Керамические конденсаторы имеют вид трубочек или дисков, изготовленных из специальной керамики. На цилиндрические поверхности трубки, а также на боковые поверхности диска наносится проводящий слой. Этот слой и образует обкладки конденсатора. Обкладки имеют металлические выводы. [43]
По конструктивным соображениям ведущая ось регулируемого компонента располагается иногда не перпендикулярно, а параллельно лицевой плате прибора. Тогда отсчет производится через смотровые окна по шкалам, нанесенным на боковых поверхностях дисков ( рис. 3.24 s) или цилиндров. [44]
Наиболее эффективным методом обработки, обеспечивающим указанные требования, является обработка диском, изготовленным из твердого сплава со штрихами на боковой поверхности и на торце. Торец диска вследствие осевого перемещения заготовки ( подачи) соскабливает припуск, а боковая поверхность диска заглаживает поверхность цапфы. При малых длинах цапф обработка может производиться и без подачи заготовки - врезанием. [45]
Страницы: 1 2 3 4