Уплотняющая поверхность - клапан
Cтраница 1
Уплотняющие поверхности клапанов выполнены плоскими, что облегчает их изготовление и ремонт. Применение упругого уплотнения обеспечивает герметичность затвора. [1]
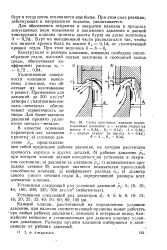 |
Схема проточных каналов полноподъемных клапанов. а - клапан открыт на высоту / г 0 3dc. 6t 0Ыг. Л 0 2cfc. б - клапан открыт на высоту h 0 4dc. [2] |
Уплотняющие поверхности клапанов выполнены плоскими, что облегчает их изготовление и ремонт. Применение для давлений до 200 кгс / см2 затвора с уплотнением металл-неметалл обеспечивает герметичность затвора. [3]
Уплотняющая поверхность клапана может быть плоской, конической или шаровой. [4]
Уплотняющие поверхности клапана имеют ширину примерно 0 1 мм и притирки не допускают. Необходимая степень уплотнения достигается легким ударом по перепускному клапану. [5]
Для уплотняющих поверхностей клапанов ( тарелок) используют: резину, кожу и дерево в насосах низкого давления; эбонит и бронзу в насосах среднего давления. Бронзу, которая выдерживает удары, хорошо прирабатывается и создает надежное уплотнение, применяют и в насосах высокого давления. [6]
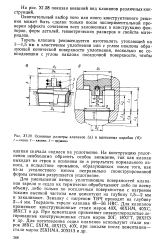 |
Основные размеры клапанов ( а и клапанных коробок ( б. 1 - седло. 2 - клапан. 3 - пружина. [7] |
Для уменьшения износа уплотняющих поверхностей клапанов тарели и седла их термически обрабатывают либо по всему объему, либо только по посадочным поверхностям с нагревом токами высокой частоты или цементуют на глубину 1 5 - 2 мм и закаливают. Закалку с нагревом ТВЧ проводят на глубину 2 - 4 мм. [8]
Плотность односедельных клапанов достигается применением плоских притертых или сферических уплотняющих поверхностей клапана и седла. В первом случае необходимы большие удельные давления на поверхности уплотнения. Во втором случае происходит упругое вдавливание и сила прижатия нужна меньшая. При превышении этой силы уплотняющая поверхность портится. [9]
Ремонт арматуры заключается в очистке вентилей и задвижек от загрязнений, проточке, притирке и замене уплотняющих поверхностей клапанов, золотников и седел, смене сальниковых уплотнений, восстановлении или замене поврежденных и изношенных шпинделей и их гаек. Основной и самой существенной работой при ремонте арматуры является восстановление седел, а также ремонт уплотняющих поясков у клапанов вентилей и у золотников задвижек. Изношенные уплотняющие пряски у клапанов запорных аммиачных вентилей восстанавливают путем перезаливки их баббитом с последующей проточкой на станке или опиловкой их пилой по плите на краску. Незначительно изношенные уплотняющие детали задвижек ремонтируют путем притирки поясков золотника к пояскам опорных колец седла. При износе шпинделей ( повреждение резьбы и изгиб) их исправляют или заменяют. Существенное значение имеет правильная набивка и затяжка сальника. Кольца для набивки сальников у аммиачных вентилей изготовляют из просаленного хлопчатобумажного шнура квадратного сечения размерами 6, 10, 12 и 16 мм. Для сальников рассольных и водяных задвижек применяют просаленные хлопчатобумажный шнур или пеньковую набивку. Набивочные кольца вставляют на место таким образом, чтобы стыки колец были расположены в разбежку. После ремонта проверяют герметичность арматуры. Запорные вентили проверяют рабочим давлением холодильного агента, а задвижки - рабочим давлением рассола или воды. [10]
Ремонт арматуры заключается в очистке вентилей и задвижек от загрязнений, проточке, притирке и замене уплотняющих поверхностей клапанов, золотников и седел, смене сальниковых уплотнений, восстановлении или замене поврежденных и изношенных шпинделей и их гаек. Основной и самой существенной работой при ремонте арматуры является восстановление седел, а также ремонт уплотняющих поясков у клапанов вентилей и у золотников задвижек. Изношенные уплотняющие пояски у клапанов запорных аммиачных вентилей восстанавливают путем перезаливки их баббитом с последующей проточкой на станке или опиловкой их пилой по плите на краску. Незначительно изношенные уплотняющие детали задвижек ремонтируют путем притирки поясков золотника к пояскам опорных колец седла. При износе шпинделей ( повреждение резьбы и из гиб) их исправляют или заменяют. Существенное значение имеет правильная набивка и затяжка сальника. Для сальников рассольных и водяных задвижек применяют просаленные хлопчатобумажный шнур или пеньковую набивку. Набивочные кольца вставляют на место таким образом, чтобы стыки колец были расположены в разбежку. После ремонта проверяют герметичность арматуры. Запорные вентили проверяют рабочим давлением холодильного агента, а задвижки - рабочим давлением рассола или воды. [11]
Нечеткая работа клапанов может явиться следствием попадания посторонних механических частиц под клапан, образования рисок на уплотняющих поверхностях клапана, закусывания клапана в седле. [12]
Нечеткая работа клапанов может явиться следствием попадания посторонних механических частиц под клапан, образования рисок на уплотняющих поверхностях клапана, закусывания клапана в седле. [13]
При ревизии арматуры особое внимание должно быть обращено на состояние стенок корпусов, которые подвержены коррозии и эрозии, на состояние резьбы штока и уплотняющих поверхностей клапана и седла. [14]
Для отвода воды из резервуаров применяют клапаны дренажные незамерзающие КДН-50-25. Уплотняющие поверхности клапана находятся внутри емкости и всегда омываются относительно теплой жидкостью. Корпус клапана уготовляют из углеродистой стали; шпиндель, седло и золотник - из - нержавеющей стали. [15]
Страницы: 1 2