Внутренняя поверхность - днище
Cтраница 4
В штамповой оснастке пуансон-матрица наибольший контакт с нагретой заготовкой имеет пуансон, наружный контур которого формирует внутреннюю поверхность днища. Вследствие температурного расширения пуансона происходит увеличение внутреннего диаметра днища и отклонение его от номинальных значений. Одновременно происходит уменьшение зазора между пуансоном и матрицей, что вызывает уменьшение толщины стенки, образование гофр и выпучин. Поэтому для получения взаимозаменяемых днищ ( с размахом диаметров в пределах поля допуска) необходимо обеспечивать постоянство размера пуансона, формирующего базовые размеры днища. [46]
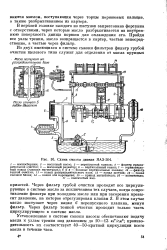 |
Схема смазки дизеля ЯАЗ-204. [47] |
В верхней головке каждого из шатунов запрессована форсунка с отверстиями, через которые масло разбрызгивается на внутреннюю поверхность днища поршня для охлаждения его. Пройдя все узлы трения, масло возвращается в картер, частью непосредственно, а частью через фильтр. [48]
Как видно из приведенных рисунков, изменение соотношения модулей упругости слоев существенно влияет на напряженное состояние на внутренней поверхности днища и незначительно на наружной поверхности. Это связано с тем, что наружная поверхность принадлежит основному слою, а внутренняя - плакирующему Так как основной слой больше по толщине плакирующего, то изменение уровня напряжений основного слоя менее значительно, чем в плакирующем слое. [49]
В пароводяных аккумуляторах, используемых в производстве древесно-волокнистых плит, и других аналогичных сосудах возможно образование трещин на внутренней поверхности днищ, в местах перехода цилиндрической части в эллиптическую и в сварных соединениях. Осмотру пароводяных аккумуляторов должна предшествовать цветная или магнитная дефектоскопия. [50]
При осмотрах пароводяных аккумуляторов, используемых в производстве древесно-волокнистых плит, и других аналогичных сосудов нередко обнаруживаются трещины на внутренней поверхности днищ в местах перехода цилиндрической части в эллиптическую и в сварных соединениях. Осмотр пароводяных аккумуляторов проводят после выполнения цветной или магнитной дефектоскопии. [51]
Днище обычно делается толщиной не менее 8 см. Под железобетонным днищем устраивается бетонная подготовка толщиной в 8 - 15 см. Внутренней поверхности днища придают уклон в 0 005 к центру резервуара или к приямку для возможности удаления из резервуара отстоя. [52]
Исследования, проведенные в НИИХИММАШе, показали, что разрушающее давление значительно превышает давление, соответствующее возникновению текучести материала на внутренней поверхности днища в месте его сопряжения с обечайкой. Поэтому в формулу ( 259) в качестве расчетной характеристики рекомендуют вводить предел текучести. [53]
При осмотре пароводяных аккумуляторов, используемых в производстве древесно-волокнистых плит, и других аналогичных сосудов следует учитывать возможность образования трещин на внутренней поверхности днищ, в местах перехода цилиндрической части в эллиптическую и в сварных соединениях. Осмотр пароводяных аккумуляторов должен проводиться после цветной или магнитной дефектоскопии. [54]
При осмотре котлов типа ТП-230, ТП-170, ПК-Ю и др., имеющих барабаны с обсаженными днищами, следует тщательно проверять внутреннюю поверхность днищ. У этих барабанов возможно появление трещин в складках, образовавшихся во время обсадки конца барабана. В отдельных случаях трещины выходят на проточенную часть лазового отверстия. [55]
При осмотре котлов высокого давления типа ТП-230, ТП-170 и ПК-10, имеющих барабаны с обсаженными днищами, следует особо тщательно проверять состояние внутренней поверхности днища в зоне переходной дуги. [56]
При осмотре котлов высокого давления типа ТП-230, ТП-170 и ПК-Ю, имеющих барабаны с обсаженными днищами, следует особо тщательно проверять состояние внутренней поверхности днища в зоне переходной дуги. [57]
Страницы: 1 2 3 4