Изношенная посадочная поверхность
Cтраница 2
Ремонт станин и подшипниковых щитов заключается в заварке трещин и восстановлении изношенных посадочных поверхностей. Процесс сварки ведут так, чтобы не произошло коробления деталей. После заварки и механической обработки посадочных поверхностей станины и подшипниковые щиты подвергаются гидравлическим испытаниям. [16]
Если невозможно расточить место посадки подшипника в подшипниковом щите до требуемого размера, изношенные посадочные поверхности восстанавливают методом металлизации. В подобных случаях при ремонте иногда прибегают к увеличению диаметра подшипника до размера расточки в подшипниковом щите наплавкой на его наружное кольцо слоя металла необходимой толщины, однако пользоваться этим способом не рекомендуется, поскольку при неумелом его выполнении можно повредить дорогостоящий подшипник. [17]
Ремонт станин и подшипниковых щитов заключается в заварке трещин, приварке отломанных деталей и восстановлении изношенных посадочных поверхностей. [18]
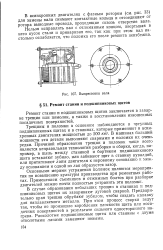 |
Выпрессовка вала. [19] |
Ремонт станин и подшипниковых щитов заключается в заварке трещин или помолок, а также в восстановлении изношенных посадочных поверхностей. [20]
При ремонте подшипникового узла все подшипники качения очищают и промывают для осмотра. Изношенные посадочные поверхности вала и корпуса восстанавливают наплавкой или металлизацией с последующей проточкой для обеспечения требуемой посадки. Подшипники снимают с вала свинцовой выколоткой или винтовым скобчатым съемником. [21]
При ремонте подшипникового узла все подшипники качения очищают и промывают для осмотра. Изношенные посадочные поверхности вала и корпуса восстанавливают наплавкой или металлизацией с последующей проточкой для обеспечения требуемой посадки. Подшипники снимают с вала свинцовой выколоткой или винтовым скобчатым съемником. [22]
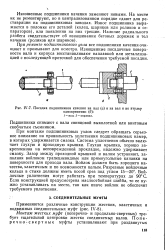 |
Посадка подшипников качения на вал ( а и на вал и во втулку. [23] |
При ремонте подшипникового узла все подшипники качения очищают и промывают для осмотра. Изношенные посадочные поверхности вала и корпуса восстанавливают наплавкой или металлизацией с последующей проточкой для обеспечения требуемой посадки. [24]
Подшипниковый щит растачивают до большего диаметра и запрессовывают в него стальную втулку, которук растачивают до требуемого размера. Если невозможно расточить деталь до большего размера, изношенные посадочные поверхности восстанавливают методом металлизации. [25]
Подшипниковый щит растачивают до большего диаметра и запрессовывают в него стальную втулку, которую растачивают до требуемого размера. Если невозможно расточить деталь до большего размера, изношенные посадочные поверхности восстанавливают методом металлизации. [26]
Станины и подшипниковые щиты. Ремонт станин и подшипниковых щитов заключается в заварке трещин, приварке отломанных деталей и восстановлении изношенных посадочных поверхностей. [27]
Станины к подшипниковые щиты. Ремонт станин и подшипниковых щитов заключается в заварке трещин, приварке отломанных деталей и восстановлении изношенных посадочных поверхностей. [28]
Станины и подшипниковые щиты. Ремонт станин и подшипниковых щитов заключается в заварке трещин, приварке отломанных деталей и восстановления изношенных посадочных поверхностей. [29]
Существенным преимуществом электроискрового наращивания изношенных деталей является возможность наносить покрытия различных металлов и твердых сплавов, что значительно повышает износостойкость деталей. Слой наращиваемого металла составляет 0 07 - 0 10 мм, что является известным недостатком этого способа для восстановления деталей с большим износом. Но даже и при этой толщине можно восстанавливать изношенные посадочные поверхности под подшипники качения на валах и в корпусных деталях ( картерах, ступицах и др.), износ которых обычно не превышает 0 10 мм. Применение электроискрового способа для восстановления указанных деталей значительно экономичнее способов наплавки и постановки дополнительных деталей втулок. [30]
Страницы: 1 2 3