Торцовая поверхность - образец
Cтраница 3
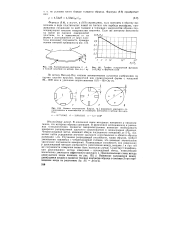
Формула (9.8), а значит, и (9.9) справедливы, если контакты к образцу выполнены в виде пластинчатых ножей из тантала или карбида вольфрама, прижимаемых пружинами по всей толщине к торцовым поверхностям образца перпендикулярно плоским поверхностям пластины. [32]
Боковые поверхности образцов из дуба или ясеня тщательно выстругивают под угольник. Торцовые поверхности образца должны быть параллельны друг другу, перпендикулярны боковым поверхностям и не должны иметь разрезов или надрезов. Размеры скалываемой части образцов должны быть выполнены с точностью 0 5 мм. [33]
Для проверки идентичности контактных условий при осадке образцов на шероховатых бойках были изготовлены бойки с насечкой в виде концентрических окружностей глубиной 0 2 мм, а также образцы из алюминия АД1, технической меди и свинца диаметром 60 и высотой 60 мм. В торцовые поверхности образца были заделаны стальные штифты диаметром 1 и длиной 3 мм на различном расстоянии от оси образца. [34]
Чтобы получить достаточно точные результаты, обе половины образцов должны быть спаяны соосно. Перед пайкой торцовые поверхности образцов обезжиривают, травят и флюсуют. После этого их устанавливают с заданным зазором в зажимные приспособления. [35]
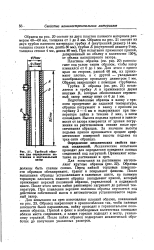 |
Трубный обра., аец для определения затекания в вертикальный зазор. [36] |
Образцы должны быть спаяны соосно. Перед пайкой торцовые поверхности образцов обезжиривают травят и покрывают флюсом. После высыхания образцы устанавливают в зажимные цанги, на паяемую торцовую плоскость нижнего образца укладывают припой, который прижимают верхней половиной образца, укрепленной в подвижной цанге. После-этого места пайки равномерно нагревают до рабочей тем-пературк. При плавлении верхняя половина образца опускается под действием собственной массы и автоматически устанавливается заданный зазор. [37]
Для достижения размерного износа, примерно равного износу образцов групп 1 и 3, оказалось необходимым дополнительное истирание образцов групп 2 и 4 в течение 30 мин. Подобные результаты получены и при истирании торцовых поверхностей образцов из других титановых сплавов. [38]
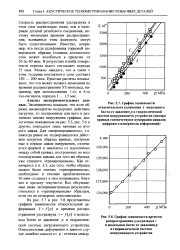 |
График зависимости относительного удлинения I модельного.| График зависимости времени. [39] |
Скорость распространения ультразвука в этом слое значительно ниже, чем в материале деталей резьбового соединения, поэтому изменения времени распространения, вызванные этим фактором, могут быть существенными. Известно, например, что после шлифования торцовой поверхности образца толщина контактного слоя может колебаться в пределах от 20 до 60 мкм. В результате изгиба поверхности перепад высот составляет порядка 35 мкм. [40]
На рис. 13, б показан общий вид образцов различных материалов до и после испытания их на сжатие. Бочкообразная форма образцов после испытания объясняется трением между торцовыми поверхностями образца и плитами пресса. [41]
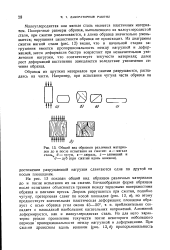 |
Общий вид образцов различных материалов до и после испытания на сжатие. а - мягкая сталь б - чугун, в - дюраль, г-алюминий и d - дуб ( при сжатии вдоль волокон. [42] |
На рис. 13 показан общий вид образцов различных материалов до и после испытания их на сжатие. Бочкообразная форма образцов после испытания объясняется трением между торцовыми поверхностями образца и плитами пресса. Алюминий деформируется, как и малоуглеродистая сталь. [43]
Во внутрь цилиндрического корпуса камеры гидрообжима кернодержателя экспериментальной установки помещают образец керна в резиновой манжете, которая, в свою очередь, помещается в стальную перфорированную втулку. Герметизация концов образца и равномерный по площади подвод флюида к торцовой поверхности образца достигаются с помощью концевой втулки. Для обеспечения жесткости модели пласта и центрирования образца в камере гидрообжима на концах цилиндрического корпуса имеются двухступенчатые свободные поршни с самоуплотняющимися кольцами для герметизации. В теле каждого поршня устанавливаются подводящие коммуникации, включающие штуцеры для вывода соединительных трубок. Ход поршня фиксируется удерживающей гайкой. Через штуцер с целью имитации горного давления в камеру гидрообжима нагнетается веретенное масло. Давление гидрообжима замеряется на подводящей линии гидрообжима. [44]
Это обстоятельство, в частности, говорит о том, что наблюдение только торцовой поверхности какой-либо плоской детали ( фиг. Действительно, судя, например, лишь по величине деформации торцовой поверхности образца d34b ( фиг. [45]
Страницы: 1 2 3 4