Торцовая поверхность - втулка
Cтраница 3
Некоторые конструктивные решения являются довольно сложными. Дифференциальный поджим плавающих втулок показан в конструкции насоса, изображенного на фиг. Площадь торцовой поверхности втулок, на которую воздействует жидкость, ограничивается величиной зазора а. Величина изолируемой поверхности втулок определяется экспериментальным путем. Недостаток этого способа уплотнения заключается в трудности определения требуемого усилия прижима втулок для разных давлений в связи с изменением закона распределения давления по периферии и торцам роторов. [31]
Распространенный способ дифференциального поджима втулок показан в насосе, конструкция которого изображена на фиг. Плавающие втулки 2 поджимаются к шестерням 3 и / давлением жидкости, подводимой из камеры нагнетания по каналу а. Часть площади 5 торцовой поверхности втулок 2, на которую действует жидкость, изолирована от рабочего давления с помощью резинового уплотнительного кольца 4 и канала б, соединенного с камерой всасывания. Величину и расположение изоли-руемой поверхности втулок подбирают исходя из условия обеспечения максимальной равномерности распределения удельной нагрузки. [32]
Охлаждающая жидкость подводится к патрону через штуцер 8 и далее поступает к инструменту через кольцевую канавку и отверстия в текстолитовом кольце 9, а также через кольцевую канавку и отверстия втулки 15 и отверстие шпинделя. При работе патрона дополнительное уплотнение создается подаваемой охлаждающей жидкостью, которая действует на свободную поверхность кольца 9, поджимая к его торцу вращающейся втулки. Величина давления в зоне контакта торцовых поверхностей втулки и кольца определяется отношением площади контакта к площади свободной поверхности кольца 9, на которую давит подаваемая жидкость. При отношении, равном 0 55, соблюдается условие надежной герметичности. [33]
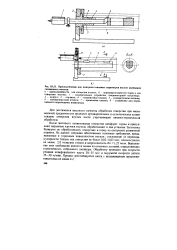 |
Приспособления для контроля основных параметров втулок цилиндров скважинных насосов. [34] |
После чистового хонингования отверстия шлифуют торцы и притуп - ляют наружные кромки втулки, обрабатывают в два установа. Заготовку базируют по обработанному отверстию и торцу на центровой разжимной оправке. На данной операции обеспечивают основные требования, предъявляемые к торцовым поверхностям втулок: отклонение от перпендикулярности торцов оси отверстия не более 0 02 - 0 03 мм; плоскостность не менее 2 / 3 толщины стенки и шероховатость Лаг 1 25 мкм. Выполнение этих требований является одним из основных условий, определяющих герметичность собранного цилиндра. Обработку проводят при скорости резания шлифовального круга 30 - 35 м / с и окружной скорости детали 25 - 30 м / мин. [35]
Глубинный насос ( см. рис. 4 б) представляет собой погружной плунжерный насос одинарного действия. Цилиндр насоса состоит из большого числа втулок ( 7 - 18 шт. Герметичность цилиндра обеспечивается благодаря плотному прилеганию одна к другой обработанных с высокой точностью торцовых поверхностей втулок от усилия затяжки переводников. Длина всех втулок унифицирована и равна 300 мм. [36]
Для направления стержневого инструмента, воспринимающего симметричные нагрузки ( сверл, зенкеров, разверток и др.) в кондукторных плитах используются неподвижные втулки. При необходимости ввода-вывода инструмента в процессе работы из кондукторной втулки в последней предусматривается заборный конус. Для дробления стальной сливной стружки применяют кондукторные втулки со специальным устройством - стружколомом ( табл. 32) - двумя или большим числом зубьев, выполненных на одной из торцовых поверхностей втулки. [37]
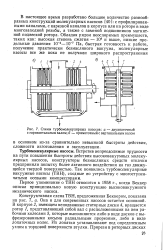 |
Схемы турбомолекулярных насосов. а - двухпоточный с горизонтальным валом. б - прямоточный с вертикальным валом. [38] |
Конструктивная схема ТВН, предложенная Беккером, показана на рис. 7, а. Она и для современных насосов остается основной. В корпусе 2, имеющем неподвижные статорные диски 4, вращается ротор /, представляющий собой вал с расположенными на нем рабочими колесами 3, которые выполняются либо в виде дисков с вы-фрезерованными косыми радиальными прорезями, либо в виде лопаточных колес. Их лопатки устанавливают под определенным углом к торцовой поверхности втулки. [39]
Конструкции турбокомпрессоров определяются холодильным агентом, величиной холодопроизводительности, заданными условиями работы и типом привода. Турбокомпрессоры выполняют с одним литым чугунным корпусом и минимальным количеством наружных разъемов и арматуры. Рабочие колеса изготовляют с лопатками, фрезерованными вместе с основным диском. Уплотнение вала достигается обычно графито-угольными кольцами, прижимаемыми к торцовым поверхностям втулки. Смазка подшипников и подача масла в сальник осуществляются от шестеренчатого насоса, приводимого в движение от основного вала или отдельного электродвигателя. [40]
 |
Комбинированное промсжуточ - няют на тракторе К-700, К-701. [41] |
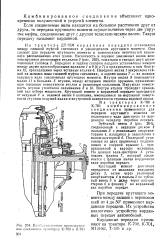
На тракторе ДТ-75М карданная передача установлена между главной муфтой сцепления и увеличителем крутящего момента. Она служит для передачи крутящего момента и компенсации неточностей взаимного расположения: этих узлов. Внутри вилки 9 помещаются малая 11 и большая б втулки, между которыми имеется пружина, прижимающая торцовые поверхности втулок к резиновым сальникам. Внутри втулок тгроходит пр вод-но й вал отбора мощности. [42]
Свойство электролита способствовать равномерному отложению металла на поверхности покрываемых предметов называется рассеивающей способностью. Аноды размером 120X 100x5 мм устанавливают у торцовых стенок ванны. Катод состоит из десяти латунных или стальных втулок, насаженных на латунный стержень. Крайние втулки и концы стержня имеют резьбу для более плотного соединения торцовых поверхностей втулок. С целью экранирования торцовых поверхностей крайних втулок на концы стержня навинчивают круглые эбонитовые гайки. Для увеличения степени рельефности катода между центральными втулками зажимают латунный диск. [43]
Свойство электролита способствовать равномерному отложению металла на поверхности покрываемых предметов называется рассеивающей способностью. Аноды размером 120X 100x5 мм устанавливают у торцовых стенок ванны. Катод состоит из десяти латунных или стальных втулок, насаженных на латунный стержень. Крайние втулки и концы стержня имеют резьбу для более плотного соединения торцовых поверхностей втулок. С целью экранирования торцовых поверхностей крайних втулок на концы стержня навинчивают круглые эбонитовые гайки. Для увеличения степени рельефности катода между центральными втулками зажимают латунный диск. [44]
Страницы: 1 2 3