Уплотнительная поверхность - затвор
Cтраница 2
Материал уплотнительных поверхностей затвора - латунь или бронза при f 225 С и чугун при 300 С. [16]
Большинство уплотнительных поверхностей затворов в процессе герметизации испытывают одновременно два взаимных движения: нормальное сближение шероховатых поверхностей и тангенциальное - - трение скольжения. Трение скольжения осуществляется малой амплитудой и вызвано, как правило, несовершенствами кинематических пар звеньев кинематической цепи, передающей движение ( работу) от привода к затвору, а также воздействием различных возмущений: пульсаций рабочей среды, вибрации, других динамических нагрузок и др. Исключение составляют конические и некоторые другие клапанные уплотнения, клинья задвижек, где трение скольжения предусматривается конструктивно. Скорость относительного скольжения изменяется в меньших пределах. [17]
Для уплотнительных поверхностей затворов всех назначений нормируемым отклонением геометрических параметров являются параметры шероховатости. Остальные даже более существенные отклонения пока не регламентированы техническими условиями и переданы на произвольное решение изготовителей. [18]
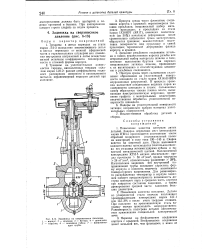 |
Задвижка на сверхвысокое давление. / - корпус. 2 - крышка. 3 - бугель. 4 - шпиндель. 5 - тарелка. 6 - накидная гайка. 7 - направляющая труба. [19] |
Надиры на уплотнительной поверхности затвора; неправильно выбран материал уплотнительных поверхностей. [20]
При ремонте уплотнительных поверхностей затвора, узла с сальниковой набивкой, а также после разборки и сборки проводится пробное гидравлическое испытание водой на плотность давлением, равным 1 25 рабочего давления. [21]
Можно обрабатывать уплотнительную поверхность затвора с применением шлифовальной машинки с абразивным камнем, а также вручную пилами и шабером, но в этих случаях требуется много времени и труда высококвалифицированного слесаря. [22]
Дефекты на уплотнительных поверхностях затвора должны быть устранены проточкой, шлифовкой или притиркой, прокладки заменены-новыми. По окончании ремонта арматура должна быть проверена а исправность действия и подвергнута испытаниям в соответствии с действующими правилами и ГОСТами. [23]
Дефекты на уплотнительных поверхностях затвора должны быть устранены проточкой, шлифовкой или притиркой, прокладки заменены новыми. По окончании ремонта арматура должна быть проверена на исправность действия и подвергнута испытаниям т соответствии с действующими правилами и ГОСТами. [24]
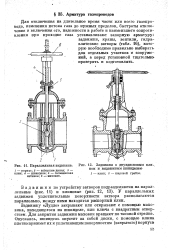 |
Параллельная задвижка.| Задвижка с двухдисковым клином и выдвижным шпинделем. [25] |
У параллельных задвижек уплотнительные поверхности затвора располагаются параллельно, между ними находится распорный клин. [26]
У параллельных задвижек уплотнительные поверхности затвора параллельны друг другу, а сам затвор может быть шиберным ( однодисковым) или двухдисковым. Затвор в корпусе задвижки перемещается при вращении маховика, соединенного с затвором при помощи шпинделя с ленточной резьбой. Резьба выдвижного шпинделя находится вне корпуса задвижки и проходит через нарезную втулку в центре маховика, опирающуюся на стойку в верхней части корпуса. При вращении маховика против часовой стрелки шпиндель выдвигается из корпуса наружу и перемещает затвор из нижнего ( закрытого) положения в верхнее, открывая проход для газа. При вращении маховика по часовой стрелке задвижка закрывается. [27]
Предназначены для шлифовки уплотнительных поверхностей затворов ( клиньев и дисков) задвижек и шлифовки фланцев арматуры. [28]
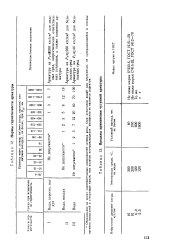 |
Нормы герметичности арматуры.| Пределы применения чугунной арматуры. [29] |
Образование на краях уплотнительных поверхностей затвора росы ( при испытании водки или керосином), не превращающейся в течение времени испытаний в стекающие капли, или наличие неотрывающихся пузырьков не является дефектом. [30]
Страницы: 1 2 3 4