Уплотнительная поверхность - клапан
Cтраница 2
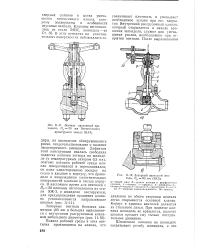 |
Вентиль дренажный проходной, D 20 мм Венюковского арматурного завода ( ВАЗ.| Запорный проходной вентиль, Dy - 80 мм ( ВАЗ. [16] |
Дефектом этой конструкции явилась свободная подвеска клапана затвора на шпинделе ( с температурным зазором 0 3 мм), поэтому потоком рабочей среды клапан поворачивался и перекашивался; он имел одностороннюю посадку на седло и касание к корпусу, что приводило к повреждению уплотнительных поверхностей клапана и гнезда корпуса. [17]
При ревизий предохранительных клапанов проводится разборка, чистка и проверка состояния уплотнительных поверхностей клапана и его седла. Уплотнительные поверхности клапана и седла, имеющие забоины, риски и дефекты коррозии, протачиваются и затем тщательно притираются. Клапан регулируется на давление, превышающее 15 % от перепада давления между нагнетанием и всасыванием. [18]
Необходимо обращать внимание на конструктивные особенности устройства отдельных органов арматуры и в соответствии с этим проверять правильность сборки и надежность закрепления отдельных деталей и особенно запорных органов. Уплотнительные поверхности клапанов в вентилях должны выступать над верхней кромкой конических гнезд на 2 мм при Dy до 40 мм, 3 мм при Dy от 50 до 125 мм и 4 мм при Dy более 150 мм. В задвижках уплотнительные поверхности дисков не должны быть меньше нижнего предела уплотнительной поверхности корпуса. При ревизии арматуры с поплавками надо проверять герметичность поплавков. [19]
При ревизии предохранительных клапанов проводится разборка, чистка и проверка состояния уплотнительных поверхностей клапана и его седла. Уплотнительные поверхности клапана и седла, имеющие забоины, риски и дефекты коррозии, протачиваются и затем тщательно притираются. Клапан регулируется на давление, превышающее 15 % от перепада давления между нагнетанием и всасыванием. [20]
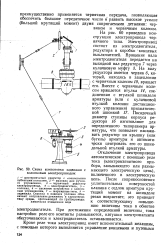 |
Схема компоновки задвижки с колонковым электроприводом. [21] |
Отключение электропривода автоматическое с помощью реле тока ( электромагнитного прибора, замыкающего или размыкающего электрическую цепь), включенного в электрическую цепь. После соприкосновения уплотнительных поверхностей клапана с седлом арматуры крутящий момент на шпинделе резко возрастает; это приводит к соответствующему повышению величины тока в обмотке электродвигателя. При достижении определенной величины, тока настройки реле его контакты размыкаются, катушки электромагнита обесточиваются и электродвигатель останавливается. [22]
Предназначены для дуговой наплавки износостойкого слоя неплавящимся ( обычно графитовым) электродом на детали, эксплуатируемые в условиях интенсивного абразивного изнашивания. Присадочные кольца ( нанесение жаростойких хромоникелевых сплавов на уплотнительные поверхности клапанов автомобильных двигателей) используют для плазменной паплав-ки. Смесь тонких порошков, содержащую технологические добавки, прессуют, а затем спекают в вакууме. К керамика-металлическим материалам относятся также спеченные электроды - прутки, изготовляемые спеканием порошков из тугоплавких соединений с пластической связкой. Применяют карбидохро-мовые керметы КХН-15, КХН-20 и КХН-30 па основе карбида хрома, связанного никелем. Наплавленные этими керметами слои обладают высокой твердостью, не окисляются, стойки к истиранию, коррозии и др. разрушающим воздействиям. [23]
Запорная арматура, задвижки, вентили, краны и обратные клапаны, при ремонте машин или систем управления проверяются гидравлическим испытанием. При пропусках они подлежат ремонту путем шабровки и притирки уплотнительных поверхностей клапана и его седла. [24]
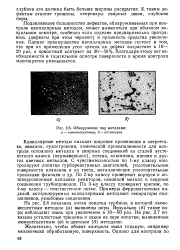 |
Обнаружение пор методами. [25] |
Капиллярные методы находят широкое применение в энергетике, авиации, судостроении, химической промышленности для контроля основного металла и сварных соединений из сталей аусте-нитного класса ( нержавеющих), титана, алюминия, магния и других цветных металлов. С чувствительностью по 1-му классу контролируют лопатки турбореактивных двигателей, уплотнительные поверхности клапанов и их гнезд, металлические уплотнительные прокладки фланцев и др. По 2-му классу проверяют корпуса и антикоррозионные наплавки реакторов, основной металл и сварные соединения трубопроводов. По 3-му классу проверяют крепеж, по 4-му классу - толстостенное литье. [26]
Регуляторы уровня широко используются для регулирования ( ограничения) уровня воды в различных сосудах энергетических установок. Эти поверхности более чувствительны к действию коррозии и температурным колебаниям, чем уплотнительные поверхности клапана. Регуляторы уровня в энергетике работают по принципу работы регулятора питания и регулятора перелива. Ниже приведены основные технические данные о регуляторах уровня, серийно выпускаемых промышленностью, для энергетических установок. [27]
Никогда не следует поворачивать регулировочный винт, когда давление под клапаном приближается к действительному давлению срабатывания клапана. В этот момент противодействие усилия пружины па клапан и давление среды под клапаном достигают равновесия и любое перемещение регулировочного винта может вызвать проворачивание уплотнительной поверхности клапана по уплотнительной поверхности сопла, вследствие чего на них могут остаться царапины или другие дефекты. [28]
При работе на сжиженных углеводородных газах они уплотняются специальной резиной. Эти детали должны быть обработаны с высокой точностью. Уплотнительные поверхности клапанов и седел термически обработаны ТВЧ. Масло для смазки плунжеров подается из специального блока подачи масла. [29]
Вентиль подсоединяют к трубопроводу, чтобы движение среды соответствовало указанному на рисунке. Запорный вентиль на трубопроводе должен быть либо полностью закрыт, либо полностью открыт. Регулировать поток среды им не следует, так как при небольшом его открытии уплотнительные поверхности клапана и седла будут постепенно изнашиваться средой, движущейся с большой скоростью, в результате чего вентиль в закрытом состоянии не будет плотным. [30]
Страницы: 1 2 3