Рабочая поверхность - пята
Cтраница 2
В подпятнике скольжения ( рис. 16.4, а) кольцевая пята опирается на опорное кольцо, которое для самоустановки в случае перекоса вала сопрягается с корпусом подпятника по сферической поверхности и предохраняется от вращения штифтами. Канавки служат для растекания масла, а скосы сегментов - для попадания масла на рабочие поверхности пяты и подпятника. При постоянном вращении вала скосы делают односторонними ( см. рис. 17.5 6), при реверсивном двусторонними. Для увеличения несущей способности и надежности работы подпятников применяют подпятники скольжения с самоустанавливающимися сегментами ( рис. 17.5, в), в которых образование масляных клиньев происходит во время работы автоматически. [16]
При текущем ремонте ТР-2 воздухонагне-татель второй ступени с редуктором снимают для осмотра без полной разборки. Снимают крышки редуктора, осматривают состояние зубчатых колес и подшипников; проверяют зазоры между зубьями ведущего и ведомого колес. Осматривают рабочую поверхность пяты и сопряженную с ней поверхность опорно-упорносо подшипника. Торсионный вал снимают и дефектоскопируют, при наличии трещин вал заменяют. Шлицы при зазоре в них более 1 мм восстанавливают наплавкой с последующей механической обработкой. [17]
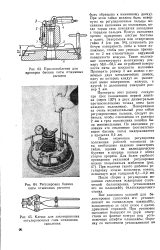 |
Приспособление для проверки биения пяты отжимных рычагов.| Регулировка биения пяты отжимных рычагов.| Клещи для законтривания регулировочных гаек механизма сцепления. [18] |
При этом гайки должны быть навернуты на регулировочные пальцы механизма сцепления до положения, когда торцы гаек находятся заподлицо с торцами пальцев. Кожух сцепления прочно прикрепить шестью болтами к плите. Завертывая или отвертывая гайки S ( см. рис. 54), установить рабочую поверхность пяты в такое положение, чтобы она утопала примерно на 2 мм относительно наружной поверхности кожуха. Такое положение соответствует монтажному размеру 58 0 - 58 5 мм от рабочей поверхности пяты до плоскости маховика. Проверить размер 2 мм можно с помощью двух металлических линеек, одну из которых кладут на указанную выше поверхность кожуха, а другой ( с делениями) замеряют размер 2 мм. [19]
Пропускная способность пяты-сальника в определенной степени зависит от формы промывочных каналов подпятников. Однако следует иметь в виду, что промывочные каналы служат для организации смазочного слоя при входе на рабочие подушки подпятника. Поэтому изменение формы канала не должно приводить к ухудшению его основной функции - смазки рабочих поверхностей пяты. С учетом этих соображений возможности изменений формы каналов оказываются весьма ограниченными. [20]
Для проверки прилегания разгрузочного диска к пяте перед сборкой разгрузочного устройства рабочую поверхность диска покрывают тонким слоем краски. После сборки разгрузочного устройства и подшипников со стороны нагнетания несколько раз проворачивают ротор насоса, отжимая его в сторону двигателя. Затем разбирают разгрузочное устройство, осматривают следы краски на пяте и при необходимости пришабривают рабочую поверхность пяты. [21]
При определении сил трения будем считать, что микронеровности поверхности пяты являются шаровыми сегментами постояяного радиуса R, расположенными с постоянной плотностью на жестком основании ( см. гл. Вершины микронеровностей распределены по высоте так, что ia - чальная часть кривой опорной поверхности описывается уравнением ( II) гл. В некоторых случая, а-пример при использовании в подпятниках в качестве антифрикциояиых материалов пластмасс и резин, их рабочая поверхность имеет шероховатость менее грубую, чем рабочая поверхность пяты. [22]
Подпятники являются концевыми или промежуточными опорами, чаще всего вертикальных валов, воспринимающими осевые нагрузки. Подпятники, конструкция которых основана на трении скольжения ( рис. 39.15), имеют рабочие поверхности, облицованные антифрикционными материалами - бронзой или баббитом. Такие подпятники имеют устройства для смазки жидкими маслами или консистентными мазями. Для улучшения условий смазки на рабочих поверхностях пят делают радиальные канавки и пологие маслозаборные скосы по их краям, что увеличивает несущую способность подпятника. [23]
При этом гайки должны быть навернуты на регулировочные пальцы механизма сцепления до положения, когда торцы гаек находятся заподлицо с торцами пальцев. Кожух сцепления прочно прикрепить шестью болтами к плите. Завертывая или отвертывая гайки S ( см. рис. 54), установить рабочую поверхность пяты в такое положение, чтобы она утопала примерно на 2 мм относительно наружной поверхности кожуха. Такое положение соответствует монтажному размеру 58 0 - 58 5 мм от рабочей поверхности пяты до плоскости маховика. Проверить размер 2 мм можно с помощью двух металлических линеек, одну из которых кладут на указанную выше поверхность кожуха, а другой ( с делениями) замеряют размер 2 мм. [24]
Наплавленные детали считаются годными, если поверхность залитого слоя баббита имеет светло-серый, золотистый или светло-желтый оттенок. Желтый цвет поверхности не допускается. На поверхности слоя при внешнем осмотре отсутствуют раковины и недоливы, которые выходят за пределы припуска и не могут быть удалены при последующей механической обработке. Прочность сцепления баббита с основным телом детали проверяется методом ультразвуковой дефектоскопии согласно требованиям ОСТ 5.967 5 - 77 и постукиванием по подвешенной на нить детали легким молотком, массой 100 - ISO г. Деталь при простукивании должна издавать чистый, без дребезжания звук. Рабочие поверхности пяты, находившиеся в контакте с упорными колодками подшипника, изнашиваются неравномерно. [25]
Задиры, риски, наволакивание металла, появившееся в процессе демонтажа деталей, восстанавливают зачисткой и расшлифов-кой дефектов до основного металла с шероховатостью не грубее Rz20 мкм. При ремонте ГЦН первых поколений при демонтаже диска пяты на посадочных поверхностях вала часто появляются задиры, риски и наволакивание металла. В этих насосах пята на вал сажается по плотной посадке, в отдельных случаях с нулевым зазором, поэтому при демонтаже пяты часты случаи появления на посадочных поверхностях вала крупных задиров. При закусывании пяты в момент ее демонтажа в целях сохранения вала как дорогостоящего узла пяту срезают газовыми горелками, а образовавшиеся риски располировывают. Для исключения таких явлений в насосах последней конструкции посадочные поверхности пяты покрывают тонким слоем меди толщиной 5 - 8 мкм. Посадочная поверхность перед нанесением раствора должна быть располирована наждачной бумагой нулевого класса и настой ГОИ до шерохова-тости не грубее Лд0 63 мкм, а отдельные риски не грубее R220 мкм. Зазор между валом и пятой следует выдерживать до омеднения не более 0 115 мм. Допускается вместо омеднения на посадочную поверхность пяты наносить слой олова марки 02 по ГОСТ 860 - 75 горновым паяльником с применением флюса следующего состава: травленная цинком соляная кислота, ТУ 6 01 - 1194 - 79, с добавлением технического хлористого аммония, ГОСТ 3773 - 72, на 30 - 40 г / л кислоты. При лужении особо тщательно оберегают рабочие поверхности пяты от попадания на них флюса и олова, для чего их смазывают маслом и обертывают тонкой бязью. Можно рекомендовать и другой способ, широко используемый при ремонтах подшипниковых узлов паровых турбин - посадку диска пяты на латунную фольгу толщиной не более 0 5 мм. Фольга применяется строго калиброванная, в связи с чем ее тщательно измеряют микрометром в различных точках. [26]
Страницы: 1 2