Гладкая блестящая поверхность
Cтраница 1
Гладкая, блестящая поверхность наблюдается на кремнии дырочной проводимости, подвергнутом электролитическому травлению в смесях плавиковой кислоты с органическими гидроксилосодержа-щими соединениями, такими, как спирт, гликоль или глицерин. Эти смеси могут быть как безводными, так и содержать до 90 % воды Органические компоненты уменьшают химическое окисление кремния. Они также позволяют производить травление при температурах ниже точки замерзания водных растворов. Кроме того, они понижают удельную проводимость электролита и повышают его вязкость. [1]
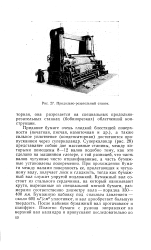 |
Продольно-резательный станок. [2] |
Придание бумаге очень гладкой блестящей поверхности ( печатная, писчая, намоточная и др.), а также сильное уплотнение ( конденсаторная) достигаются пропусканием через суперкаландр. Суперкаландр ( рис. 28) представляет собою две массивные станины, между которыми помещены 8 - 12 валов подобно тому, как это сделано на машинном глезере, с той разницей, что часть валов чугунные чисто отшлифованные, а часть бумажные установлены попеременно. При прохождении бумаги между валами поверхность ее, прилегающая к чугунному валу, получает лоск и гладкость, тогда как бумажный вал служит упругой подложкой. Бумажный вал состоит из стального сердечника, на который нанизывают круги, вырезанные из специальной мягкой бумаги, размерами соответственно диаметру вала - порядка 350 - 400 мм. Бумажную набивку под сильным давлением - около 600 кГ / см2 уплотняют, и вал приобретает большую твердость. После набивки бумажный вал протачивают и шлифуют. [3]
Для получения гладкой блестящей поверхности покрытия необходимо применять следующие приемы. [4]
Для образования гладкой и блестящей поверхности применяется обкатка, заключающаяся в совместном вращении незакаленных обрабатываемых зубчатых колес и полированных закаленных эталонных зубчатых колес под некоторым давлением и в присутствии смазкп. [5]
Для получения гладкой и блестящей поверхности винипласт полируют. Перед этим его шлифуют для удаления рисок и придания ему ровной матовой поверхности. Ввиду плохой теплопроводности и опасности перегревов необходимо избегать прижатия полировальных кругов к поверхности винипласта. Полирование ви-нипластовых изделий производится вручную или на специальных полировальных кругах диаметром 600 - 700 мм, вращающихся со скоростью 500 - 600 м / мин. Для полирования винипласта применяются замша или фланель, обработанные специальными пастами. [6]
Для получения гладкой блестящей поверхности места ремонта поверхность прессформы должна быть полированной. Прессформу, состоящую из двух половин с двумя фиксирующими шпильками, помещают под пресс. Последний может быть любого типа: механическим с червячным приводом, гидравлическим или пневматическим. Наиболее удобным прессом, обеспечивающим быстрое достижение давления и его снижение, а также эластичное сжатие за счет упругости воздуха, является пресс с пневматическим нажатием плит. Переключение кранов может осуществляться с помощью ножной педали. [7]
Для получения гладкой и блестящей поверхности покрытия грунтовой и первый покровный слой его должны быть тщательно протерты. Наиболее качественным покрытием считается фарфоровая эмаль, накладываемая на наружный кожух, согнутый из одного листа. [8]
Хонингованием получают гладкую и блестящую поверхность, точность которой соответствует 6 - 7-му квалитету. [9]
После продавливания получается гладкая блестящая поверхность с шероховатостью Яшах 1 - f - 5 мк, с точностью в пределах 10 - 20 мк. [10]
После снятия целлофана получается гладкая блестящая поверхность. Оправдал себя также лак, известный под фирменным названием хемиглас; он представляет собой смегь полиакрилата и полиэфирной смолы. В качестве примера приводится рецептура лака для кровельного материала из полиэфирного стеклопластика ( в вес. [11]
В результате хонингования получается гладкая и блестящая поверхность 9 - 11-го классов и с точностью 1 - 2-го класса. Охлаждение производится обычно керосином, который способствует удалению абразивных зерен, остающихся в порах металла ( особенно чугуна) и увеличивающих износ отверстия при эксплуатации детали, поэтому интенсивное охлаждение необходимо. [12]
Для придания бруску мыла гладкой и блестящей поверхности без трещин и задиров коническая головка снабжена рубашкой для горячей воды. Температура воды в рубашке зависит от жирового состава мыла и концентрации жирных кислот в нем. Ее подбирают опытным путем и регулируют автоматически с помощью электрических горелок и терморегулятора 9, способного изменять температуру воды в головке от 30 до 60 С. [13]
Отражение лучистой энергии от гладких, блестящих поверхностей, характеризуемое равенством углов ладе-ния и отражения, называется зеркальным. Поверхность, зеркально отражающая весь падающий на нее лучистый поток, носит название идеального зеркала. [14]
Для придания трикотажным изделиям более гладкой и блестящей поверхности их подвергают прессованию. Эта операция применима для хл. Наиболее широкое применение в трикотажной пром-сти нашли гидравлич. Прессование ведется при перекладке изделий бристольским картоном. Недостатком работы прессов являются периодичность их действия и большое количество ручного труда, требуемого при закладке и выгрузке изделий в картон. Эти недостатки значительно уменьшаются заменой прессования пропуском на таких машинах, где обработка течет непрерывным процессом. [15]
Страницы: 1 2 3 4