Обрабатываемая поверхность - заготовка
Cтраница 2
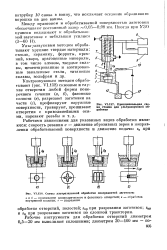 |
Принципиальная схема станка для ультразвуковой обработки.| Схемы ультразвуковой обработки поверхностен заготовок. [16] |
Между пуансоном и обрабатываемой поверхностью заготовки обеспечивают постоянный зазор - 0 05 - 0 08 мм. [17]
При отсутствии нароста на обрабатываемой поверхности заготовки воспроизводится профиль инструмента. [18]
Кольцеобразность ( образование на обрабатываемой поверхности заготовки кольцевых гребешков, расположенных с определенным шагом) возникает вследствие нарушения соосности: оси ходового вала в коробке подач, фартуке и кронштейне не совпадают, при этом, чем большее отклонение, тем выше гребешки на заготовке. Шаг между кольцами равен величине перемещения суппорта за один оборот вала. Кольцевые гребешки могут образоваться и по причине плохого зацепления реечной шестерни фартука с рейкой на станине, при этом расстояние между кольцами будет соответствовать шагу зубьев рейки. [19]
Кольцеобразность ( образование на обрабатываемой поверхности заготовки кольцевых гребешков, расположенных с определенным шагом) возникает вследствие нарушения соосности: оси ходового вала в коробке подач, фартуке и кронштейне не совпадают, при этом чем больше отклонение, тем выше гребешки на заготовке. Шаг между кольцами равен величине перемещения суппорта за один оборот вала. Кольцевые гребешки могут образовываться и по причине плохого зацепления реечной шестерни фартука с рейкой на станине, при этом расстояние между кольцами будет соответствовать шагу зубьев рейки. [20]
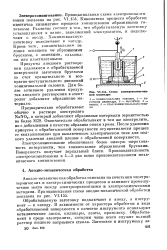 |
Схема электрохонингова-ния цилиндра. [21] |
Продукты анодного растворения удаляются с обрабатываемой поверхности заготовки брусками за счет вращательного и возвратно-поступательного движений хошшговалыюй головки. Для более активного удаления продуктов анодного растворения в электролит добавляют абразивные материалы. [22]
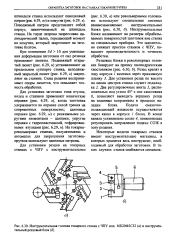 |
Инструментальная головка токарного станка с ЧПУ мод. 16К20ФЗС32 ( а и инструментальный резцовый блок ( б. [23] |
Инструментальные блоки налаживают на размеры обрабатываемых поверхностей заготовок вне станка на специальных приборах. Это значительно снижает простои станков с ЧПУ, повышает производительность и точность обработки. [24]
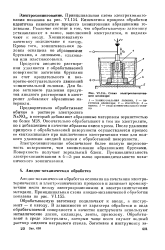 |
Схема электрохонингова-ния цилиндра. [25] |
Продукты анодного растворения удаляются с обрабатываемой поверхности заготовки брусками за счет вращательного и возвратно-поступательного движений хонинговалыюй головки. Для более активного удаления продуктов анодного растворения в электролит добавляют абразивные материалы. [26]
Погрешность формы и взаимного положения обрабатываемых поверхностей заготовки уменьшают и другими способами. [27]
Эти методы позволяют изменять форму обрабатываемой поверхности заготовки и влиять на состояние поверхностного слоя. Так, в некоторых случаях наклеп обработанной поверхности не образуется, дефектный слой незначителен, удаляются прижоги поверхности, полученные при шлифовании, повышаются коррозионные, прочностные и другие эксплуатационные характеристики поверхностей деталей. [28]
Длина Ц передней направляющей равна длине обрабатываемой поверхности заготовки, при большой длине последней ц уменьшается до 0 0 длины обрабатываемой поверхности. [29]
Hloi) перемещения режущих кромок относительно обрабатываемой поверхности заготовки. [30]
Страницы: 1 2 3 4