Оптическая поверхность
Cтраница 2
Рассмотрим двухслойное просветление оптических поверхностей. [16]
Невозможен контроль загрязнения оптических поверхностей во время работы. [17]
Во многих случаях изготовления оптических поверхностей можно частично или полностью отказаться от относительно сложных операций шлифовки или полировки. Некоторые из методов, позволяющих это сделать, будут здесь описаны, однако без претензий на полноту. [18]
Оптиками принято при полировке оптических поверхностей точность изготовления называть качеством поверхности и оценивать ее в долях полосы AN, понимая под этим относительную величину местного искажения интерференционной полосы, наблюдаемой в воздушном клине при наложении на обрабатываемую деталь пробного стекла. Для пластины эталона Фабри-Перо пробное стекло заменяет вторая, парная ей, пластина эталона. [19]
Для каждой детали и оптической поверхности должны быть известны размеры рабочего и светового отверстия, а также сорта стекол. [20]
В США для изготовления оптических поверхностей наивысшей прецизионности очень широко применяется смесь канифоли с 7 - 9 % касторового масла. Эта смесь, по-видимому, применима в более широком интервале температур, чем обычно используемая смола. Важно, чтобы применяемая канифоль была совершенно очищена от загрязнений, могущих создавать царапины. [21]
Самую высокую степень чистоты имеют оптические поверхности: поверхность линз, призм, оптических пластин и др. Даже на самых точных измерительных инструментах - плоскопараллельных концевых мерах - рабочие поверхности обрабатывают со значительно меньшей чистотой, чем оптические поверхности. Для их обработки применяют доводку, образующую тонкие продольные штрихи; чистота поверхности соответствует классу чистоты 14а по ГОСТ 2789 - 51; наибольшая средняя высота микронеровностей Нср - 0 06 лис. [22]
Самую высокую степень чистоты имеют оптические поверхности: поверхность линз, призм, оптических пластин и др. Даже на самых точных измерительных инструментах - плоскопараллельных концевых мерах-рабочие поверхности обрабатывают со значительно меньшей чистотой, чем оптические поверхности. Для их обработки применяют доводку, образующую тонкие продольные штрихи; чистота поверхности соответствует классу чистоты На по ГОСТ 2789 - 51; наибольшая средняя высота микронеровностей / / Ср 0 06 мк. [23]
Погрешность, обусловленная неодинаковостью кривизны оптической поверхности в разных плоскостях сечения падающего на ее светового пучка, называется астигматизмом. Так, изображение точки, удаленной от главной оптической оси, наблюдается на экране в виде расплывчатого пятна эллиптической формы. Это пятно в зависимости от расстояния экрана до оптического центра линзы вырождается либо в вертикальную, либо в горизонтальную прямую. Астигматизм исправляется подбором радиусов кривизны преломляющих поверхностей и их фокусных расстояний. Системы, исправленные на сферическую и хроматическую аберрации и астигматизм, называются анастигматами. [24]
Погрешность, обусловленная неодинаковостью кривизны оптической поверхности в разных плоскостях сечения падающего на нее светового пучка, называется астигматизмом. Так, изображение точки, удаленной от главной оптической оси, наблюдается на экране в виде расплывчатого пятна эллиптической формы. Это пятно в зависимости от расстояния экрана до оптического центра линзы вырождается либо в вертикальную, либо в горизонтальную прямую. Астигматизм исправляется подбором радиусов кривизны преломляющих поверхностей и их фокусных расстояний. Системы, исправленные на сферическую в хроматическую аберрации и астигматизм, называются анастигматами. [25]
Интерференционные картины используют при шлифовке оптических поверхностей. Новую поверхность можно проверить, сложив ее с поверхностью известной кривизны и отметив очертание и расхождение краев. Повторяя такую проверку через определенные промежутки времени можно постепенно отшлифовать новую поверхность до необходимого уровня точности. [26]
Погрешность, обусловленная неодинаковостью кривизны оптической поверхности в разных плоскостях сечения падающего на ее светового пучка, называется астигматизмом. Так, изображение точки, удаленной от главной оптической оси, наблюдается на экране в виде расплывчатого пятна эллиптической формы. Это пятно в зависимости от расстояния экрана до оптического центра линзы вырождается либо в вертикальную, либо в горизонтальную прямую. Астигматизм исправляется подбором радиусов кривизны преломляющих поверхностей и их фокусных расстояний. Системы, исправленные на сферическую и хроматическую аберрации и астигматизм, называются анастигматами. [27]
Применение полимеризующихся клеев для копирования оптических поверхностей. [28]
Система затворов 10 и 12 предохраняет оптические поверхности от загрязнения пленкой жидкости. В тех случаях, когда плотность струи велика, выдвигаются дополнительные трубы 11 диаметром около 19 5 мм, между которыми образуется узкая щель. Чтобы предотвратить стекание капель с поверхности труб в щель, на трубах сделаны небольшие выступы. Отражению капель от стенок препятствуют экраны. Фотографирование производится на контрастную ортопленку, обладающую светочувствительностью в узком интервале сине-зеленой области спектра. [29]
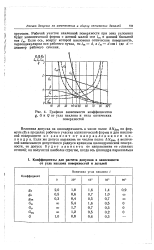 |
Графики зависимости коэффициентов. [30] |
Страницы: 1 2 3 4