Наружная поверхность - отливка
Cтраница 3
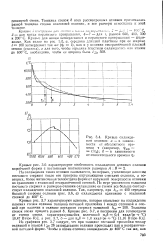 |
Кривые охлаждения отливок. а - в зависимости от абсолютного времени т ( например, f600. [31] |
На охлаждении таких отливок сказывается, во-первых, утепляющее влияние песчаного стержня после его прогрева окружающими стенками отливки, а со-вторых, более интенсивная теплоотдача форме от наружной поверхности отливки по сравнению с эталонной неограниченной стенкой. По мере увеличения толщины песчаного стержня и размеров отливки охлаждение ее стенок все больше соответствует охлаждению эталонной отливки. Так, например, при Лст 406 середина большой стороны отливки ( рис. 3.6, а) охлаждается одинаково с эталонной стенкой до 400 С. [32]
При расчете скорости газовыделения из форм методика аналогична; при этом площадь S открытой поверхности стержней ( форм), находящихся одновременно в зоне отверждения определяется для наружной поверхности отливки. Для приближенных расчетов можно использовать данные для фенолоформальдегид-ной смолы РСФ-3010 и для карбамидофурановой смолы БС-40. В табл. 1.19 приведены составы газовых смесей. [33]
К отливкам радиаторных секций предъявляют следующие технические требования. Наружная поверхность отливки радиатора должна быть гладкой, без заливов, шлаковых включений, трещин и свищей. Раковины на наружной поверхности радиаторов допускаются при их диаметре не более 2 мм и глубине до 1 ми. [34]
К отливкам радиаторных секций предъявляют следующие технические требования. Наружная поверхность отливки радиатора должна быть гладкой, без заливав, шлаковых включений, трещин и свищей. Раковины на наружной поверхности радиаторов допускаются при их диаметре не более 2 мм и глубине до 1 мм. [35]
К отливкам радиаторных секций предъявляют следующие технические требования. Наружная поверхность отливки радиатора должна быть гладкой, без заливов, шлаковых включений, трещин и свищей. Раковины на наружной поверхности радиаторов допускаются при их диаметре не более 2 мм и глубине до 1 мм. [36]
При низких скоростях кристаллизации она также мала из-за малой величины сжатия твердой фазы. При средних скоростях кристаллизации достаточно низкая температура наружной поверхности отливки обусловливает сильное сжатие твердой фазы, а вязкость расплава еще не играет особой роли, поэтому степень обратной ликвации в этом случае велика. Предыдущие рассуждения применимы не только для междендритных каналов, но и для любых жидких каналов, простирающихся до наружных областей отливки. [37]
Формула ( 27) не учитывает влияние толщины стенки отливки, что для отливок с малой толщиной стенок не имеет существенного значения. Однако для толстостенных отливок это важно, так как центробежная сила на наружной поверхности отливки достигает такой величины, что может произойти разрыв прилегающей к изложнице поверхности металла, в отливке образуется трещина. Следовательно, при большой толщине стенок отливки необходимо изменять частоту вращения в процессе литья. [38]
В зависимости от способа подготовки металла, вида и качества литейной формы, режима охлаждения формы и отливки обеспечивается получение отливок с различными параметрами. При литье в разовую песчаную форму, набиваемую методом встряхивания, обеспечивается точность размеров наружной поверхности профильной отливки до 3 мм и разностенность до 2 5 мм. Отклонения геометрических параметров меньше, а размерная точность отверстия гильзы выше при применении коркового стержня, так как при остывании, из-за податливости коркового стержня не возникает больших напряжений в отливке. Кроме того, хорошая газопроницаемость коркового стержня способствует уменьшению образования раковин на поверхности отверстия отливки. В горизонтальных песчаных формах дефектный слой отливки образуется в верхней ее части, что вызывает необходимость некоторого увеличения припуска по наружной поверхности гильзы. Центробежный способ литья обусловливает сбор шлаковых включений и газовых пузырей в металле на внутренней поверхности отливки. Создается дефектный слой, для удаления которого требуется увеличенный припуск на механическую обработку. При центробежном способе литья себестоимость отливок более низкая, а условия труда литейщиков лучше. При разных способах центробежного литья качество получаемых отливок разное. [39]
Поскольку ликвация этого второго рода связана с протеканием жидкости через каналы между дендритами, степень ликвации будет в данном случае зависеть в первую очередь от следующих факторов: а) концентрации примеси в текущей жидкости; б) силы сжатия и величины сокращения объема; в) легкости протекания жидкости через эти каналы. Чем больше температурный интервал кристаллизации твердого раствора, тем выше концентрация примеси в текущей жидкости; увеличению факторов ( б) способствуют: большое изменение объема ДК при затвердевании, высокий коэффициент термического расширения твердой фазы и большое переохлаждение наружной поверхности отливки относительно температуры ликвидуса данного сплава. Наконец, чем больше текучесть жидкости и чем меньше скорость кристаллизации, тем легче осуществляется протекание жидкости через каналы. [40]
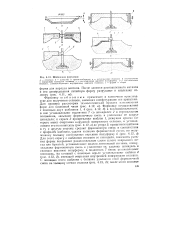 |
Шаблонная формовка. [41] |
Формовку шаблонами применяют в единичном производстве для получения отливок, имеющих конфигурацию тел вращения. Формовку осуществляют с помощью двух шаблонов 1, 4 ( рис. 4.12, б) в последовательности: в яме устанавливают подпятник 7 со шпинделем 2 в вертикальном положении, засыпают формовочную смесь и уплотняют ее вокруг шпинделя; к серьге 3 прикрепляют шаблон /, режущая кромка которого имеет очертания - наружной поверхности отливки, и устанавливают его на шпиндель ( рис. 4.12, в) до упора 5; вращением шаблона в ту и другую сторону срезают формовочную смесь в соответствии с профилем шаблона, удаляя излишки формовочной смеси; по полученному болвану изготовляют верхнюю полуформу 6 ( рис. 4.12, г) Для этого серьгу с шаблоном снимают со шпинделя, плоскость разъема формы покрывают разделительным слоем сухого кварцевого песка или бумагой, устанавливают модели литниковой системы, опоку, засыпают формовочную смесь и уплотняют ее, удаляют шпиндель и снимают верхнюю полуформу; в подпятник 7 вновь - устанавливают шпиндель, на который с помощью серьги устанавливают шаблон 4 ( рис. 4.12, д), имеющий очертания внутренней поверхности отливки. [42]
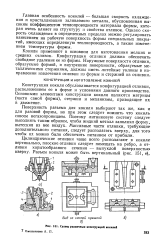 |
Схемы различных конструкций кокилей 7 Емельянова А. П. [43] |
Кокили применяют в основном для изготовления мелких и средних отливок. Конфигурация отливки должна обеспечить свободное удаление ее из формы. Наружные поверхности отливки, образуемые формой, и внутренние поверхности, образуемые металлическими стержнями, должны иметь литейные уклоны в направлении извлечения отливки из формы и стержней из отливки. [44]
Эту ванну травления чаше всего применяют для подготовки деталей, отлитых под давлением, к дальнейшей химической или гальванической обработке. В таком электролите удаляют с наружной поверхности отливок грубые частицы ликвации с тем, чтобы эта поверхность выглядела более ровной. [45]
Страницы: 1 2 3 4