Наружная поверхность - втулка
Cтраница 3
На наружную поверхность втулки путем металлизации наносится слой металла толщиной 0 5 - 1 6 мм. [31]
Вообще разрушение наружной поверхности втулок может быть уменьшено и даже прекращено совершенно, если на 1 м3 воды, подаваемой в систему охлаждения дизеля, добавить 1300 г хромпика и 800 г соды. [32]
Диаметральный размер наружной поверхности втулок контролируют предельными калибрами-скобами, а отверстия - предельными калибрами-пробками или индикаторным нутромером. Длину втулок проверяют специальным шаблоном. [33]
Чистовое шлифование наружной поверхности втулок звена гусеницы производят при v 28 м / сек и s 1440 мм / мин. [34]
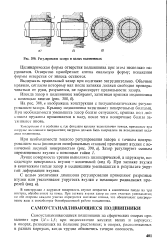 |
Регулирование зазора в целых подшипниках. [35] |
В конструкции г наружная поверхность втулки опирается в коническом гнезде на три выступа, обработанные на конус. При затяжке втулки зазор на эгпх участках уменьшается; по обе стороны каждого участка образуются масляные клинья, что обеспечивает центрирование вала л способствует безвибрационной работе подшипника. [36]
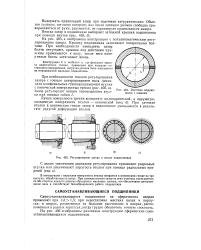 |
Расточка подшипников с шимами.| Регулирование зазора в целых подшипниках. [37] |
В конструкции г наружная поверхность втулки опирается в коническом гнезде на три выступа, обработанные на конус. При затяжке втулки зазор на этих участках уменьшается; по обе стороны каждого участка образуются масляные клинья, что обеспечивает центрирование вала и способствует безвибрационной работе подшипника. [38]
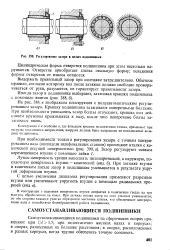 |
Регулирование зазора в целых подшипниках. [39] |
В конструкции г наружная поверхность втулки опирается в коническом гнезде на три выступа, обработанные на конус. При затяжке втулки зазор на этих участках уменьшается; по обе стороны каждого участка образуются масляные клинья, что обеспечивает центрирование вала н способствует безвибрационной работе подшипника. [40]
Допуски на обработку наружной поверхности втулки должны обеспечить глухую посадку. Для запрессовки втулки в полумуфту последняя прогревается до 350 - 400 С. [41]
Для облегчения запрессовки наружную поверхность втулок обрабатывают уступами с разностью диаметров 1 - 2 мм. Длину уступов делают различной, с тем чтобы не было одновременной запрессовки их. Посадку выбирают обычно легкопрессовую или напряженную, причем натяг рекомендуется задавать с последовательным уменьшением по уступам, согласуя его с действительными размерами отверстия цилиндра. Упорный бурт втулок цилиндров одностороннего действия целесообразно располагать на стороне клапанной головки. Рабочую поверхность втулки или цилиндра делают с коническими сбегами на концах, с тем чтобы первое и последнее поршневые кольца перебегали кромку втулки на 1 - 2 мм. Это обеспечивает удобство введения поршневых колец и предотвращает образование уступов в результате износа. [42]
Базой для установки служит наружная поверхность втулки. [43]
При этом базой установки является наружная поверхность втулки, а угол конуса определяется как разность показаний миниметра или иного отсчетпого прибора. [44]
При этом базой установки является наружная поверхность втулки, а угол конуса определяется как разность показаний миниметра-или иного отсчетного прибора. [45]
Страницы: 1 2 3 4 5