Наружная поверхность - втулка
Cтраница 4
В соответствии с приведенной точностью обработки наружной поверхности втулок при их смене необходимо проверять состояние внутренней поверхности цилиндров, которые должны быть расточены без овальности и конусности. [46]
Торцы этих винтов прошлифовываются по диаметру наружной поверхности зажимаемой втулки в рабочем положении. После установки втулки толкатель отводят влево и диск выравнивается. При этом винты 4 сходятся, точно центрируют и зажимают деталь. [47]
В зависимости от того, сообщается ли наружная поверхность втулки с водяным пространством или нет, различают сухие и мокрые втулки. [48]
Производится очистка внутренней расточки патрубка станины и наружной поверхности втулки. Втулка подвешивается за рымы и забивается медной кувалдой в подготовленное отверстие станины на глубину 10 - 15 мм. Рымы вывертываются, после этого на торец втулки кладется металлический лист толщиной 15 - 20 мм и с помощью груза 5 - 10 т производится окончательная запрессовка втулки. [49]
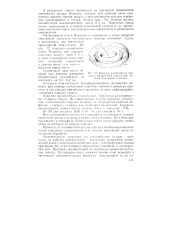 |
Контроль плоскостности при-1 ортых поверхностен деталей при помощи стеклянной пластины. [50] |
Пропитку углеграфпговых втулок или гальваническое покрытие медью наружных поверхностей УГПХ втулок производят после их токарной обработки. [51]
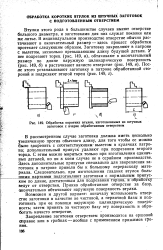 |
Обработка коротких втулок, изготовляемых из штучных заготовок с вчерне обработанным отверстием. [52] |
Приняв обработанное отверстие за базу, окончательно обтачивают наружную поверхность втулки. [53]
В контактных кольцах с горячей посадкой колец на втулку наружную поверхность втулки изолируют несколькими слоями формовочного миканита толщиной 0 5 - 0 7 мм. [54]
В контактных кольцах с горячей посадкой колец на втулку наружную поверхность втулки изолируют несколькими слоями формовочного миканита толщиной 0 5 - 0 7 мм. Перед накладкой изоляции поверхность втулки и одну сторону предварительно нарезанного на прямоугольные полоски миканита смазывают лаком и сушат на воздухе не менее 30 мин. [55]
В отверстиях стакана 8 они закрепляются неподвижно, а в проточках наружной поверхности втулки 5 лежат свободно. Поэтому втулка может иметь осевые перемещения. Штифты играют роль направляющих. Одновременно они являются шпонками, через которые вращение втулки передается ведомому стакану. [56]
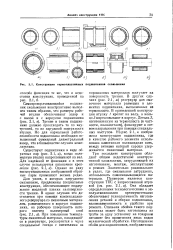 |
Конструкции термопластичных подшипников скольжения. [57] |
Трение в таком подшипнике должно происходить то по внутренней, то по наружной поверхности втулки. Но для нормальной работоспособности подшипника необходим повышенный суммарный диаметральный зазор, что в большинстве случаев нежелательно. [58]
Головки винтов располагают с наружной стороны втулки, впотай, заподлицо с наружной поверхностью втулки. Приклепывание металлических планок не рекомендуется. [59]
Необходимо определить величину поля рассеяния погрешности базирования оси отверстия, если допустимый эксцентриситет наружной поверхности втулки относительно оси отверстия составляет 0 01 мм. Базирующее отверстие обрабатывается на универсальном оборудовании, находящемся в нормальном состоянии. Втулка изготовляется на новых автоматах. [60]
Страницы: 1 2 3 4 5