Поверхность - накладка
Cтраница 4
Для замены изношенных или поврежденных накладок ведомого диска надо: высверлить и аккуратно выбить бородком латунные заклепки, снять накладку, наложить новую накладку, просверлить в ней отверстия и раззенковать их, приклепать накладки к диску. Головки заклепок должны утопать на глубину 0 5 мм от поверхности накладки с обеих сторон диска. Ведомый диск с новыми накладками проверяют на биение, используя в качестве оправки ведущий вал коробки передач. [46]
Головки заклепок должны утопать на глубину 0 5 мм от поверхности накладки с обеих сторон диска. Ведомый диск с новыми накладками проверяют на биение, используя в качестве оправки ведущий вал коробки передач. [47]
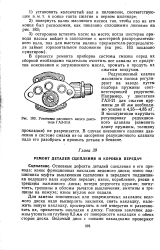 |
Установка масляного насоса двигателя ГАЗ-51А. [48] |
Головки заклепок должны утопать на глубину 0 5 мм от поверхности накладки с обеих сторон диска. [49]
Но при подготовке к сварке обработкой вращающейся стальной щеткой покрытие снимается с поверхности накладки, прилегающей к армируемой детали. [50]
В результате при включении сцепления трение возникает постепенно, а не сразу по всей поверхности накладок. [51]
В станках с быстрым движением деталей по направляющим наиболее часто накладки крепят с помощью текстолитовых шпилек. После закрепления накладки шпильками, окончательно обрабатывают поверхность направляющих, срезая шпильки заподлицо с поверхностью накладки. [52]
При укладке новых рельсов вместо штепсельных и приварных соединителей в токопроводящих стыках применяют также графитовую мазь ( ГМС), которая обычно поставляется централизованно. Она наносится слоем толщиной 2 - 3 мм на предварительно хорошо очищенные от грязи, окалины и ржавчины и промытые керосином взаимосоприкасающиеся поверхности накладок и рельсов, а также набивается в пазуху накладок на протяжении 30 - 50 мм от их торцов. Зачищенные поверхности накладок и рельсов запрещается оставлять без смазки. [53]
Для замены изношенных накладок ведомых дисков необходимо прежде всего высверлить заклепки и снять накладки, причем делать это следует осторожно, чтобы не повредить отверстий в диске. Затем на диск устанавливают новую накладку, намечают центры отверстий, просверливают их, чтобы головки заклепок утопали на 0 5 мм от поверхности накладки. Подбирают медные или латунные заклепки по диаметру отверстий диска и по толщине собранного диска с накладками так, чтобы длина выступающей части заклепки составляла примерно 3Д ее диаметра. [54]
V; оно механически соответствует наличию на границе полупространства неограниченной по г упругой накладки, жесткость на растя - жение которой равна k, а изгибная жесткость равна нулю. Между поверхностью накладки и границей полупространства осуществлено полное сцепление. [55]
После замены накладок тормозные колодки подгоняют по барабану. Правильность прилегания накладок проверяют шаблонами или по следам, остающимся на накладках в местах соприкосновения с внутренней поверхностью барабана при поворачивании заторможенного колеса. Неровности на поверхности накладки снимают абразивным кругом или рашпилем. [56]
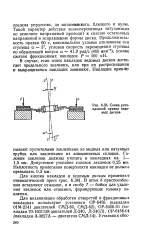 |
Схема ротационной правки ведомых дисков. [57] |
Головки заклепок должны утопать в накладках на 1 - 1 5 мм. Неплотность прилегания поверхности накладки не должка превышать 0 3 мм. [58]
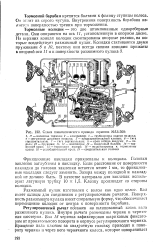 |
Схема пневматического привода тормозов МАЗ-500. [59] |
Фрикционные накладки приклепаны к колодкам. Головки заклепок заглублены в накладку. Если расстояние от поверхности накладки до головки заклепки остается менее 1 мм, то фрикционные накладки следует заменить. Зазора между колодкой и накладкой не должно быть. Клепку производят со стороны колодки. [60]
Страницы: 1 2 3 4 5