Поверхность - отливка
Cтраница 3
На поверхности отливок из медных сплавов часто наблюдаются червеобразные или осповидные углубления, пятна и оло-вянно-свинцовистые выделения. [31]
У поверхности отливок часто наблюдается обезутлероженная и перлитная кайма. Глубина ее может изменяться от 0 0 до 1 5 мм. Перлитная кайма при большой плот-кости и глубине ее может значительно влиять на механические свойства ферритного и перлитного ковкого чугуна, понижая относительное удлинение. [32]
На поверхности отливки образуются окислы и неровности. [33]
 |
Чугунные душевые поддоны и трап. [34] |
На поверхности отливок чугунных раковин не допускаются наплывы, раковины, шлаковые включения, трещины и свищи. Края бортов и спинок раковин должны быть ровными и без заусенцев. [35]
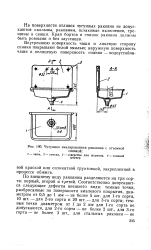 |
Чугунная эмалированная раковина с отъемной. [36] |
На поверхности отливок чугунных раковин не допускаются наплывы, раковины, шлаковые включения, трещины и свищи. Края бортов и спинок раковин должны быть ровными и без заусенцев. [37]
Качество поверхности отливок должно соответствовать требованиям ГОСТ 2176 - 77 и ГОСТ 977 - 75 и инструкции завода-поставщика. [38]
Качество поверхности отливок должно соответствовать требованиям ГОСТ 2176 - 57, ГОСТ 977 - 58, ГОСТ 7832 - 55 и инструкции завода-изготовителя по контролю качества отливок и выявлению пороков. [39]
Качество поверхностей отливок в целом оценивают по степени их шероховатости и наличию поверхностных дефектов в виде неотделимого пригара, наростов, оксидов, волнистости и других неровностей. Требования к шероховатости поверхностей отливок устанавливают исходя из их функционального назначения. [40]
Качество поверхности отливок должно соответствовать требованиям ГОСТ 977 - 88 и соответствующим техническим условиям. [41]
Качество поверхности отливок должно соответствовать требованиям ГОСТ 2176 - 77, ГОСТ 977 - 75 и инструкции предприятия-поставщика. [42]
Качество поверхности отливки зависит не только от равномерности нанесения слоя ССЩ, но и от его физического состояния: сплошности и прочности. Если не принять специальных мер, то мельчайшие частички неполярного масла, находящиеся в полярной воде, ухудшат условия смачивания и получится несплошная пленка, как, например, при применении состава ЛД. Можно подобрать ПАВ, которые повысят температуру смачивания СОЖ и изменят скорость охлаждения, что очень важно. [43]
Качество поверхностей отливок в целом оценивают по степени их шероховатости и наличию поверхностных дефектов в виде неотделимого пригара, наростов, оксидов, волнистости и других неровностей. Требования к шероховатости поверхностей отливок устанавливают исходя из их функционального назначения. [44]
Шероховатость поверхности отливок, полученных литьем в песчаные формы, снижается при подборе составов формовочных и стержневых смесей и способа их уплотнения, а также при нанесении красок на рабочие поверхности формы. Хорошие результаты по снижению шероховатости дает металлизация поверхностей форм и стержней. [45]
Страницы: 1 2 3 4