Поверхность - вал
Cтраница 4
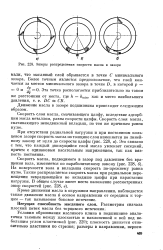 |
Эпюры распределения скорости масла в зазоре. [46] |
На поверхности вала и вкладыша скорость по-прежнему равна нулю. Также распределяется скорость масла при радиальном перемещении невращающейся во вкладыше цапфы при нарастании нагрузки. [47]
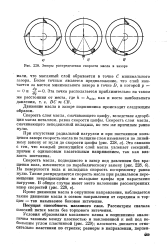 |
Эпюры распределения скорости масла в зазоре. [48] |
На поверхности вала и вкладыша скорость по-прежнему равна нулю. Также распределяется скорость масла при радиальном перемещении невращающейся во вкладыше цапфы при нарастании нагрузки. [49]
Обычно поверхность валов шлифуют в одной операции, используя шлифовальный круг или абразивную ленту с механическим приводом с зерном одного размера. Такая отделка обычно оставляет следы шлифования ( шлифовочные штрихи) и борозды. [50]
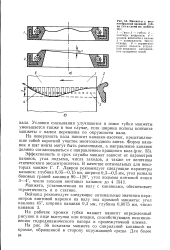 |
Манжеты с волнообразной кромкой губки ( а и схема их работы ( б. [51] |
На поверхность вала наносят канавки-насечки, представляющие собой короткий участок многозаходного винта. [52]
На поверхности разгонных сукноведущих валов прессовой части имеются спирали с возрастающим от середины к краям шагом. [53]
Состояние поверхности вала оказывает большое влияние на долговечность и эффективность работы уплотнения, и в противоположность другим факторам это состояние может быть заранее задано конструктором. Рекомендуется производить обработку вала до чистоты поверхности, соответствующей средней величине микронеровностей, равной 0 4 - 0 5 мк. [54]
Твердость поверхности вала и штока также оказывает влияние на продолжительность работы набивки. В случае применения таких набивок для работы с мягкими металлами неизбежны задиры на валу с прогрессирующим износом набивки. [55]
Очистка поверхности вала струей воды высокого давления про-нодится на специальной устанонке ( рис. 110), и после окончания процесса вал обдунают сжатым ноздухом до полного удаления влаги и направляют па обработку дробью. Устанонке для обработки поверхности нала дробью но многом аналогична установке для обработки поверхности струей воды. [56]
Упрочнение поверхности вала обкаткой роликами полностью устраняет снижение прочности при температуре 200 и 400 С, вызванное наличием прессового соединения. Паяное и сварное соединения дают приблизительно одинаковое снижение прочности вала, но сварное соединение, выполненное электродом из стали 1X13, показало большую однородность прочностных свойств, чем паяное соединение. [57]
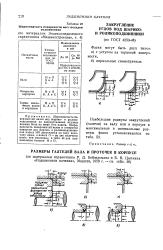 |
Шероховатость поверхности мест посадки подшипников. [58] |
Шероховатость поверхностей валов под шарико - и роликоподшипники на закрепительных втулках должна быть не ниже 6-го класса. [59]
Страницы: 1 2 3 4